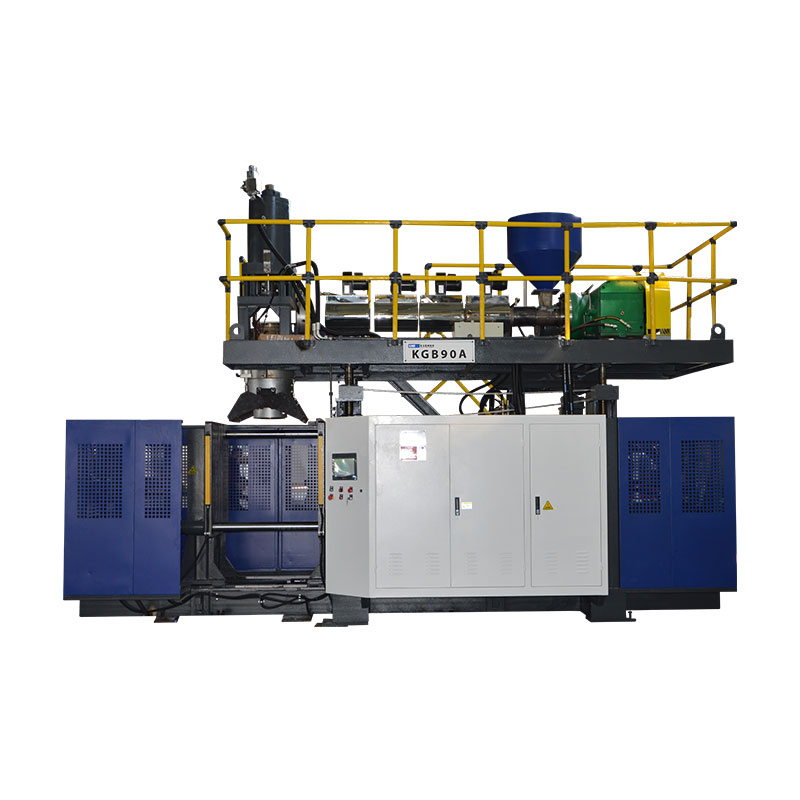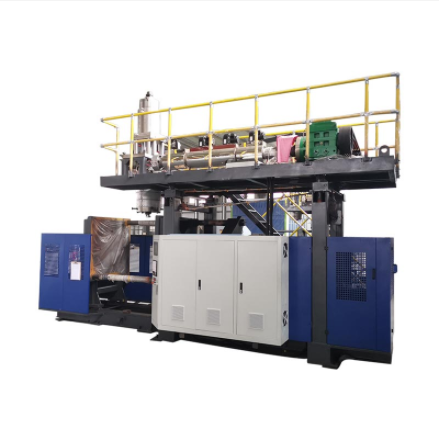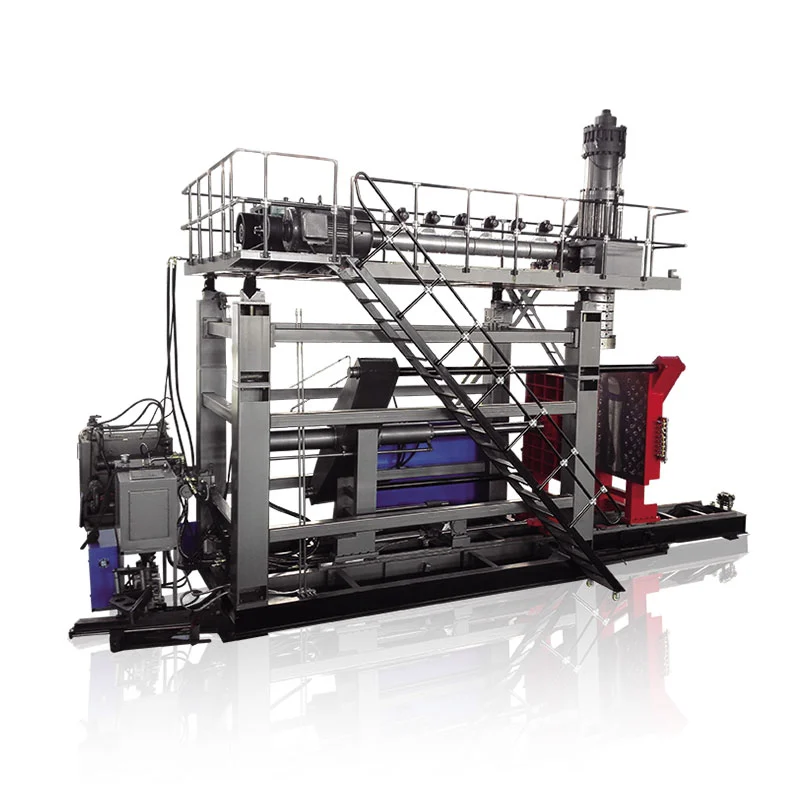
Önnur stöð breytir því hvernig vélin notar útpressunartíma, kælingu og meðhöndlun myglunnar. Það tvöfaldar ekki sjálfkrafa seljanlega framleiðslu, lækkar orku á hverja flösku eða gerir stærri vöru. Þrjár pöraðar Kinggle vélastærðir sýna hvar raunverulegur munur birtist.
Hið raunverulegaeinn vs tvöfaldur stöð blástursmótunarvélSamanburður er því heildarfrumurannsókn, ekki vagntalning. Ákvörðunin verður að tengja flöskuna, framleiðsluáætlun, brúttóbræðslueftirspurn, tveggja stöðva röð og kröfu um samþykktan hluta.
Hvað breytist á milli einnar stöðvar og tveggja?
Í einni stöðva samfelldri blástursmótunarvél, fangar ein móta-og-klemmu staða formið, myndar hlutann, kælir hann og losar hann. Næsti mótunarviðburður verður að passa við röð þessarar stöðvar.
Tvöföld stöð - eða tveggja stöð - extrusion blástursmótunarvél skiptir um tvær mótstöður í kringum sameiginlegt extrusion kerfi. Önnur stöðin getur verið í blásturs-, kælingar- eða hlutafjarlægingarþrepi á meðan hin undirbýr sig fyrir að fanga næstu tegund. Þess vegna er tvöfaldur stöðvabúnaður einnig lýst sem tvíhliða eða skutlublástursmótunarvél á sumum mörkuðum.
Þessi einfaldaða röð útskýrir tækifærið, ekki endanlegt framleiðsluhraða. Stöðvarferðir, söfnunarmyndun, myglalokun, blástur, útblástur, kæling, útkast, klipping og niðurstreymisflutningur þurfa enn að passa saman. Independent shuttle-machine literature also lists single- and double-sided configurations separately from single- and multi-parison die heads, reinforcing that these are different equipment choices.
Ekki rugla saman stöðvatölu, höfuðtölu, holrúmatölu og lagafjölda
Margar tilvitnunarvillur byrja vegna þess að „tvöfaldur“ er notaður án þess að segja hvað er tvöfaldað. Tvöföld stöð vél er ekki endilega tvíhöfða vél, tveggja hola mót eða tveggja laga lína.
| Kjörtímabil | Hvað það telur | Hverju það breytir | Spurning til birgja |
|---|---|---|---|
| Einstök eða tvöföld stöð | Mót-og-klemma stöður sem vinna í röð | Vélaröð, kröfur um mótasett, framleiðslugetu, fótspor og meðhöndlun | Hversu margar fullkomnar mótunarstöðvar skiptast á þessari vél? |
| Einhleypa eða fjölhausa teygja | Parisons pressuðu út á einum mótunarviðburði | Hversu mörg mygluhol er hægt að fóðra í einu og nauðsynleg úttakshæð | Hversu margir innstungur eru innifalinn og hver er miðfjarlægð þeirra? |
| Einstök eða fjölhola mót | Hlutar sem myndast í einu móti loka | Hlutar á mótunarviðburði, mótastærð, kælijafnvægi og snyrtingu | Hversu marga seljanlega hluta ætti einn moldviðburður að framleiða? |
| Einstök eða marglaga | Efnislög í hlutavegg | Extruders, de-head arkitektúr, efni meðhöndlun og ferli stjórna | Hvaða efni og lagskipan eru innifalin í tilvitnuninni? |
TheR&B gagnablað fyrir samfellda extrusion shuttle, til dæmis, listar einn- og multi-parison deyja höfuð aðskilið frá einn- eða tveggja stöðva klemmustillingar. Multi-parison verkfæri er ein framleiðsla lyftistöng; önnur myglustöð er önnur. Tillaga getur notað annaðhvort lyftistöng eða sameinað hvort tveggja, þannig að tilvitnunin verður að auðkenna hverja fyrir sig.
Hugtök breytast einnig eftir svæðum. Kaupendur geta leitað að atvöfaldur stöð blástursmótunarvél, tveggja stöð blástursmótunarvél, tveggja stöðva flöskublástursvéleðatvíhliða skutlublásara. Staðfestu líkamlegu röðina frekar en að velja eftir nafni einu.
Upprunalegur samanburður: þrjár pöraðar Kinggle vélastærðir
Eftirfarandi greining notar forskriftir sem birtar eru á sex núverandi Kinggle vörusíðum. Hvert par hefur sömu nafnhámarks gámarými, sem gerir stöðvarmuninn auðveldari að sjá. Tölurnar eru tilvísanir í vörulista, ekki framleiðsluábyrgð fyrir hverja flösku, plastefni, deyjahaus eða valbúnaðarpakka.
| Stærð og gerð | Stöðvar | Útgefið úttaksmerki | HDPE bræðslugeta | Vélarmál (L×B×H) | Einfalt L×W umslag* | Þyngd | Klemkraftur |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | Einhleypur | 600 stk/klst þurrkunarlota | 30 kg/klst | 3,1 × 1,7 × 2,5 m | 5,3 m² | 2,5 t | 40 kN |
| 2LKGB2D | Tvöfaldur | 600 × 2 stk/klst þurrkunarlota | 55 kg/klst | 3,1 × 2,2 × 2,5 m | 6,8 m² | 4,5 t | 40 kN |
| 5LKGB5L | Einhleypur | 500 stk/klst þurrkunarlota | 55 kg/klst | 3,1 × 2,2 × 2,5 m | 6,8 m² | 3,0 t | 65 kN |
| 5LKGB5D | Tvöfaldur | 500 × 2 stk/klst þurrkunarlota | 80 kg/klst | 3,2 × 2,2 × 2,5 m | 7,0 m² | 5,2 t | 65 kN |
| 15LKGB15L | Einhleypur | 450 stk/klst þurrkunarlota | 100 kg/klst | 4,5 × 2,2 × 2,8 m | 9,9 m² | 7,5 t | 165 kN |
| 15LKGB15D | Tvöfaldur | 450 × 2 stk/klst þurrkunarlota | 120 kg/klst | 4,8 × 2,9 × 2,8 m | 13,9 m² | 12,5 t | 165 kN |

Það sem pöruðu gögnin leiða í ljós
1. Stöðvafjöldi skilgreinir ekki hámarkshlutastærð
Innan hvers Kinggle pars er nafnmagn íláts og birtur klemmukraftur sá sami: 2L og 40 kN, 5L og 65 kN, eða 15L og 165 kN. Önnur stöðin breytir framleiðsluröðinni; það breytir ekki 5L palli í 15L pall.
Þessi greinarmunur skiptir máli við val á vél. Rúmmál hluta, áætluð svæði, mál móta og nauðsynleg klemma þarf enn að passa við pallinn. Kinggle'sLeiðbeiningar um val á blástursmótunarvélbyrjar frá gámnum áður en stöðvatalning er valin.
2. Tvístöðva pörin bæta við bræðslugetu, en ekki með einu föstu hlutfalli
Birt HDPE bræðslugeta hækkar úr 30 í 55 kg/klst í 2L parinu, úr 55 í 80 kg/klst í 5L parinu og úr 100 í 120 kg/klst í 15L parinu. Þessar hækkanir eru ekki eins og ætti ekki að breyta í alhliða „tvöfalda stöðva margfaldara“.
Þetta er mikilvægasta getu lexían í gögnunum. Tvær stöðvar geta skapað fleiri mótunarmöguleika, en pressuvélin þarf samt að útvega brúttó massann. Þyngri flaska, meira flass, fleiri deyjaútrásir eða styttra viðburðabil eykur eftirspurn eftir bræðslu. Þegar útpressun verður flöskuhálsinn getur það ekki leyst það að bæta við framboð stöðvar.
3. Þyngd og uppsetningarumslag hækka mismunandi eftir stærð
Með því að fara úr einfaldri gerð yfir í tvöfalda gerð hækkar birt vélarþyngd úr 2,5 í 4,5 tonn við 2L, 3,0 til 5,2 tonn við 5L og 7,5 í 12,5 tonn við 15L. Reiknað L×B vélarhjúp breytist úr um 5,3 í 6,8 m², 6,8 í 7,0 m² og 9,9 í 13,9 m² í sömu röð.
Gólfflötur er því ekki á öruggan hátt lýst sem „næstum því sama“ eða „tvisvar sinnum stærra“. Niðurstaðan fer eftir vettvangi. Hvorugur útreikningur vélarhjúps er verksmiðjuskipulag: þjónustuaðgangur, efnisframboð, kæligreinir, stjórnskápar, losun hluta og meðhöndlun myglusveppa þarf enn pláss. Notaðu Kinggle'smáttur, loft, vatn og skipulagsleiðbeiningaráður en svæðisskipulagið er fryst.
4. Þurrhringsmerkið er samanburðarmerki, ekki afhendingarloforð
Þurrhringur skráir hreyfingu vélarinnar án þess að sanna framleiðsluskilyrði fullunnar hluta. Raunveruleg framleiðsla þarf að fela í sér myndun efna, blásturs- og útblásturstíma, kælingu, útkast, klippingu, gæðatap og fyrirhuguð stopp. A thick 15L jerrycan and a light 500ml bottle cannot be assigned the same output merely because they run on a machine with the same station count.
Reiknaðu framleiðsla frá mótunarviðburðum og massajafnvægi
Byrjaðu á vörunni og vinnðu til baka. Ekki byrja á því að margfalda vörulistanúmer með vakttíma.
Skref 1: skilgreindu nauðsynlega góða framleiðslu
Umbreyttu staðfestri eftirspurn í góða hluta á klukkustund með því að nota áætlaða framleiðslutíma, fyrirhugaðar breytingar og eigin tiltækileikaforsendur verksmiðjunnar. Haltu eftirspurnarsviðum aðskildum—grunni, árstíðabundnum hámarki og framtíðarvexti—þannig að umframgeta sé sýnileg frekar en falin í einu bjartsýnu markmiði.
Skref 2: mældu einn heilan mótunarviðburð
Fyrir fyrirhugaða myglusvepp skal skrá fjölda efna, myndaða hluta, brúttó efnamassa, massa fullunna hluta, leiftur-/endurslípunarleiðar, stöðugt viðburðabil og samþykktar gæðaniðurstöður. Mótunaratburður þýðir að eitt mót fangar parison efni og framleiðir hluta þess.
Góðir hlutar/klst = mótunarviðburðir/klst × hlutar á atburði × samþykkt brot
Brúttóbræðsluþörf (kg/klst.) = mótunaratburðir/klst. brúttóefnismassi á hvern atburð (kg)
Samþykkt brot verður að koma frá samþykktri rannsókn eða heiðarlegri plöntuforsendu. Heilsufarsmassi inniheldur efnið sem fer inn í mótunarviðburðinn, ekki aðeins fullunna flöskuna. Ef flassið er endurmalað hefur meðhöndlun þess og endurkoma enn áhrif á línuna.
Skref 3: prófaðu flöskuhálsana sem eina línu
Berðu saman heildareftirspurn eftir bræðslu við fyrirhugaðan extruder undir raunverulegu efni. Staðfestu síðan moldkælingu, blástursloft, fjarlægingu hluta, klippingu, lekaprófun, flutning, pökkun og kvörnafkastagetu. Lægsta sjálfbæra stigið setur línuúttakið.
Fyrir víðtækari samfellda úttaksrökfræði, sjá Kinggle'ssamfelld blástursmótunarvélarleiðbeiningar. Ef þyngd hluta eða veggdreifing breytist í hraðaprófunum, notaðuParison forritunarleiðbeiningarog sannreyndu sömu staðsetningar veggja við hvert ástand.
Hvaða uppsetning passar við framleiðsluáætlunina?
Einstök stöð er venjulega hreinni vallistinn þegar…
- staðfest eftirspurn passar við eina mótstöð með viðunandi framlegð;
- vörubreytingar eru tíðar eða framleiðslutímar eru stuttir;
- eitt mótasett er æskilegt vegna fjárhagsáætlunar, viðhalds eða staðfestingar;
- aðferðin við að fjarlægja hluta, mygla eða fjarlægja gerir skiptiskipulag minna hagnýtt;
- verksmiðjurými, lyftuaðgangur eða sjálfvirkni niðurstreymis er takmörkuð;
- verkefnið er að fara inn á markað þar sem eftirspurn er ekki enn sannað.
Tvöföld stöð verðskuldar heildarlínurannsókn þegar…
- stöðug endurtekin eftirspurn er meiri en raunhæf ein stöðvar framleiðsla;
- tvær samsvarandi moldstöðvar geta keyrt endurtekið ferli;
- extruder og deyja höfuð geta veitt nauðsynlega brúttó bræðsluhraða;
- kæling skilur eftir gagnlegan tíma fyrir mótavinnu til skiptis;
- snyrting, prófun og meðhöndlun efnis geta sætt sig við aukið flæði;
- auka mold, vél og gagnsemi umfang hefur forsvaranleg viðskiptatilvik.
Hvorugur listinn kemur í stað vöruprófunar. Það kemur í veg fyrir algenga innkaupavillu: að meðhöndla seinni stöðina sem sjálfstæðan framleiðsluauka. Það er kerfisákvörðun sem breytir verkfærum, stjórntækjum, gangsetningu og flæði hluta í gegnum verksmiðjuna.
Veitur og niðurstreymisbúnaður getur þurrkað út stöðvarkostinn
Tvöföld stöðvalína getur sent meiri hita inn í moldkælikerfið og búið til mótunarviðburði nær saman. Þjappað loft þarf að halda þrýstingi og skila flæði þegar línan krefst þess, ekki bara í lausagangi. Kælivatn þarf að ná til beggja myglarásanna við stöðugar aðstæður. Rafmagnsdreifing, vökvakæling og umhverfi skápsins verða að passa við lokabygginguna.
Ekki reikna plöntuþjónustu út frá samanburðartöflunni. Sumar núverandi Kinggle vefforskriftir nota ósamræmi eininga leturfræði og meðalorkutölur lýsa ekki eins vöruprófi. Biðjið um verksérhæft veitublað, rafmagnsteikningu og almenna fyrirkomulagsteikningu fyrir pantaða uppsetningu.
Athugaðu hvert ferli eftir að mótið hefur verið opnað
- Getur afgreiðslubúnaður tekið við hlutum frá skiptistöðvum?
- Getur klipping séð um raunverulegan flass og háls/botn rúmfræði?
- Getur lekaprófari skoðað hvert holrými með tilskildum línuhraða?
- Geta færibönd komið í veg fyrir árekstur, uppsöfnun og aflögun hluta?
- Geta kvörnin og blöndunartækið flasað án þess að óstöðugleika endurmala hlutfalls?
- Geta rekstraraðilar náð í báðar stöðvarnar á öruggan hátt til viðurkenndrar skoðunar og skiptivinnu?
Ef hraðari keyrsla skapar óstöðuga veggþykkt, blikka, kælingarröskun eða endurteknar viðvaranir skaltu tengja viðfyrirbyggjandi viðhaldsskrámeð Kinggle'sHMI bilanaleit aðferðáður en hann felur líkamlegan flöskuháls með breytingum á uppskriftum.

Berðu saman heildaruppsettan kostnað, ekki vélarverð eitt og sér
Kaupandi sem leitar að plastflöskugerðarvélarverði getur fengið tvær tilboð sem eru ekki jafngildar. Einn getur falið í sér annað mótasettið, úttaks- og lekaprófun; annar getur aðeins sýnt grunnmótunarvélina. Lægra fyrirsagnarverð getur því lýst minna fullkominni framleiðsluklefa.
| Kostnaðarlag | Einstöðva spurning | Tvöföld stöð spurning |
|---|---|---|
| Vélpallur | Hvaða extruder, klemma, stjórntæki og staðlað hjálpartæki eru innifalin? | Hvaða viðbótarvagn, klemma, blástur og stjórnbúnaður fylgir? |
| Mygla og deyja höfuð | Er eitt heilt mót og réttur úttakspakki innifalinn? | Eru tvær samsvarandi mótunarstöðvar innifaldar og eru höfuðfjöldi og úttakshalli eins og verkfæraáætlunin? |
| Verksmiðjuþjónusta | Hvaða afl, loft, vatn og gólf/hleðsluvinnu þarf? | Getur núverandi þjónusta stutt hraðari viðburðaröð undir samtímis eftirspurn frá verksmiðjunni? |
| Neðanstreymis klefi | Hvaða skref til að taka út, klippa, prófa, flytja og mala eru handvirk eða sjálfvirk? | Getur hvert stig neðanstreymis tekið við hlutum frá skiptistöðvum án uppsöfnunar? |
| Skipting og löggilding | Hversu langan tíma tekur ein móta- og uppskriftabreyting samkvæmt verklagsreglum kaupanda? | Hvernig eru tvær stöðvar samræmdar, hæfðar og endurheimtar eftir vörubreytingu? |
| Rekstraráhætta | Hvaða framleiðsla tapast ef einmótastöðin hættir? | Er hægt að einangra aðra hvora stöðina á öruggan hátt og hvað verður um sameiginlega útpressunarröðina? |
Gagnlegur hagfræðilegur samanburður notar sömu verkefnismörk á báða bóga. Innifalið mótunarvélina, mót, deyjahaus, hjálpartæki, uppsetningu, gangsetningu, þjálfun og verksmiðjubreytingar. Áætla síðan vinnuafl, veitur, fyrirhugað viðhald, skiptatap, gæðatap og niður í miðbæ með því að nota eigin rekstrarforsendur kaupanda.
Kostnaður á vöruhluta = heildarkostnaður yfir samanburðartímabilið ÷ samþykktir hlutar framleiddir á sama tímabili
Teljarinn og nefnarinn verða að nota sama tímaglugga og umfang. Do not place a double-station capital figure above a single-station dry-cycle output, or compare an automated double line with a base single machine that excludes trimming and testing. Ef eftirspurn getur ekki notað aukið framleiðsla, þá er aðgerðalaus afkastageta áfram kostnaður. Ef eftirspurn er meiri en getu einnar stöðvar, þá er tapað framleiðsla og yfirvinna einnig kostnaður.
Verð er enn gild innkaupaþvingun, en það tilheyrir eftir tæknilegri passa. Biðjið Kinggle að bera kennsl á hvern innifalinn íhlut og hvern hlut sem kaupandi útvegar svo hægt sé að bera saman tilboðið línu fyrir línu.
Betri beiðni um tilboð skilur tryggð skilyrði frá tilvísunum í vörulista
Sendu sama inntaksblaðið til allra birgja. Annars geta tvær tilvitnanir notað mismunandi forsendur og samt virst sambærilegar.
| RFQ reit | Nauðsynlegt inntak | Hvers vegna það breytir ákvörðun stöðvarinnar |
|---|---|---|
| Hluti | Teikning eða sýnishorn, hámarksmál, háls/frágangur, handfang, skillína og klippingarþörf | Skilgreinir mótun, hreyfingu og niðurstreymisvinnu |
| Efni | Nákvæm plastefni, litur, aukefni, endurmala/PCR áætlun og birgjagögn | Breytir bræðsluhegðun, brúttóafköst og kælingu |
| Messa og veggur | Fullunnin þyngd, heildarfjöldi/flassmat, mikilvægar staðsetningar veggja og umburðarlyndi | Breytir hringrásarmarkmiðum í bráðnaeftirspurn og gæðasönnunargögn |
| Krafa | Góðir hlutar á klukkustund, vakt, ár og háannatíma; SKU/skiptaáætlun | Sýnir hvort hægt sé að halda seinni stöðinni afkastamikilli |
| Verkfæri | Stöðvafjöldi, deyjaúttak, holrúm, miðfjarlægð, mótasett og kæliskipulag | Kemur í veg fyrir að „tvöföld stöð“ feli annað höfuð eða holrúm |
| Gæði | Þyngd, stærð, vegg, leki, fall, topphleðsla eða önnur samþykkt próf | Skilgreinir gott úttak í stað hreyfihraða |
| Verksmiðja | Aflstaðall, loft/vatnsskilyrði, gólf- og loftmörk, lyftibraut og búnaður niðurstreymis | Prófar hvort hægt sé að setja upp og styðja fulla tvístöðva klefann |
Skráðu þessi atriði meðan á staðfestingarprófinu stendur
- Vél-, mót-, deyjahaus, plastefni og uppskrift.
- Stöðugt bil mótunarviðburða fyrir hverja stöð - ekki einn hraðasti atburður.
- Heilsufarsmassi, þyngd fullunnar hluta og leifturleið.
- Samþykktir hlutar eftir holrúmi og stöð yfir umsaminn prófunarglugga.
- Afgerandi veggur, víddar og hagnýtur niðurstöður.
- Raunveruleg loft-, vatns- og rafmagnsskilyrði við sýnt álag.
- Skráning viðvörunar, stöðvunar og handvirkrar inngrips meðan á prufu stendur.
Þessi skrá breytir „einni á móti tvöföldu stöð“ í ákvörðun sem byggist á vöru kaupanda. Það veitir einnig gangsetningu grunnlínu fyrir framtíðar bilanaleit og fyrirbyggjandi viðhald.
Algengar spurningar
Hvort er hraðvirkara: ein- eða tvöfalda blástursmótunarvél?
Tvöföld stöð vél hefur meiri framleiðslugetu vegna þess að tvær mótastöðvar skiptast á um sameiginlegt útpressunarkerfi. Raunveruleg framleiðsla veltur enn á bræðslugetu, fjölda efna, kælingu, fjarlægingu hluta, búnaði á eftir og viðurkenndum gæðum.
Tvöfaldar tvöfalda stöð blástursmótunarvél framleiðslu?
Ekki sjálfkrafa. Birtar tölur um þurrhringrás geta sýnt tvær stöðvar til skiptis, en seljanleg framleiðsla getur verið takmörkuð af heildareftirspurn eftir bræðslu, kælingu, snyrtingu, prófun, stöðvun eða höfnun. Staðfestu vélina með raunverulegri vöru og efni.
Er tvöfaldur stöðva vél það sama og tvíhöfða vél?
Nei Stöðvafjöldi lýsir myglu-og-klemma stöðu. Höfuðtalning lýsir því hversu margar kirkjur eru pressaðar út fyrir mótunarviðburð. Vél getur sameinað tvær stöðvar með einum eða fleiri deyjaúttökum.
Geta stöðvarnar tvær keyrt mismunandi mót?
Ekki gera ráð fyrir að þeir geti keyrt ótengdar vörur á skilvirkan hátt. Stöðvarnar deila útpressunar- og vinnsluskilyrðum, þannig að vörumassi, tímasetning efna, kæling og niðurstreymisvinna verður að vera samhæfð. Staðfestu nákvæmlega fyrirkomulagið meðan á verkfræði stendur.
Ætti ég að velja eina eða tvöfalda stöð fyrir 5L ílát?
Rúmmál gáma auðkennir aðeins pallinn. Veldu fjölda stöðva úr sannreyndri eftirspurn eftir vöruhlutum, vöruþyngd, hlaupalengd, móta- og hausaáætlun, tiltækum tólum, skipulagi verksmiðjunnar og afkastagetu neðanstreymis.
Hvernig ætti að reikna út blástursmótunarvél?
Notaðu mótunarviðburði á klukkustund margfaldað með hlutum í atburði og samþykktu broti. Athugaðu útkomuna á móti brúttóþörf um bræðslu, kælingu og hvert skref niðurstreymis. Ekki nota þurrhring einan sem framleiðsluframleiðslu.
Hvaða upplýsingar er þörf fyrir tilboð í einni á móti tvöfaldri stöð?
Gefðu upp hlutateikningu, efnisflokk, fullunna og brúttó massa, vegg- og gæðakröfur, markmið um góða hluta, SKU áætlun, mold og holrúmshugmynd, tól, skipulag og búnað eftir straum.