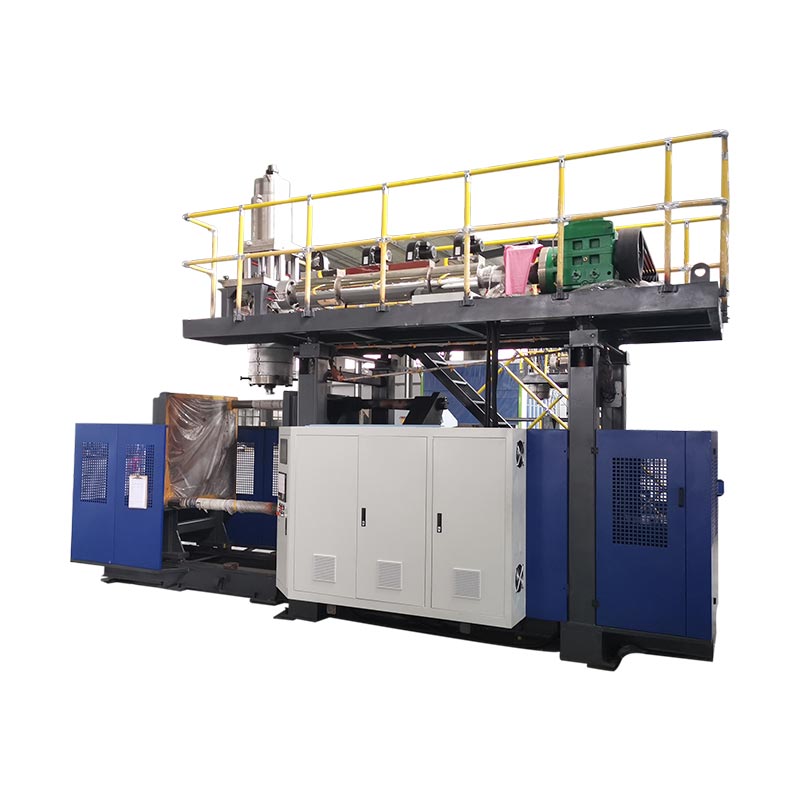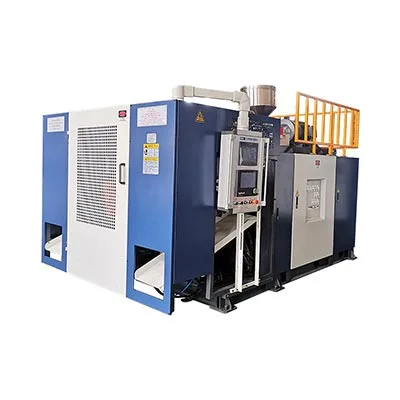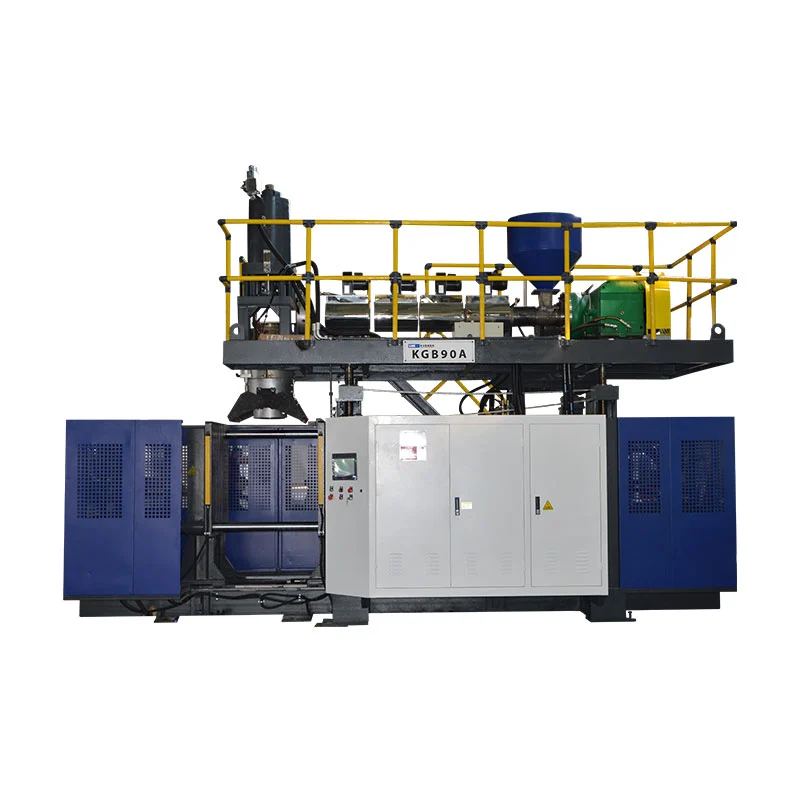
Veldu Kinggle KGB90A þegar samþykkta vöran getur notað útgefið ein-extruder skipulag og krefst ekki tveggja bræðslustrauma KGB90AP, eftir að efni hennar, framleiðsla og vörupróf eru skilgreind.Veldu KGB90AP þegar vörulýsingin kallar raunverulega á tveggja laga eða tvílita útpressun, vegna þess að núverandi vörusíða hans sýnir tvær 70 mm skrúfur og þarf að skoða efnisstraumana tvo sérstaklega. Áður en annað hvort valið, staðfestu mold umslagið, brúttó efnismassa, plastefni, veggbyggingu, samþykkt framleiðsla og verksmiðjutæki gegn fullunnum hluta frekar en að treysta á 60L merkimiðann.

Fimm ákvarðanir sem þarf að taka áður en beðið er um tilboð
- Einn bræðslustraumur eða tveir
- Hámark brúttó kirkjumassi
- Fullbúin mótastærð og viðmót
- Samþykkt framleiðsla með raunverulegri vöru
- Vélar- og alhliða gagnsemissvið
KGB90A
Birt með einni 90 mm skrúfu og 45 kW pressumótor. Byrjaðu hér fyrir vöruhugmynd í einum straumi, með fyrirvara um staðfestingu verkefnis.
KGB90AP
Gefið út með tveimur 70 mm skrúfum og tveimur 22 kW pressumótorum. Yfirlýstur tilgangur þess er tvöfalt lag eða tvöfalt litaframleiðsla.
| Birt atriði | KGB90A | KGB90AP | Merking val |
|---|---|---|---|
| Hámarks rúmtak gáma | 60 l | 60 l | Nafngeta sannar ekki að ákveðinn hluti passi. |
| Fyrirkomulag extruder | Ein 90 mm skrúfa | Tvær 70 mm skrúfur | Þetta er aðal líkanmunurinn fyrir vegg- og litauppbyggingu. |
| Extruder mótor afl | 45 kW | 2 x 22 kW | Einkunnir uppsettir mótorar eru ekki orkuniðurstöður vörunnar. |
| Birt HDPE bræðslugeta | 130 til 160 kg/klst | 130 til 160 kg/klst | Staðfestu getu með raunverulegri trjákvoða og brúttó eftirspurn. |
| Getu rafgeyma | 6,6 L | 6,6 L | Athugaðu rúmmál skota og massa miðað við heila formið. |
| Birt PE safnþyngd | 4,95 kg | 4,95 kg | Hlutaþyngd ein og sér útilokar flass, skott og vinnsluhlé. |
| Klemkraftur | 280 kN | 280 kN | Áætluð svæði og ferli eftirspurn þarfnast enn endurskoðunar. |
| Hámarksform stærð, B x H | 700 x 980 mm | 700 x 980 mm | Fullunnin mótasamsetning verður að passa við báðar stærðir. |
| Mótþykktarsvið | 460 til 550 mm | 460 til 550 mm | Innifalið innlegg, bakplötur og uppsetningarupplýsingar. |
| Vélastærð, L x B x H | 5,45 x 3,5 x 4,2 m | 5,45 x 3,5 x 4,2 m | Þetta er umslagið fyrir vélina, ekki full framleiðsluklefann. |
| Þyngd vélar | 14 t | 15 t | Notaðu endanlegt almennt fyrirkomulag við grunn og meðhöndlun. |
Heimild: núverandi KinggleKGB90A vörusíðaogKGB90AP vörusíða, athugað 9. september 2026. Tölur eru birtar tilvísanir, ekki trygging fyrir hverja uppsetningu.
Fyrsta ákvörðunin er veggbyggingin, ekki 60L merkið
Báðar gerðirnar bera sama nafnrými 60L. Það sameiginlega merki gerir þeim ekki skiptanlegt. KGB90A vörutaflan sýnir eina 90 mm skrúfu. KGB90AP borðið sýnir tvær 70 mm skrúfur. Kinggle segir að tvöfalda útpressunarkerfið sé ætlað fyrir tvöfalda eða tvílita framleiðslu.
Byrjaðu á vöruteikningunni. Merktu hvert áskilið vegglag, litasvæði og efnisstraum. Segðu hvers vegna hver og einn er til. Annar extruder er réttlættur með vörukröfu. Það ætti ekki að bæta því aðeins við vegna þess að flóknari vél hljómar hæfari.
Fyrir einsstraums vöru er KGB90A einfaldari útgefna arkitektúrinn. Endanleg tillaga þarf enn að endurskoða efni og verkfæri. Á síðunni er listi yfir PE, PP og ABS sem efnisfjölskyldur, en sá listi sannar ekki að allar einkunnir muni vinna með sömu framleiðslu. Bræðsluhegðun, rúmfræði vöru og staðfestingarpróf eru áfram verkefnainntak.
Fyrir tiltekna tvöfalda eða tvílita vöru, gefur KGB90AP tvo útgefina útpressunarstrauma. Tilvitnunin verður að ganga lengra. Það ætti að bera kennsl á hvaða plastefni eða litur nærir hvern straum. Þar skal einnig koma fram marklagssamband, gangsetningaraðferð og skoðunaráætlun. Tveir extruders skapa getu. Þeir skilgreina ekki fullbúna vegglýsingu sjálfir.
Forðastu að rugla saman lögum við deyjaúttak eða mygluhol. Lag liggur í gegnum vöruvegginn. Deyjaútgangur myndar eitt parison. Hólf myndar einn hluta. Kinggle'shöfuð, holrúm og lagleiðariskilur þær talningar að. Settu hverja tölu á sína eigin RFQ línu.
Það sem þessar tvær birtu töflur segja um sameiginlega vettvanginn
Núverandi líkantöflur sýna sameiginlegt mótunarumslag. Báðar eru með 280 kN klemmukrafti og 960 x 980 mm formplötu. Bæði sýna mótastærð að hámarki 700 x 980 mm. Útgefið mótþykktarsvið er 460 til 550 mm. Uppgefin rafgeymirinn er 6,6 L, með PE rafgeymaþyngd 4,95 kg.
Þessi líkindi gera extruder fyrirkomulagið sýnilegra. KGB90A notar eina 90 mm skrúfu með skráðum 45 kW extruder mótor. KGB90AP notar tvær 70 mm skrúfur með tveimur 22 kW mótorum. Báðar síður birta HDPE bræðslugetu á bilinu 130 til 160 kg/klst.
Ekki bæta við tveimur KGB90AP getutölum nema taflan sýni sérstaklega aðskilin úttak. Það gerir það ekki. Útgefið úrval lýsir nú þegar líkaninu. Tvöfaldur extruder skipulag getur skipt brúttó bræðslu á milli strauma, en samþykkt laghlutfall ræður raunverulegri eftirspurn hvers straums. Verksmiðjan þarf á þessu hlutfalli að halda áður en hún er meðhöndluð með trjákvoða í stærð og prufu.
Vélarmálin eru einnig birt sem jöfn 5,45 x 3,5 x 4,2 m. Skráð þyngd breytist úr 14 t fyrir KGB90A í 15 t fyrir KGB90AP. Þessi eins tonna munur er gagnlegur fyrir snemma áætlanagerð. Það er ekki nóg fyrir endanlega grunn, lyftingu eða flutningaáætlun.
Töflurnar tvær bera einnig sama þurrhringsmerkið. Meðhöndlaðu það eingöngu sem vélhreyfingarviðmiðun. Það auðkennir ekki prófunarílát, plastefni, þyngd hluta, kælitíma eða höfnunarreglu. Vörugrein ætti að gera þessi mörk skýr í stað þess að breyta vörulista í framleiðsluloforð.
Þar sem KGB90A er beinari upphafspunkturinn
KGB90A er ein-extruder líkanið í þessum samanburði. Á birtri síðu hennar er listi yfir eina 90 mm skrúfu, 24 L/D hlutfall og 45 kW pressumótor. Kinggle skráir einnig MOOG 100 þykktarstýringu, vélmennaarm og botnblásturskerfi sem hluta af stöðluðu gerð lýsingarinnar.
Þetta skipulag er hagnýtur upphafspunktur þegar samþykkt vara notar einn bræðslustraum. Möguleg forrit sem Kinggle hefur skráð eru efnapökkunartunnur, stöflunarfötur, vatnsgeymar utandyra, bílatankar, leikföng, bílavarahlutir, verkfærakassar og umferðarhindranir. Listinn sýnir vörubreidd. Það staðfestir ekki að hver hluti í þessum hópum passi í eina mót eða eina uppskrift.
Sendu raunverulegan hluta áður en þú gerir ráð fyrir passa. 60L mjór tankur og 60L breiður verkfærakassi geta verið með mjög mismunandi áætluð svæði. Mótin þeirra geta einnig verið mismunandi í breidd, hæð og þykkt. Handföng, djúpdrættir, innskot og aðskilnaðarlínur hafa áhrif á nauðsynlega þil og klemmuálag. Hámarksmagn vöru er aðeins eitt skimunargildi.
Einstaklingsútdráttarfyrirkomulagið gerir einnig auðveldara að skilgreina efnisleiðina. Það er einn aðal plastefnisstraumur til að þurrka, fæða, lita og hreinsa. Það fjarlægir ekki ferlivinnu. Breytingar á plastefni, litabreytingar og endurslípunarreglur hafa enn áhrif á gangsetningu og skiptingu. TheHDPE og PP leiðarvísirútskýrir hvers vegna efnisnöfn ein og sér setja ekki uppskriftina.
Veldu KGB90A aðeins eftir að vöruþörfin styður það. Ef kaupandinn bætir síðar við öðru lagi eða aðskildum sýnilegum litastraumi getur sú breyting haft áhrif á heildarútpressunar- og deyfhauspakkann. Það er ódýrara að setja upp veggbygginguna áður en vélhönnunin er fryst.
Hvað KGB90AP bætir við og hvað það þarf enn frá kaupanda
Kinggle lýsir KGB90AP sem tvöfaldri útpressun fyrir tvöfalt lag eða tvöfalt litaverk. Núverandi tafla hennar sýnir tvær 70 mm skrúfur og tvo 22 kW pressumótora. Útgefið hámarksmagn íláts, klemmugögn, moldarumslag og tölur um rafgeyma passa við KGB90A töfluna.
Auka útpressunarstraumurinn er skilgreinandi munurinn. Það gerir verkefninu kleift að fæða tvo tilgreinda bræðslustrauma inn í deyjahauskerfið. Þessir straumar geta táknað tvo liti eða hönnuð lagskipan. Kaupandi verður að leggja fram efnisparið og tilskilið samband þeirra á milli. Ekki ætti að gera ráð fyrir samhæfni frá orðunum "tvöfalt lag."
Lagaeftirlit þarf einnig skoðunaraðferð. Ákveðið hvort verksmiðjan muni athuga heildarveggþykkt, dreifingu einstakra laga, litamörk, útlit eða vörusérstakt frammistöðupróf. Tilgreinið hvar hlutinn verður sniðinn eða mældur. Niðurstöður sem standast þurfa teikningu eða eftirlitsáætlun, ekki sjónræna skoðun á vélinni.
Útgefin KGB90AP síðan nefnir einnig verkfærakassa, efnaumbúðir og leikföng sem forrit. Hver getur sett mismunandi kröfur um lögun vegg og lita staðsetningu. Verkfærakista getur haft djúpa eiginleika og breitt varpað svæði. Efnaumbúðir gætu krafist skilgreindrar efnis- og frammistöðuforskrift. Leikfangahlutir geta haft kröfur um útlit og litamörk. Vélartillagan verður að fylgja raunverulegum hlutanum.
The Kinggle-hýstMOOG DigiPack III handbókútskýrir að veggsnið rafgeyma-véla tengist stöðu rafgeymisins meðan á ýtingu stendur. Það styður staðsetningu sniðs meðfram prestskirkjunni. Það stjórnar ekki sjálfkrafa lagahlutfalli kaupanda. Hönnun útpressunar og stanshaus verður að takast á við þá aðskildu kröfu.
60L vara þarf enn að passa í mótið og rafgeyminn
Nafnrúmmál er lélegt lokapróf. Tvær holar vörur geta haldið sama rúmmáli en krefjast mjög mismunandi móta. Byrjaðu á hámarksbreidd, hæð og dýpt hlutans. Bættu við aðskilnaðarlínunni, klípunni, flassvösunum, háls- eða botnblástursviðmótinu, innsetningum, kælitengingum og festiplötum.
Berðu saman fullunna mótasamsetninguna við birta vélargluggann. Báðar 60L síðurnar eru með hámarksformstærð 700 x 980 mm og þykkt á bilinu 460 til 550 mm. Platan er skráð á 960 x 980 mm. Þessar tölur leyfa snemmskoðun. Samþykktar véla- og mótateikningar verða að staðfesta endanlegt viðmót.
Athugaðu næst prestshúsið. Heildarmagn massa felur í sér fullunna vöru, leiftur, hala og hvers kyns vinnsluefni sem er fangað við mótun. Báðar vörusíðurnar sýna 4,95 kg PE rafgeymaþyngd. Ekki bera þá tölu saman við fullunna hlutaþyngd eingöngu. Notaðu heildar brúttóskotið og staðfestu raunverulegt plastefni.
Flokkurinn verður einnig að ná tilskildri lengd og lögun áður en þyngdarafl eða kæling skekkir það. Veggforritun dreifir efni eftir þeirri lengd. Djúp horn, handföng og breiðir hlutar geta teygt búkinn öðruvísi. Kinggle'sParison forritunarleiðbeiningarsýnir hvernig sniðið skal athugað á móti mældum staðsetningum veggja.
Skoðaðu að lokum eftirspurn eftir klemmu og opnun móts. Áætlað svæði, blástur og rúmfræði hlutar hafa áhrif á mótunarálag. Innskot og fjarlæging hluta hefur áhrif á opnunarrými. TheHönnunarleiðbeiningar um extrusion blása mótveitir fyllri gátlista viðmóts.
Ekki selja þurrhringstöluna sem framleiðsla fullunnar vöru
Báðar núverandi vörusíður sýna „500 PC/HR“ sem þurrkunarúttak. Merkið skiptir máli. Þurrhringur sannar ekki að hvorug gerðin geti framleitt 500 samþykktar 60L vörur á klukkustund. Það felur ekki í sér auðkenndan hluta, heildarþyngd, efni, veggþykkt, kælinguþörf eða niðurstreymisferli.
Raunveruleg framleiðsla hefst með heildarframleiðsluferlinu. Uppsöfnun og þrýstigangur verður að passa við lokun myglunnar. Blása, kæla, útblástur, opna og fjarlægja hluta verður að ljúka. Snyrting og meðhöndlun niðurstreymis verður einnig að halda í við. Hluti sem hafnað er á ekki heima í samþykktri framleiðslu.
Útgefið HDPE bræðslugetusvið er önnur mörk. Báðar síðurnar sýna 130 til 160 kg/klst. Berðu þetta svið saman við heildareftirspurn eftir efni, ekki þyngd fullunnar hluta eingöngu. Heildareftirspurn á klukkutíma fresti felur í sér hvern kirkjuhluta og fyrirhugað viðburðahlutfall. Raunverulegt plastefni og ferli ástand getur breytt niðurstöðunni.
Notaðu Kinggle'sleiðbeiningar um hringtímatil að bera kennsl á takmarkandi atburðinn. Teldu síðan samþykkta hluta yfir stöðugt hlaup. Skráðu þyngd hluta, dreifingu veggja, mál og nauðsynlegar virkniprófanir. Hröð vélhreyfing hefur lítið gildi þegar varan þarfnast meiri kælingar eða línan hafnar hlutum.
Orka ætti að nota sama viðtekna úttaksnefnara. Tvö opinberu töflurnar merkja 35 til 45 kW svið sem meðalorkunotkun. Kílowatt lýsa meðalafli, ekki orku á hluta. Theorkumælingarleiðbeiningarútskýrt hvernig á að mæla kWh á hverja samþykkta vöru. Haltu niðurstöðunni bundinni við raunverulega prufuna.
Framleiðsluklefinn er stærri en útgefið vélarumslag
Þessar tvær 60L síður birta sömu vélastærðir: 5,45 m á lengd, 3,5 m á breidd og 4,2 m á hæð. Það er gagnleg fyrsta athugun. Það sýnir ekki þjónustuganga, efniskerfi, stöðu rekstraraðila, meðhöndlun myglusveppa, losun hluta eða búnað aftan við strauminn.
Byggðu frumuna í kringum vöruflæðið. Merktu hvar plastefni fer inn og hvar fullbúnir hlutar fara. Gefðu pláss fyrir vélmennið, snyrtingu, skoðun og höfnað efni. Sýndu mygluskiptaleiðina. Haltu aðgengi að hitara, vökvabúnaði, deyjahausnum og stjórnskápnum. Endanlegt almennt fyrirkomulag ætti að auðkenna þessi viðmót.

Tól tilheyra einnig völdum uppsetningu. Biðjið um endanlega tengda álag, framboðsspennu, inntaksloftsþörf vélarinnar og kælivatnsþörf. Taktu með sérhvern staðbundinn aðstoðarmann. Ekki hanna plöntuna út frá borði svipaðrar fyrirmyndar. Valkostir og staðbundin rafhönnun geta breytt lokapakkanum.
Kinggle'sleiðarvísir um veitukröfuraðskilur tengt álag frá rekstrarþörf. Það nær einnig yfir þjappað loftflæði, kælingu og skipulag. Notaðu það með verkefnablaðinu og endanlegri vélteikningu. Staðáætlun ætti að vera samþykkt áður en vélin er send.
Athugaðu lóðrétta leiðina eins vandlega og gólfið. Birt hæð inniheldur ekki allar lyftingar eða hindrun á staðnum. Farið yfir hurðir, þakbyggingu, kranaaðgang og stíginn sem notaður er til að meðhöndla myglu. Sýnið viðhaldspalla og opnar hlífar á skipulagi. Vél getur passað inni í byggingunni og samt verið erfið í uppsetningu eða viðgerð.
Ljúktu við endurskoðunina með niðurstreymislínunni. Stór hluti þarf pláss til að koma á stöðugleika, klippa og hreyfa sig án þess að skemma. Staðfestu fallpunkt vélmennisins, breidd færibandsins og skoðunarstöðu. Ef ferlið skilar blikka í kvörn, merktu þá leið líka. Þessar upplýsingar ákveða oft hvar vélin getur setið.
Byggðu tilboðstilboðið í kringum átta vörusönnunargögn
Fyrirmyndarbeiðni án hlutapakka skilur stærstu ákvarðanirnar eftir opnar. Kinggle'ssöluferlibiður um vörumyndir eða teikningar, þyngd, stærð, efni, þykkt, framleiðslu og efnaþol. Fyrir KGB90A og KGB90AP ákvörðunina skaltu skipuleggja þessar upplýsingar í þessari röð.
- Sendu stjórnaða hlutateikninguna.Láttu heildarmál, háls- eða viðmótsupplýsingar, skillínumörk og nýjustu endurskoðun fylgja með.
- Tilgreinið brúttó og fullunna massa.Aðskiljið þyngd fullunnar vöru frá flass, skottum og öðru vinnsluefni.
- Skilgreindu hvern efnisstraum.Gefðu trjákvoðaeinkunn, birgi, lit, endurmala reglu og öll nauðsynleg tengsl milli strauma.
- Lýstu uppbyggingu veggsins.Merktu við einn straum, tvöfalt lag eða tvöfaldan lit. Bættu við skoðunaraðferðinni og viðtökumörkum.
- Gefðu mótpakkann.Sendu endanlega breidd, hæð, þykkt, þyngd, kæliskipulag, festingarpunkta, innlegg og blástursviðmót.
- Stilltu samþykkt úttak.Skilgreindu söluhluti á klukkustund, fyrirhugaðar vaktir, höfnunarmeðferð og niðurstreymisferli sem verður að halda í við.
- Skráðu verksmiðjuskilyrði.Innifalið spennu, tíðni, þjappað loft, kælivatn, lofthæð, lyftuaðgang og tiltækt gólfflötur.
- Sammála um réttarhöldin.Nefndu plastefni, myglu, prófunartíma, gæðaeftirlit, framleiðslutölu, orkumörk og skjöl sem krafist er fyrir samþykki.
Biddu um svar sem aðgreinir staðlaða líkanagögn frá verkefnissértækum gögnum. Staðlaða taflan hjálpar til við að bera saman pallinn. Tæknisamningurinn ætti að lýsa pöntuðu uppsetningunni. Geymdu endurskoðunarnúmer á vöruteikningu, mótateikningu, gagnablaði og staðfestingaráætlun.
Notaðuverksmiðjuprófunarleiðbeiningarað skilgreina hlaupið. Ef varatengd orka er hluti af ákvörðuninni veitir EUROMAP 46.2 mæliaðferð fyrir tiltekna vél, mót og tilgreinda vöru. Aðferðin krefst þess einnig að varan uppfylli kröfur viðskiptavina.
Kinggle'sniðurhalssíðuveitir færibreytutöflur og stjórnandi skjöl til skoðunar. Staðfestu að hvert skjal passi við lokagerðina og stýripakkann. Handbók fyrir svipaða vél er gagnlegur bakgrunnur, en hún hnekkir ekki pöntuðu tækniskránni.
Biddu báða aðila um að skrifa undir sama gagnasett áður en framleiðsla hefst. Breytt veggbygging getur breytt vali extruder. Þyngri parison getur breytt skotskoðuninni. Stærri mót getur breytt vélbúnaði. Endurskoðunareftirlit kemur í veg fyrir að snemma tilvitnun verði endanleg samþykki fyrir slysni.
Í beiðni um beiðni ætti einnig að koma fram hvaða hlutir eru áfram opnir. Dæmigert dæmi eru meðal annars endanleg plastefni, moldkælitengingar eða sjálfvirkni niðurstreymis. Gefðu hverjum opnum punkti eiganda og gjalddaga. Verksmiðjan getur síðan aðskilið staðfest vélhönnunarinntak frá upplýsingum sem enn þarfnast samþykkis kaupanda.
Veldu líkanið sem passar við samþykkta vöru
KGB90A og KGB90AP deila mörgum birtum myndunarmörkum. Módelvalið byrjar því á extrusion arkitektúr. Notaðu KGB90A sem upphafspunkt fyrir samþykkta einsstraums hugmynd. Notaðu KGB90AP þegar þörf er á tveimur útpressunarstraumum fyrir tilgreint lag eða litauppbyggingu.
Ekki nota flókið líkan í staðinn fyrir vöruskilgreiningu. Tvöföld útpressunarvél þarf tvær efnismeðferðarleiðir, skilgreinda gangsetningaraðferð og laga- eða litaskoðunaráætlun. Ef varan þarfnast ekki þessara aðgerða, bæta þeir við vinnu án þess að skapa ávinning fyrir samþykkt vöru.
Ekki velja KGB90A eingöngu vegna þess að skráð vélarþyngd er lægri. Myglusveppur, brúttó eftirspurn og samþykkt framleiðsla skipta meira máli. Einstraums vara getur samt krafist vandlegrar veggforritunar, kælingar og meðhöndlunar hluta. Vöruprófunin verður að sanna heildarniðurstöðuna.
Ef kaupandinn á von á framtíðarvörum, skráðu þær núna. Athugaðu stærsta mygluna og þyngsta brúttóið. Merktu allar framtíðarkröfur um tvöfalt lag eða tvöfaldan lit. Ákveðið síðan hvort aukaarkitektúrinn eigi heima í fyrstu kaupum eða síðari línu. Haltu óstaðfestum framtíðarhugmyndum aðskildum frá núverandi staðfestingarprófi.
Fyrir sendingu skaltu keyra samþykktan hluta með samþykktu efni. Skráðu uppskriftina, gæða niðurstöður, samþykkt framleiðsla og notkunarskilyrði. Notaðugátlisti fyrir ræsingufyrir gangsetningu ogskiptaleiðbeiningarþegar vörufjölskyldan inniheldur nokkur mót eða litir.
Algengar spurningar
Hver er aðalmunurinn á KGB90A og KGB90AP?
Núverandi KGB90A tafla sýnir eina 90 mm skrúfu og 45 kW extruder mótor. KGB90AP taflan sýnir tvær 70 mm skrúfur og tvo 22 kW mótora. Kinggle lýsir KGB90AP sem tvöfalda útpressunarvalkostinum fyrir tvöfalda eða tvílita vörur. Margar birtar myndstærðir eru að öðru leyti þær sömu.
Þýðir 60L rúmtaksmat að hver 60L vara passi?
Nei. Rúmmál er aðeins snemma skimunargildi. Fullbúið mót verður að passa við plötuna, hámarksmál móts, þykktarsvið og opnunarfyrirkomulag. Heildarsafnið verður að passa uppsöfnunarkröfuna. Áætlað svæði, klemmuþörf, innlegg, kæling og fjarlægja hluta þarf einnig að endurskoða.
Er hægt að nota útgefin 500 stykki á klukkustund sem framleiðsluframleiðsla?
Nei. Báðar síðurnar merkja þá mynd sem þurrkunarúttak. Það auðkennir ekki mótaða vöru, plastefni, þyngd, kælitíma, höfnunarreglu eða niðurstreymisuppsetningu. Framleiðsluframleiðsla ætti að vera mæld sem samþykktir hlutar meðan á samþykktri prufa stendur með raunverulegu vörunni og efninu.
Hvenær ætti kaupandi að velja KGB90AP tvöfalda útpressu líkanið?
Veldu KGB90AP þegar samþykkta varan krefst tveggja bræðslustrauma fyrir tiltekna tvöfalda eða tvílita uppbyggingu. Skilgreindu bæði efnin, fyrirhugað samband milli strauma og skoðunaraðferðina. Ekki bæta við öðrum extruder eingöngu sem almenna uppfærslu.
Hvaða vöruupplýsingar þarf Kinggle fyrir 60L vélartillögu?
Sendu vöruteikningu eða myndir, mál, fullunna og heildarmassa, plastefni, veggbyggingu, þykktarkröfur, framleiðslumarkmið og virkniprófanir. Bættu við moldupplýsingum og verksmiðjutólum þegar þau eru tiltæk. Þessar upplýsingar gera vélinni, deyjahausnum, moldinu og prufuáætluninni kleift að nota sama vörugrundvöll.
Hvernig ætti að bera saman orkunotkun milli þessara tveggja gerða?
Mældu hverja gerð á meðan sömu viðurkenndu vöruna er framleidd við jafngild skilyrði. Met vélkWh, samþykkt afköst, pressaður massi og meðfylgjandi hjálpartæki frá sama tímasetta glugga. Ekki bera saman einkunnir tengdra mótora eða þurrkunarlotu eins og þær væru orkuniðurstöður vörunnar.
Sendu vöruna áður en þú velur líkan
Deildu teikningunni, plastefninu, brúttómassanum, veggbyggingunni, mygluupplýsingunum, samþykktum framleiðslu og verksmiðjutólum. Kinggle getur síðan staðfest hvort KGB90A, KGB90AP eða annar vettvangur passi við verkefnið.
Biðja um vörutengda tillöguHeimildir skoðaðar fyrir þessa handbók
- Kinggle KGB90A 60L safna blástursmótunarvél, núverandi vörulýsing og birt tafla, athugað 9. september 2026.
- Kinggle KGB90AP 60L blástursmótunarvél, tvöfaldur útpressunarlýsing og birt tafla, athugað 9. september 2026.
- Moog DigiPack III leiðbeiningarhandbók, uppsöfnunarstöðu prófílstýringaraðferð, aðgengileg í gegnum Kinggle.
- EUROMAP 46.2, útgáfa 1.0, janúar 2014, vörutengd orkumæling fyrir tiltekna vöru og myglu.
- Kinggle söluferli, óskað eftir vöruupplýsingum fyrir vélatillögur, skoðaðar 9. september 2026.