Á þessari síðu
Hvað er plastblástursmótunarvél?
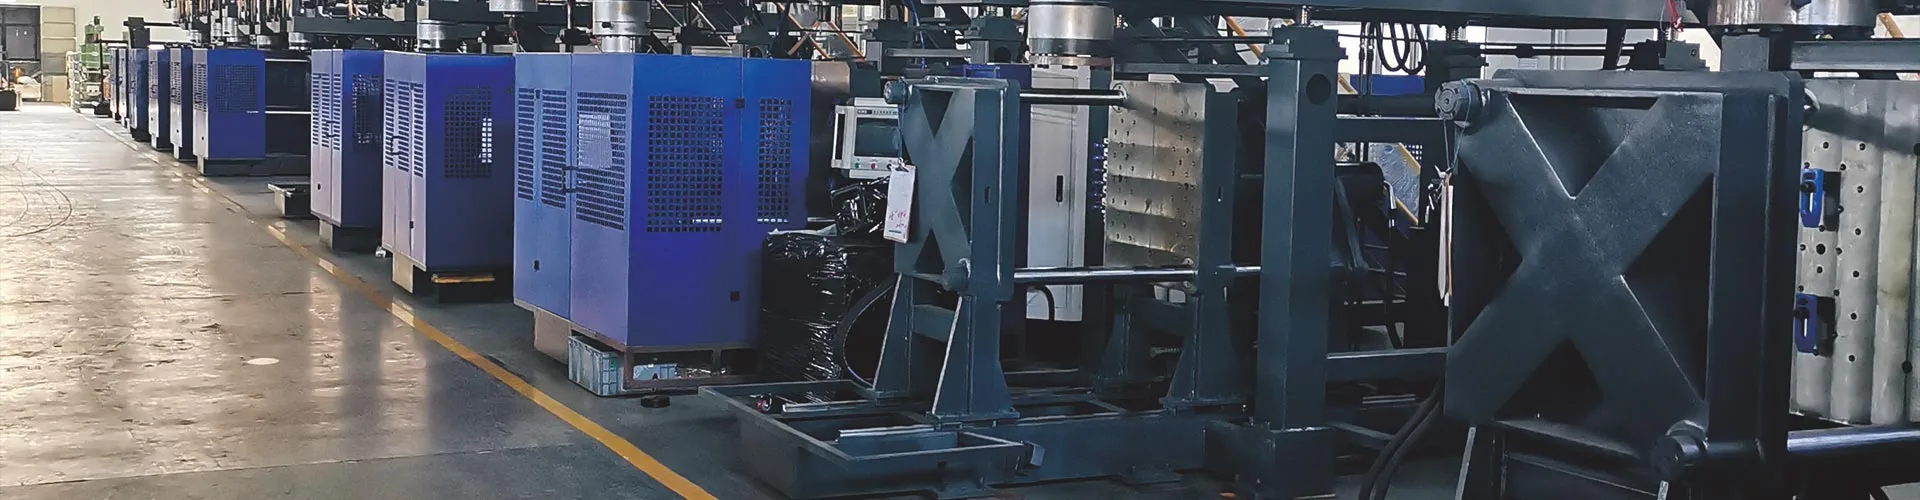
Blásmótun er framleiðsluferli fyrir hola plasthluta. Vélin bræðir plastplastefni, myndar það í mjúkt form og notar þjappað loft til að blása það form upp á veggi móts; þegar það kólnar heldur hluturinn forminu. Fjögur þrep skilgreina hverja vél -hitun (mýkingargerð), mótun (parison eða forform), blástur og kæling— og munurinn á vélargerðum kemur niður á því hvernig mjúka lögunin verður til áður en loft er komið inn.
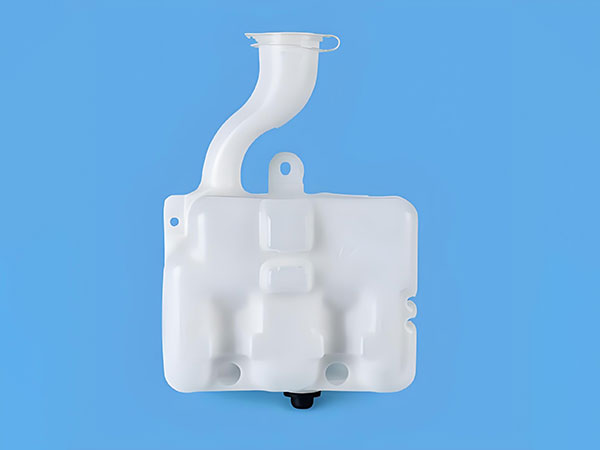
Plastblástursmótunarvélar framleiða mikið úrval af hversdags- og iðnaðarvörum: drykkjum og lyfjumflöskur, smurefni og kemísk efnijerry dósir, iðnaðartrommur og IBC tankar, eldsneytisgeymar og loftrásir fyrir bíla, vegriða og óteljandi gáma. Efnið fer eftir hlutanum:PETfyrir glærar drykkjarflöskur,HDPEog HMW-HDPE fyrir dósir, tunnur og tanka,PPfyrir hitaþolnar og þunnveggaðar umbúðir, og PVC eða verkfræðileg plastefni eins og PA fyrir sérgreinar og hindranir.
Tegundir plastblástursvéla
Það eru þrjár kjarnaferlisgerðir, auk ört vaxandi drifflokks sem kaupendur vega nú sérstaklega árið 2026.
Extrusion Blow Moulding Machine (EBM)
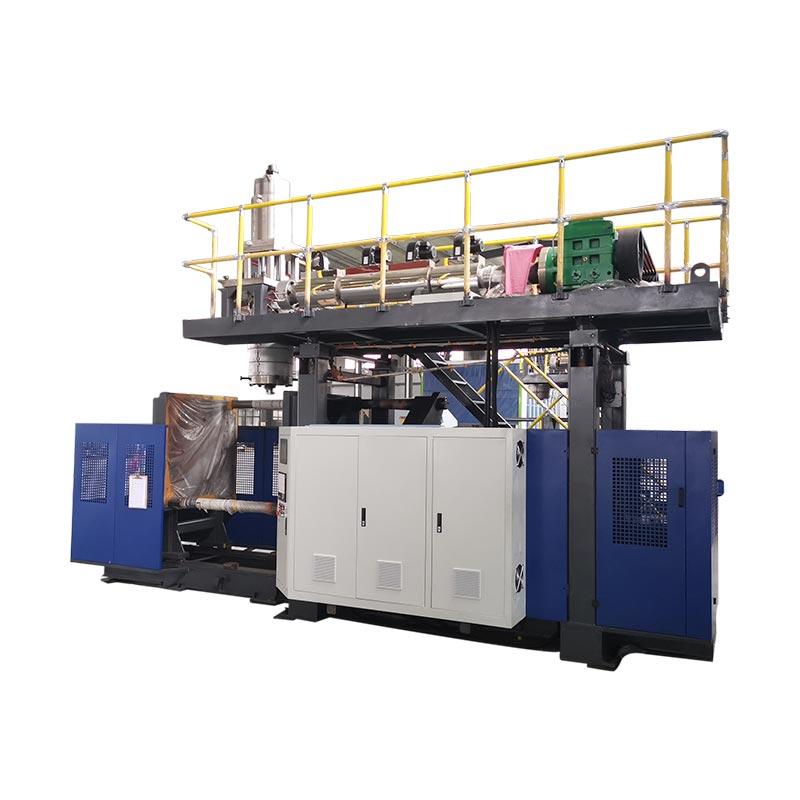
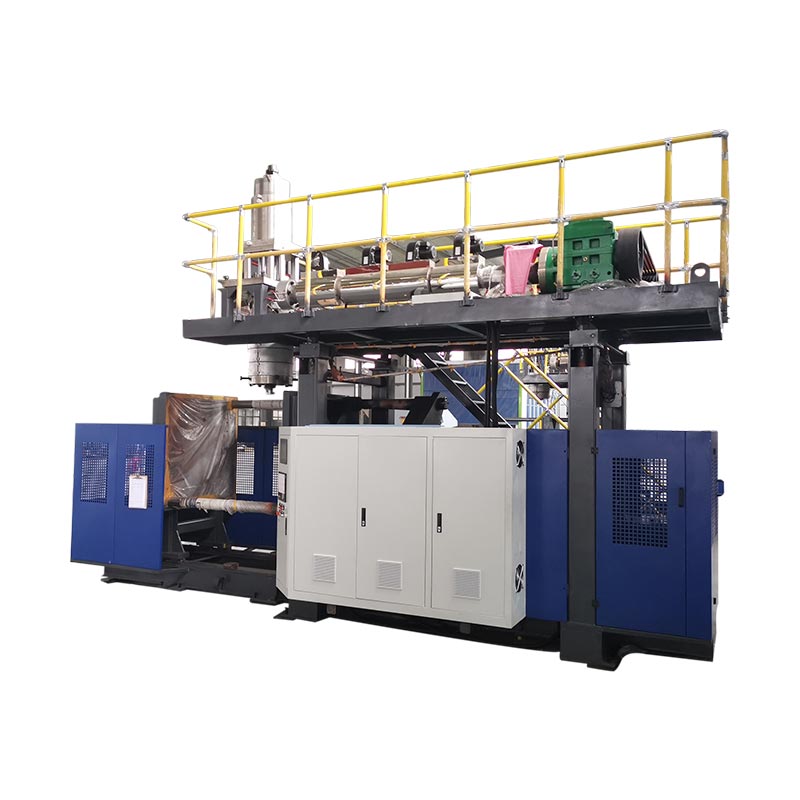
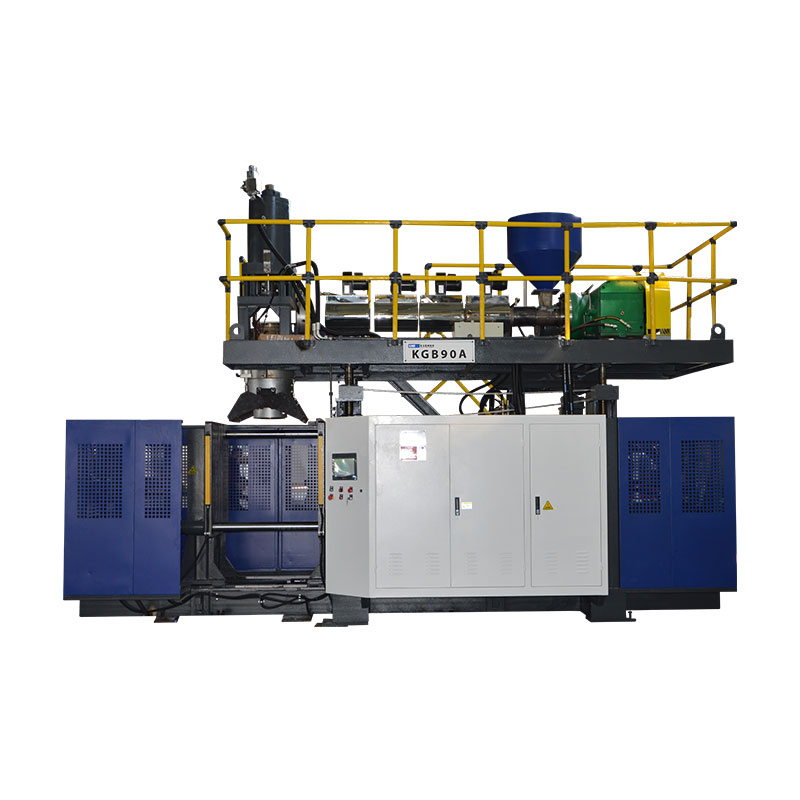
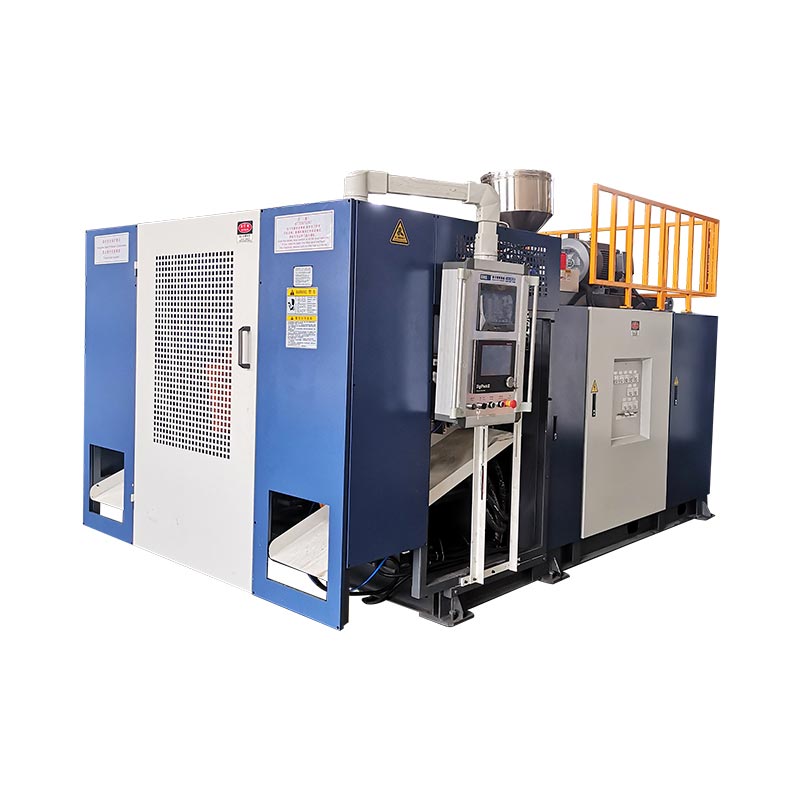
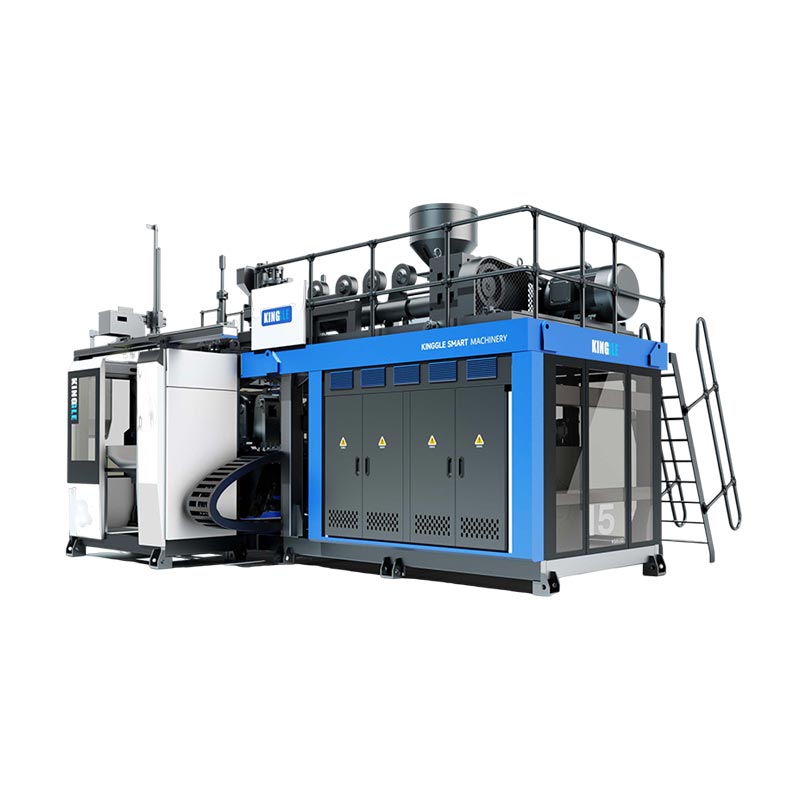
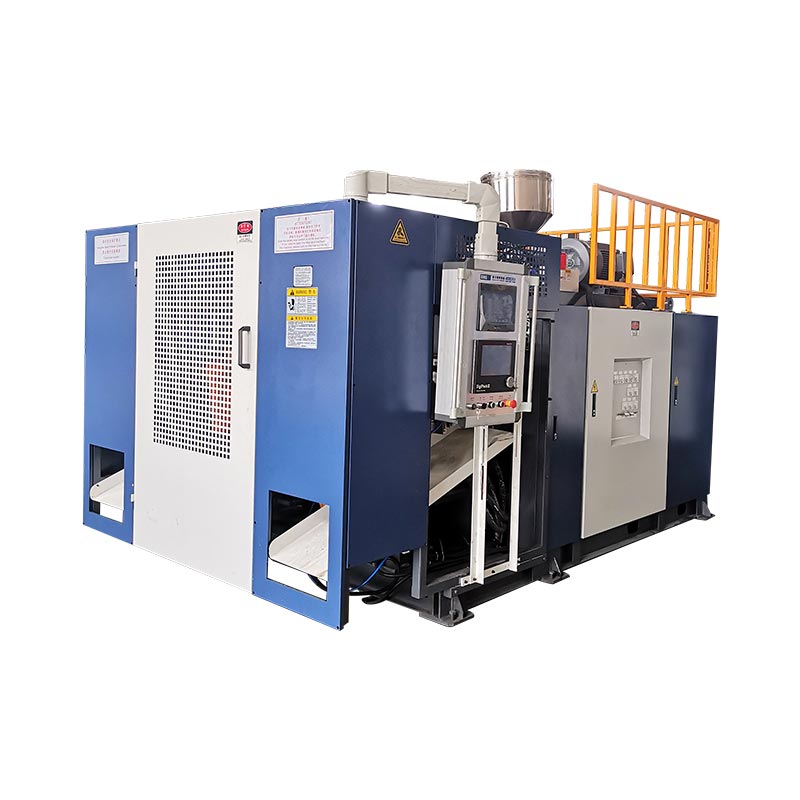
Hvernig það virkar:extruderinn bræðir plastefni og þrýstir því í gegnum deyjahaus til að mynda hangandi hólk, parison; mótið lokast í kringum það og loft blásar það upp á móti holrúminu. Vegna þess að líkaminn, handfangið og hálsinn myndast í einu skoti, er útpressunarblástur ferlið fyrir meðhöndlaða og stóra hluta.Kostir:lágur verkfærakostnaður, hröð skipti og breiðasta hlutastærðarsviðið — allt frá 100 ml flöskum upp í 220 L tunna og meira.Umsóknir:jerry dósir, efnatunnur, vatns- og eldsneytistankar, verkfærakassar, vegriðir, leikföng. Það er eðlilegt að passa fyrir stóra iðnaðarílát og ferlið sem við sérhæfum okkur í; sjá okkarsamfelltografgeymirextrusion vélar.
Injection Blow Moulding Machine (IBM)
Hvernig það virkar:Nákvæmt forform er sprautað á kjarnastöng, síðan flutt í blástursstöð þar sem loft blásar það upp. Vegna þess að hálsinn er sprautumótaður gefur IBM framúrskarandi nákvæmni í hálsi og sléttan áferð. Það hentarlitlar, nákvæmar flöskur og krukkur— lyfjahettuglös, snyrtivöruílát — í litlu magni með mjög lítið rusl. Það framleiðir ekki meðhöndluð ílát og hentar ekki stórum hlutum.
Injection Stretch Blow Moulding Machine (ISBM)
Hvernig það virkar:PET forformi er sprautað og síðan teygt í ás á meðan það er blásið. Þessi tvíása stefna stillir fjölliðunni saman, framleiðir vegg sem er skýrari, sterkari og léttari fyrir tiltekna þyngd. ISBM er staðallinn fyrirPET vatn og gosdrykkjaflöskur, þar sem léttvægi og gagnsæi ræður úrslitum. Það er önnur vörufjölskylda en HDPE iðnaðarhlutar.
2026: Alrafmagns- og servódrifnar blástursmótunarvélar
Fyrir utan ferlisgerð bera kaupendur árið 2026 í auknum mæli samandriftækni. Hefðbundnar vélar nota vökvakerfi með fastri slagfærslu sem ganga af fullum krafti óháð álagi.Alrafmagnvélar skipta um vökvakerfi fyrir servómótora, ogservódrifið vökvakerfivélar keyra aðaldæluna eftir þörfum — bæði draga verulega úr orkunotkun og bæta endurtekningarhæfni. Al-rafmagns hönnun er algeng á litlum, hárnákvæmni vélum; fyrir stóra iðnaðarhluta sem þurfa mjög mikinn klemmukraft, aservódrifið vökvakerfivél gefur venjulega besta jafnvægið á orkusparnaði og tonnafjölda. Vélar okkar nota servó aðaldælu með tíðniviðskiptastýringu einmitt af þessari ástæðu.
Tafla 1 · Vélargerð vs efni, getu, notkun og 2026 kostur
| Tegund | Efni | Dæmigert getu | Bestu forritin | 2026 kostur |
|---|---|---|---|---|
| Extrusion (EBM) | HDPE, HMW-HDPE, PP, PVC, PA | 100 ml – 2.000 L | Jerry dósir, trommur, skriðdrekar, bílavarahlutir | Fjöllaga hausar keyra PCR / endurmala lög |
| Innspýting (IBM) | PE, PP, PS | ≤ ~0,5 L | Lyfja- og snyrtivöruflöskur | Mjög lágt rusl, nákvæmir hálsar |
| Injection stretch (ISBM) | PET | 0,2 – 10 L | Vatns- og gosdrykkjaflöskur | Léttur, skýrleiki |
| Servó / alrafmagn | Hvaða sem er (driftækni) | Mismunandi | Orkugagnrýnar línur með mikið magn | Stærsta orkusparandi lyftistöng |
Lykilhlutir og hvernig þeir hafa áhrif á framleiðslu
Tvær vélar geta deilt yfirskriftargetu en samt skilað mjög mismunandi árangri, vegna þess að gæði og framleiðsla býr í íhlutunum. Ódýrari vél með veikri veggstýringu reynist venjulega vera sú dýra - plastefnið sem hún sóar á hverjum hluta vegur upp verðbilið innan nokkurra mánaða.
- Skrúfa / mýkingareining.Bræðir og mælir plastefnið. Þvermál skrúfu (venjulega 50–100 mm) og L/D hlutfall (24–25) ákvarða einsleitni bræðslu og afköst; óstöðug bráðnun kemur fram sem ósamræmi hluti niðurstreymis.
- Deyja höfuð og kirkjuráð.Myndar kirkjugarðinn og sniður vegg þess eftir endilöngu. Veggþykktarstýring í hárri upplausn (til dæmis 100 punkta MOOG kerfi) er stærsta einstaka lyftistöngin fyrir bæði plastefniskostnað og hlutastyrk.
- Klemmueining.Lokar og heldur mótinu gegn innri blástursþrýstingi. Samstilltur klemmur með beinni þrýstingslæsingu heldur plötum samsíða; of lítið tonn framleiðir leiftur og veika hluta.
- Kælikerfi.Stillir hlutann við mótið. Kæling er venjulega lengsta skrefið í hringrásinni, þannig að kælihönnun - ekki extruder - setur raunverulegt framleiðsla og stjórnar skekkju.
- Stýrikerfi og sjálfvirkni.Keyrir og gerir línuna sjálfvirkan. Áreiðanlegur PLC/HMI (Mitsubishi, Weinview) ásamt vélmennaúttakstæki og blikkari vernda stöðugleika og OEE á mannlausum hlaupum.
Tafla 2 · Íhlutur vs virkni, gæðamælikvarði og hvað á að spyrja þegar þú kaupir
| Hluti | Virka | Gæðamælikvarði hefur áhrif | Spyrðu birginn |
|---|---|---|---|
| Skrúfa / mýking | Bræðið og metra plastefni | Bræðið einsleitni, framleiðsla | Þvermál skrúfa, L/D, HDPE kg/klst.? |
| Deyja höfuð / prestssetur stjórn | Form og prófíl prestssetur | Veggþykkt einsleitni, plastefnisnotkun | Hversu margir veggþykktarpunktar? |
| Klemmueining | Lokaðu og haltu moldinni | Flash, hluti heilindi | Klemkraftur og læsingargerð? |
| Kælikerfi | Stilltu hlutann | Hringrásartími, varpa | Kælishönnun og vatnslýsing? |
| Stjórn / sjálfvirkni | Keyra og gera sjálfvirkan | Samræmi, OEE | PLC/HMI vörumerki, vélmenni að taka út? |
2026 þróun í blástursmótun
PCR og endurunnið plastefni samhæfni
Markmið vörumerkis og reglugerða ýta endurunnið efni (PCR) upp yfir umbúðir. Breytileg, stundum menguð endurunnin bræðsla krefst strangari efna- og hitastýringar, og oftmarglaga deyjahausþannig að hægt er að setja endurmalaðan eða PCR kjarna á milli jómfrúa skinnanna. Vélar með nákvæmri veggþykktarstýringu og stöðugum hitabeltum meðhöndla endurunnið plastefni mun fyrirgefnari.
AI og snjallt eftirlit
Línan er að verða hljóðfærari.OEE mælaborð, forspárviðhald, fjargreining og sjálfvirk breytustilling eru að færast frá úrvalsvalkostum til væntinga. Jafnvel grunnviðvörunarkerfi um borð sem gerir birgjum kleift að greina bilanir í fjarska getur breytt margra daga stöðvun í samdægurs lagfæringu - sem, á 24/7 línu, er meira virði en hóflegur munur á vélarverði.
Orkunýting
Orka er endurtekinn kostnaður sem varir allan endingartíma vélarinnar, þannig að hún stýrir í auknum mæli kaupákvarðanir. Helstu stangirnar eru aservo aðaldæla, bjartsýni þrýstiloftsnotkunar (loft er ein dýrasta veitan í verksmiðju) og skilvirk kæling. Vegna þess að orka er raunverulegur þáttur í kostnaði á hverja flösku, skilar skilvirkur drif sig oft hraðar til baka en nokkur önnur uppfærsla á stórri línu.
Tafla 3 · 2026 þróun vs verksmiðjuáhrif, kauppunkt og arðsemi
| Stefna | Áhrif á verksmiðjuna | Kauppunktur | arðsemisgildi |
|---|---|---|---|
| PCR / endurunnið plastefni | Verður að keyra breytilega, mengaða bræðslu | Fjöllaga haus + sterk veggstýring | Uppfyllir endurunnið markmið vörumerkis / reglugerðar |
| AI / snjall eftirlit | Minni niður í miðbæ, hraðari uppsetning | OEE mælaborð, fjargreining, viðvörunarkerfi | Hærri spenntur, minni rusl |
| Orkunýting | Áframhaldandi orka = áframhaldandi kostnaður | Servódæla, fínstillt loft, skilvirk kæling | Lægri kostnaður á hlut, hraðari endurgreiðsla |
Hvernig á að velja réttu plastblástursmótunarvélina
Áreiðanlegasta leiðin til að tilgreina vél er að vinna frá hlutanum út á við og dæma um heildareignarkostnað frekar en verð á límmiða:
- Skilgreindu vöruna fyrst.Stærsta stærð, hvort sem það er með handfangi, plastefni, veggforskrift og hvaða vottun sem er (fallpróf, UN).
- Skilgreindu síðan úttak.Umbreyttu þurrkunarhringnum í raunverulegan framleiðslu og daglegt magn áður en þú velur staka vs tvöfalda stöð eða rafgeyma.
- Passaðu vélargerðina.Meðhöndluð/stór → extrusion; lítil nákvæm → inndæling; hreinsa PET → teygja.
- Vigtið orku og sjálfvirkni.Servó drif og vélmenni að taka út hækka verð en lækka rekstrarkostnað.
- Athugaðu þjónustu, varahluti, uppsetningu og þjálfun.Vél er áratuga langt samband; stuðningur ákveður spenntur.
- Dæmi um TCO, ekki verð.Trjákvoða, orka, rusl og niðurstaða dvergar verðbilið á milli tveggja véla á lífsleiðinni.
Tafla 4 · Gátlisti kaupanda
| Viðmiðun | Hvað á að staðfesta |
|---|---|
| Getu | Hámarkshlutamagn + raunhæf dagleg framleiðsla |
| Orka | Servó drif, uppsett kW, loft- og vatnsnotkun |
| Efnissamhæfi | HDPE / PP / PVC / PA / PCR innihald |
| Skiptishraða | Mótbreytingartími, einn vs multi-die |
| Stuðningur eftir sölu | Ábyrgð, uppsetning, þjálfun, varahlutir |
| Öryggi og samræmi | Ljóstjald, CE, fallpróf / UN þar sem þess er krafist |



Uppsetning, raflögn og gangsetning
Blásmótunarlína er mikil uppsetning á tólum og flestar tafir á ræsingu koma frá viðbúnaði á staðnum frekar en vélinni sjálfri. Staðfestu helstu atriði áður en vélin kemur:
- Veitur.Rétt aflgjafa og raflögn, hreinsað þjappað loft við nauðsynlegan þrýsting, kælivatnsrennsli og þrýsting og vökvatengingar þar sem við á.
- Staður og grunnur.Jafnt gólf með álagshlutfalli fyrir þyngd vélarinnar, auk lauss pláss í kringum plötuna, pressuvélina og úttakið til notkunar og viðhalds.
- Röð gangsetningar.Ræstu olíudæluna, færðu vélina upp í hitastig (leyfðu þér nokkrar klukkustundir með kælivatn á), byrjaðu útpressu og veggþykktarstýringu, keyrðu síðan handvirkar lotur áður en þú skiptir yfir í sjálfvirkt.
- Samþykki (tilraunahlaup).Staðfestu þurrkunarúttak, einsleitni veggþykktar, þyngd og frágang hluta og öryggisaðgerðir áður en þú skráir þig út.
Verkfræðingar okkar ferðast til verksmiðjunnar til að setja upp, gangsetja og þjálfa rekstraraðila, þannig að línan nær stöðugri framleiðslu hraðar en sjálfuppsetning.
Algeng vandamál og úrræðaleit
Flestir gallar í blástursmótun rekja til fjögurra stanga - veggþykktarsniðs, bræðsluhitastigs, klemmukrafts og kælingar. Þessi tafla kortleggur gallana sem kaupendur spyrja mest um að venjulegum orsökum þeirra og lagfæringum.
Tafla 5 · Galli vs líklega orsök og lagfæring
| Galli | Líkleg orsök | Fyrsta lagfæring til að prófa |
|---|---|---|
| Leki | Veik klípa/þunnur veggur við suðu | Stilltu veggsniðið og klíptu af, blása tímasetningu |
| Ójöfn veggþykkt | Parison sniðið slökkt / deyja ekki miðja | Endursníddu söfnuðinn, miðaðu deyjahausinn |
| Óstöðugt kirkjugarður | Bræðsluhitastig / geymsluslag | Athugaðu hitasvæði og geymsluslag |
| Haze / whitening | Bræðsluhitastig eða kæling of árásargjarn | Stilltu bræðsluhitastig og kælihraða |
| Rocker botn | Grunnkæling / blástursþrýstingur | Stilltu grunnkælingu og blástursþrýsting |
| Ofgnótt flass | Ófullnægjandi klemma / slitin mygla | Staðfestu klemmukraft, skoðaðu mold |
| Skeiðing / aflögun | Ófullnægjandi kæling | Lengja kælitíma, lækka vatnshita |
Þegar framleiðsla lækkar frekar en gæði er orsökin oftar geymsluslag eða kæling en þrýstivélin - það er fyrsti staðurinn til að leita. Viðvarandi rusl og óskipulögð stopp eru líka stærsti falinn dragbítur á OEE, sem er ástæðan fyrir því að stöðug veggstýring og áreiðanleg sjálfvirkni borga sig vel umfram aðalkostnað.
Markaðshorfur 2026–2030
Eftirspurnin er jöfn og víðtæk. Samkvæmt Grand View Research var alþjóðlegur plastblástursvélamarkaður um það bilUSD 3,2 milljarða árið 2024 og er spáð að hann nái u.þ.b. 4,0 milljörðum USD árið 2030, sem er um 4,2% CAGR. Vöxtur er knúinn áfram af umbúðum, bílahlutum, iðnaðarílátum og heilsugæslu, meðAsíu-Kyrrahafið er stærsta svæðið með um 39% af markaðnum. Extrusion er áfram stærsti vinnsluhlutinn fyrir iðnaðar holir hlutar, en PET teygja blása mótun leiðir í drykkjarvöruumbúðum.
Fyrir kaupendur er hagnýt merki að þetta er nútímavæðingarmarkaður, ekki uppsveifla: Vöxtur er samþjappaður þar sem vélar bæta skilvirkni, endurunnið efni og sjálfvirkni. Þess vegna snýst kaupákvörðun 2026 minna um grunnforskriftir og meira um orkunýtni, PCR samhæfni, spenntur og heildarkostnað við eignarhald.
Fáðu tilboð í plastblástursvél
Segðu okkur vöruna þína, stærð, plastefni og daglega framleiðslu - við mælum með réttri gerð og uppsetningu, með raunverulegum forskriftum og hringrásartölum.
Fáðu tilboð Spjallaðu á WhatsAppAlgengar spurningar
Hvað er plastblástursmótunarvél?
Það framleiðir holar plastvörur með því að hita plastefni, móta það í mjúkt form, blása það upp með þrýstilofti inni í mót og kæla það - framleiðir flöskur, jerry dósir, tunnur, tanka og ílát. Helstu gerðir eru útpressun, innspýting og innspýting teygjublástur.
Hverjar eru helstu tegundir blástursmótunarvéla?
Extrusion (EBM) fyrir meðhöndlaða og stóra HDPE hluta, innspýting (IBM) fyrir litlar nákvæmar flöskur og innspýtingarteygja (ISBM) fyrir glærar PET-flöskur. Vélum er einnig lýst sem samfelldum, rafgeyma, fjöllaga og servó/rafmagns.
Hvaða efni er hægt að nota?
HDPE og HMW-HDPE, PP, PVC og PA á extrusion vélum; PET á sprautu teygjuvélum. HDPE er staðalbúnaður fyrir dósir, tunnur og tanka; PET fyrir glærar flöskur.
Hvað kostar plastblástursvél?
Kostnaður er knúinn áfram af hlutastærð og klemmukrafti, fjölda teygjuhausa, stakra á móti fjöllaga veggjum og sjálfvirkni. Lítil einstöðva vélar eru á viðráðanlegu verði; stórar rafsöfnunartrommulínur kosta miklu meira. Heildarkostnaður við eignarhald - orka, rusl og viðhald - skiptir venjulega meira máli en verð límmiða.
Hver er munurinn á extrusion og sprautublástursmótun?
Extrusion þrýstir út holu parison og blæs það, gerir meðhöndlaða og stóra hluta. Innspýting mótar nákvæma forform fyrst, blæs það síðan - tilvalið fyrir litlar, nákvæmar flöskur en ekki fyrir handföng eða stóra hluta.
Hvernig vel ég rétta vélastærð?
Byrjaðu á stærsta hlutamagninu þínu og daglegu framleiðslu. Margfaldaðu þurrkunarúttakið með skilvirknistuðlinum 0,75–0,85 og keyrslutímana þína til að athuga raunverulega afkastagetu, veldu síðan staka á móti tvöfaldri stöð eða rafgeyma fyrir stóra hluta.
Hvernig minnka ég galla og rusl?
Flestir gallar rekja til veggþykktarsniðs, bræðsluhita, klemmukrafts eða kælingar. Nákvæm stjórnun á veggþykkt sviðs, rétt klemmumagn og fullnægjandi kæling fjarlægir meirihluta leka, blikka, ójafna veggja og skekkjuvandamála.
Eru rafmagnsblástursvélar þess virði árið 2026?
Alrafmagns- og servódrifnar vélar draga úr orkunotkun og bæta endurtekningarhæfni, þannig að þær borga sig hraðast til baka á stórum, orkufrekum línum. Fyrir stóra iðnaðarhluta gefur servódrifin vökvavél oft besta jafnvægið á orkusparnaði og miklum klemmukrafti.
Niðurstaða
Að velja plastblástursmótunarvél er röð, ekki ein forskrift: skilgreindu hlutann, stærð framleiðslunnar, passa við vinnslugerðina, vega síðan orku, sjálfvirkni og stuðning. Extrusion nær yfir flestar iðnaðarílát, innspýting hentar litlum nákvæmum flöskum og teygjublástur á PET drykki - með servó- og alrafmagnsdrifum sem nú ganga yfir alla þrjá orkuna. Árið 2026 eru ákvarðanirnar sem skilja góð kaup frá dýrumorkunýtni, PCR samhæfni, sjálfvirkni, OEE og heildarkostnað við eignarhald— stutt af raunverulegum þjónustustuðningi. Fáðu þetta rétt og vélin vinnur að sér í áratug.