Bláspinna skilar lofti inn í formið og, í sumum útpressunar blástursmótunarhönnun, hjálpar hann við að kvarða eða klára ílátshálsinn. Greindu galla í hálsi með því að staðsetja bilunina, athuga allt verkfæra- og lokunarkerfið og sannreyna síðan leiðréttinguna gegn kröfum vörunnar.
Áður en skipt er um blásara
- Þekkja hvar hálsinn verður fyrst skemmdur eða út úr forskrift.
- Haltu sýnum rekjanlegum til stöðvarinnar, holrúms og endurskoðunar verkfæra.
- Aðskildu röðun og slit frá loftafhendingu, tímasetningu og kælingu spurningum.
- Staðfestu niðurstöðuna með tilgreindum flösku, lokun og prófunarskilyrðum.
Hvað gerir blásturspinna í útblástursblástursmótun?
Blásturpinn tilheyrir blástursfyrirkomulaginu. Það veitir loftinu sem þenur út fangað parison gegn myglunni. Á kerfum sem eru hönnuð fyrir kvarðaðan frágang vinnur blásturspinnasamstæðan einnig með hálsverkfærunum. Skurðarhringur, kæligangur eða annar frágangseiginleiki fer eftir raunverulegri hönnun; nafnið eitt og sér auðkennir ekki meðfylgjandi aðgerðir.
Eastman lýsir blásturs-pinnaaðferðum við kvörðun þráðar og klippingu í þvíextrusion blástursmótunarleiðbeiningar fyrir sampólýestera. Það er gagnlegt dæmi um verkfærasambandið. Uppsetningargildin sem eru sérstök fyrir plastefni ættu að vera með þeim efnum og búnaði sem lýst er í þeim handbók.
Finndu eiginleikann áður en þú úthlutar orsökinni
Flöskuáferð inniheldur eiginleika með mismunandi verkum. Hálsholið, ytri þráðurinn og þéttingarsnertiflöturinn þarfnast eigin teikninga. Lokunin getur þéttist gegn fóðri eða öðru hönnuðu snertiflöti. Skráðu raunverulegt þéttingarfyrirkomulag áður en þú lýsir merki sem orsök leka.
Ytri frágangurinn kemur frá heildar verkfæra- og mótunarröðinni. Með því að úthluta því öllu á blásturspinnann sleppir því að passa tólin. Kvörtun í vídd ætti því að auðkenna eiginleikann, mæliaðferðina og verkfærin sem hafa áhrif á hann.
Deyjapinna og IBM kjarnastöng eru mismunandi tilvísanir
Deyjapinninn eða tindurinn tilheyrir bræðslumyndandi verkfærinu við deyjahausinn. Að rugla þessum hluta saman við blásturspinnann getur leitt viðhaldsbeiðni í átt að rangri samsetningu. Notaðu hlutateikningu og samsetningarauðkenni frekar en gælunafn verkstæðis.
Sprautublástursmótun notar annað forform-og kjarnafyrirkomulag. Þessi handbók fjallar um extrusion blása mótun háls athuganir. Fyrir mold lögun handan háls, theHönnunarleiðbeiningar fyrir útblástursmótútskýrir víðara samband á milli mótunar, kælingar og loftræstingar.
Finndu hálsgallann áður en skipt er um blásturspinnann
Geymið misheppnaða flösku áður en uppskriftin er stillt. Merktu gallann og stefnu hans. Þekkja stöðina og holrúmið og geymdu síðan sambærilegt viðunandi sýni. Skýrsla sem segir aðeins „hálsvandamál“ skilur eftir nokkrar mjög mismunandi rannsóknir.
Aðskilið leka í gegnum hálsvegginn frá leka við flösku-og-lokunarviðmótið. Athugaðu einnig hvort lekaprófunarbúnaðurinn snertir eða þéttist við sama eiginleika og lokalokunin. Vandamál með innréttingu og umbúðaleki geta krafist mismunandi úrbóta.
Berðu saman hlutinn á stigum í röð
Þar sem gæðaaðferðin leyfir örugga sýnatöku ber að bera saman hálsinn eftir mótun, eftir klippingu og eftir meðhöndlun eftir strauminn. Bættu við lokaða pakkanum þegar bilunin birtist eftir lokun. Safna í gegnum viðurkennda sýnatökustaði; aðgangur að hreyfanlegum verkfærum er ekki sýnatökuaðferð.
Ef snertimerki birtist fyrst eftir klippingu skaltu skoða skurðar- og stuðningsfyrirkomulagið áður en þú breytir blásturspinnastillingu. Ef háls breytir um lögun á tilgreindu ástandstímabili, taktu varmasögu með í endurskoðuninni. Þessar athuganir leiða næstu athugun; þeir stofna ekki málstað sjálfir.
Notaðu mynstrið án þess að breyta því í greiningu
Ein stöð sem hefur orðið fyrir áhrifum á skilið að skoða verkfæri hennar og meðhöndlun. Vandamál í nokkrum holrúmum réttlætir einnig endurskoðun á sameiginlegum aðstæðum. Hvorugt mynstur útilokar verkfæratengda orsök: margar samsetningar geta deilt sömu hönnun, uppsetningarleiðbeiningum eða nýlegri skiptingu.
Skráðu það sem breyttist fyrir fyrsta höfnaða sýnishornið. Gagnlegar færslur fela í sér uppsetningu móts, efni eða lokunarlotu, viðhaldsvinnu og endurskoðun uppskrifta. Haltu upprunalegu ástandi sýnilegt í skránni svo síðari vakt geti greint athugun frá grunsamlegri skýringu.
Þegar bilunin er í raun í líkamanum eða botnsuðu skaltu notabreiðari bilanaleitarleiðbeiningar fyrir útpressublástursmótun. Hálsskoðunin ætti ekki að gleypa hvern gámgalla í viðgerð með blásturspinna.
Fjögur hálsgalla mynstur og sönnunargögn til að safna
Gagnleg bilanaleittafla segir tæknimanninum hvað hann á að skoða áður en aðlögun er valin. Svipaðir gallar geta falið í sér mismunandi stig. Haltu íhlutnum sem grunur leikur á að sé aðskilinn frá eiginleikum sem sést þar til mælingar eða stýrður samanburður styðja tenginguna.
Formosapólýetýlen og pólýprópýlen blástursmótunarleiðbeiningar, endurskoðaður apríl 2025, greinir nokkrar mögulegar orsakir lokunarleka. Það meðhöndlar einnig aðskilnað með toppflass og sporöskjulaga háls sem sérstakt viðfangsefni við bilanaleit. Þessi greinarmunur er gagnlegri en sængurkennsla til að skipta um blásturspinnann.
| Sá galli | Sönnunargögn til að safna fyrst | Spurningar til að aðskilja | Staðfestu eftir leiðréttingu |
|---|---|---|---|
| Sporöskjulaga eða brenglaður háls | Teikningarmál, mælingarstefnu og ástand sýnis á hverju stigi | Myndunarrúmfræði, hitabreyting, losun og meðhöndlun | Sömu stærðir á umsömdum aðlögunartíma |
| Skor eða skemmd þéttingarsvæði | Merktu stöðu, snertimynstur og fyrsta stig sem sýnir skemmdir | Snerting á verkfærum, klippingu, stuðningur og snerting aftan við | Yfirborðsástand og viðeigandi pakkaaðgerð |
| Efsta flassið er áfram fest eða rifnar | Skurðbrún, auðkenni verkfæra og ástand raunverulegs skurðarpars | Slit, pörunarrúmfræði og samþykkt skurðaröð | Hreinn aðskilnaður og óskemmdur frágangur |
| Pakkinn lekur eftir lokun | Staðsetning leka, auðkenni flösku og lokunar, samsetningu og prófunarskilyrði | Háls rúmfræði, þéttingarsamband, lokunarsamhæfi og prófunaruppsetning | Tilgreindur lokaður pakki samkvæmt samþykktu prófi |
Ovality þarf mælingarskilyrði
Mældu skilgreinda eiginleikann í þeim stefnum sem krafist er í teikningu hans eða skoðunaráætlun. Haltu mælitímanum og sýnishorninu. Að bera saman heita flösku beint úr vélinni við skilyrta tilvísun getur hylja hvort munurinn kom upp við mótun eða síðar kælingu.
Háls sem lítur sporöskjulaga út er ástæða til að rannsaka. Það er ófullnægjandi sönnunargögn til að ávísa nýrri stöðu blásturspinna. Athugaðu viðeigandi hitauppstreymi og meðhöndlunarskilyrði ásamt verkfæratilvísunum áður en þú velur úrbótaaðgerð.
Yfirborðsmerki og meðfylgjandi flass þurfa mismunandi skrár
Taktu mynd af skori með stefnu þess og staðsetningu sýnilega. Fyrir skemmd þéttingarsvæði, auðkenndu fyrirhugaða snertiflötinn með því að nota flösku- og lokunarteikningarnar. Fyrir festa flass, varðveittu skurðbrúnina og skráðu íhlutina sem mynda skurðarparið. Þetta eru mismunandi spurningar jafnvel þegar báðir gallarnir birtast nálægt munninum.
Áður en skurðaríhluti er brýnt eða skipt út skal ganga úr skugga um að samsetningin leyfi það að vinna og að pörað verkfæri henti. Að gera við eina brún án þess að endurskoða pörunarhluta hennar getur leitt til þess að rannsókninni sé ólokið.
Lokaleki tilheyrir heildarpakkanum
Staðfestu hvaða lokun var sett á og hvernig henni var beitt. Háls getur staðist einvíddarskoðun á meðan heildarpakkinn bregst enn tilgreindri virkni sinni. Aftur á móti getur óviðunandi prófunarniðurstaða komið frá prófunarfyrirkomulaginu sjálfu. Endurtaktu athugunina með samþykktri uppsetningu áður en þú meðhöndlar niðurstöðuna sem vísbendingu um bilun í verkfærum.
Fyrir samfellda þráða lokun,ASTM D2063/D2063M-24fjallar um toghald með því að nota handvirkan prófunarbúnað. Útgefið umfang þess snýr að flutningsvægi við skilgreind skilyrði. Niðurstaða togs ætti að vera skráð sem sú niðurstaða; það kemur ekki í stað tilgreindrar lekaprófunar pakkans.
Athugaðu röðun, slit, loftgjöf og tímasetningu sérstaklega
Setningin „athugaðu blásturspinnann“ þarf skoðunaráætlun á bak við. Staðsetningarvilla, skemmd snertiflötur og takmörkuð loftsending eru mismunandi niðurstöður. Með því að sameina þær í eina viðhaldsleiðbeiningar er erfitt að útskýra hvers vegna tiltekin viðgerð eða stillingarbreyting var valin.
Jöfnun hefst með samþykktum tilvísunum
Staðfestu blásturspinnasamstæðuna, hálsverkfærin og uppsetningartilvísanir á móti teikningum þeirra. Tilgreindu hvaða eiginleiki veitir viðmiðunarpunktinn og hvaða stöðu er verið að mæla. Lína sem dregin er á ljósmynd getur ekki staðfest tengslin milli falinna yfirborða.
Notaðu skoðunaraðferð vélarframleiðandans og öruggan aðgangsaðferð. Berðu saman viðeigandi mælingar við samþykkt mörk fyrir þá samsetningu. Þegar uppsetningar- eða samsvörunarverkfærið hefur breyst skaltu fara yfir allan bunkann af íhlutum áður en gengið er út frá því að fyrri staða eigi áfram við.
Aðskiljið sýnileg merki frá mældu sliti
Skrá skal sýnilegt merki, en mikilvægi þess fer eftir því hvar íhluturinn snertir vöruna eða pörunartólið. Berðu merkið saman við staðsetningu gallans og viðeigandi teikningarkröfur. Yfirborðsútlit eitt og sér skapar ekki alhliða uppbótarþröskuld.
Athugaðu auðkenni innleggs, hringa og annarra para íhluta þar sem þeir eru hluti af hönnuninni. Tveir hlutir sem passa saman líkamlega gætu samt tilheyrt mismunandi endurskoðunum. Skiptibeiðni ætti að innihalda samsetningartengsl, ekki aðeins ljósmynd af pinnanum sem var fjarlægður.
Skoðaðu alla loftleiðina
Notaðu viðurkennda greiningu til að greina á milli framboðsskilyrða, takmarkana, ventilaðgerða og leka nálægt tækinu. Þrýstiskjár andstreymis er ein sönnunargagn. Rannsóknin þarf enn að ganga úr skugga um hvort nauðsynlegt loft nái ferlinu í gegnum fyrirhugaða leið og röð.
Álestur ætti að bera kennsl á mælingarstað og ástand hringrásar. Ekki aftengja þrýstilínu eða spuna aðgang til að fá álestur. Víðtækari spurningar um plöntuframboð tilheyrakröfur um vélbúnað; staðbundin verkfæraathugun ætti að vera rekjanleg til raunverulegrar vélar.
Tímasetning og kæling þurfa sinn eigin samanburð
Skoðaðu viðeigandi ísetningar-, blásturs-, klippingar-, útblásturs- og afturköllunartilvik. Sumar þessara aðgerða kunna að nota annan búnað eða tilheyra alls ekki blásturspinnanum. Passaðu viðburðarnöfnin á HMI við raunveruleg búnaðarskjöl áður en þú leggur til aðlögun.
Geymdu uppskriftina og greindu skipun frá staðfestingu á því að aðgerð hafi átt sér stað. TheHMI stillingar og viðvörunarleiðbeiningarútskýrir gildi þess að skrá raunverulegar aðstæður með atburðaröðinni. Taktu með hálskælingu og sýnisskilyrði þar sem aflögunin sem sést gerir þau viðeigandi.
Notaðu viðurkennd mörk fyrir vélina og verkfærin. Almenn grein getur ekki komið á öruggu höggi, úthreinsun, þrýstingi, skurðkrafti eða tímasetningaraukningu fyrir óþekkta samsetningu.
Stýrt verkflæði fyrir bilanaleit og sannprófun
Skrifaðu niður athugunina og fyrirhugaða prófið sérstaklega. „Burr sýnilegur eftir klippingu“ er athugun. „Það þarf að skipta um skurðhring“ er tilgáta þar til skoðunin styður hana. Að geyma þann aðgreining í skránni gerir afhendingu gagnlegri og kemur í veg fyrir að snemma getgáta verði viðurkennd skýring.
- Skilgreindu kröfuna sem mistókst.Merktu staðsetninguna, geymdu sýnið og staðfestu skoðun eða prófunaraðferð. Tilgreina hvort kvörtunin varðar mál, yfirborðsástand, snyrtingu eða lokaða umbúðir.
- Læstu sýnishorninu við uppsetninguna.Skrá vél, stöð, holrúm, endurskoðun verkfæra og efnislotu. Geymdu uppskriftina og lokunareinkennið þegar bilunin felur í sér lokun.
- Skoðaðu við tilgreindar öruggar aðstæður.Notaðu samþykktar aðgengis- og einangrunaraðferðir fyrir viðhald eða snertingu við verkfæri. Stýrð greiningaraðgerð krefst eigin viðurkenndrar aðferðar.
- Prófaðu sterkustu tilgátuna.Veldu viðurkennda breytingu innan samþykktra marka. Haltu öðrum viðráðanlegum aðstæðum nógu stöðugum til að túlka samanburðinn og skjalfestu öll skilyrði sem ekki er hægt að halda.
- Endurtaktu viðeigandi athuganir.Skoðaðu sama eiginleika og endurtaktu tilgreinda virkniprófunina. Notaðu sama mælingarskilyrði svo samanburðurinn haldist þýðingarmikill.
- Skráðu ákvörðun um útgáfu.Haltu niðurstöðunum með endurskoðaðri uppsetningu. Fylgdu gæðaáætluninni fyrir áframhaldandi sannprófun og auðkenndu hver samþykkti framleiðsluútgáfu.
Þjónusta skapar hættur umfram gæðavandann.Leiðbeiningar OSHA um hættulega orkuskilgreinir óvænta gangsetningu og losun á geymdri orku sem alvarlega viðhaldsáhættu. Vélsértæk einangrun verður að taka til viðeigandi orkugjafa. HMI stöðvunarskipun ein og sér ætti ekki að koma í staðinn fyrir nauðsynlega einangrunaraðferð.
Haltu stutta skrá sem styður niðurstöðuna
Til samanburðar þarf skilgreindan skoðunarglugga. Skráðu fjölda skoðaða og fjölda sem stóðst ekki sömu viðmiðun. Merktu endurteknar athuganir á sama sýninu sérstaklega, þannig að skráin telji þær ekki sem viðbótarflöskur.
| Upptaka | Hvað tilheyrir því |
|---|---|
| Sjálfsmynd | Endurskoðun véla, stöðvar/hola, móts, blásturspinnasamsetningar og teikninga |
| Grunnlína | Staðsetning galla, fyrsta stig sem varð fyrir áhrifum, uppskrift og ástand sýnis |
| Skoðunargögn | Myndir, mældir eiginleikar, aðferð og viðeigandi viðtökumörk |
| Stýrðar breytingar | Samþykkt aðgerð, ábyrgðaraðili og skilyrði haldið eða breytt |
| Staðfesting | Magn skoðað, bilanir, prófunarskilyrði, áframhaldandi athuganir og losunarsamþykki |
Ef hlutfall er tilkynnt, skilgreinið það sem misheppnaðar skoðaðar flöskur deilt með öllum skoðuðu flöskunum í þeim glugga. Haltu viðmiðuninni og sýnatökugrunninum í samræmi milli samanburðar. Lítið sýnishorn án bilana sem sést hefur er úrtaksniðurstaða, ekki loforð um að framtíðarframleiðsla verði laus við leka.
Stækkaðu óuppgerða niðurstöðu með upprunalegu sönnunargögnin ósnortinn. Það er gagnlegra að senda misheppnuðu og ásættanlegu sýnin með auðkenni verkfæra en að senda aðeins lokauppskriftina áfram. Birgir eða gæðateymi getur síðan farið yfir það sem raunverulega kom fram og hverju hver tilraun til leiðréttingar breytti.
Viðhaldið og skiptið um rétta blásturspinnasamsetningu
Þekkja samsetninguna áður en þú pantar skipti. Haltu raðnúmeri vélarinnar, mótaauðkenningu og endurskoðun blástursteikninga saman. Láttu samsvarandi hálsinnlegg og skurðarhluta fylgja með þar sem við á. Sameiginlegt heiti íhluta eða svipað ytra þvermál staðfestir ekki skiptanleika.
Þrif, endurvinnsla og endurnýjun krefjast mismunandi ákvarðana. Notaðu viðurkenndar viðhaldsleiðbeiningar og viðtökumörk. Yfirborðsendurgerð, skerpa eða húðunarvinna getur breytt virku viðmóti, svo fáðu samþykki viðeigandi framleiðanda frekar en að meðhöndla hvert sýnilegt merki sem viðgerðarleiðbeiningar.
Eftir uppsetningu, endurtaktu athuganir sem krafist er af raunverulegu starfi. Staðfestu viðeigandi hálsmál og þéttingarsvæði, staðfestu síðan tilgreinda lokun og virkniprófun. Geymdu uppsetningarendurskoðunina sem myndast með skoðunarskránni. Thegátlisti fyrir fyrirbyggjandi viðhaldstaðsetur þessar skrár í víðtækari vélsértækri áætlun.
Tvær tilvísanir í Kinggle flöskuvél
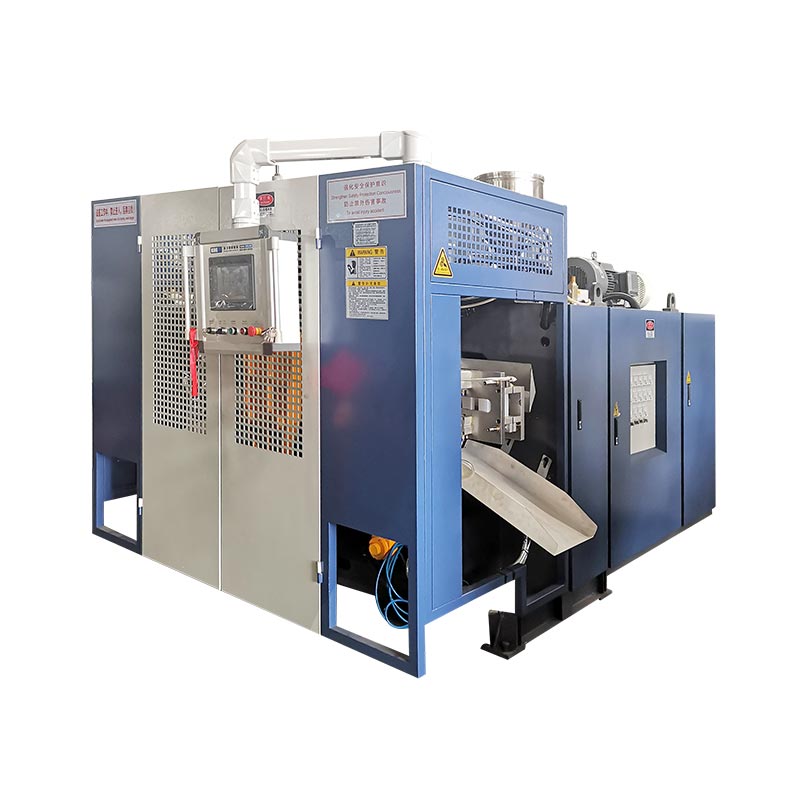
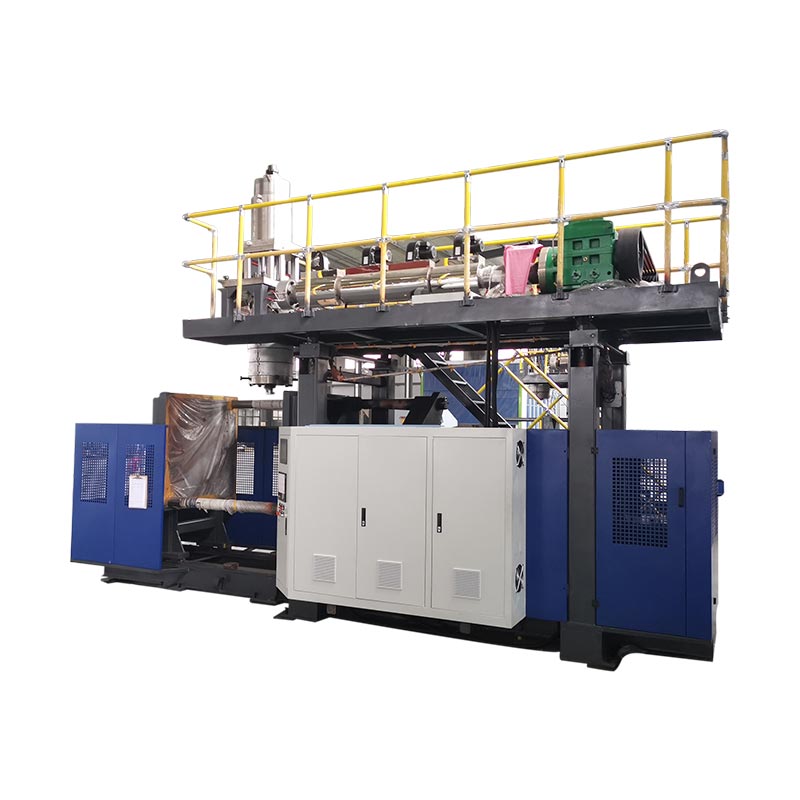
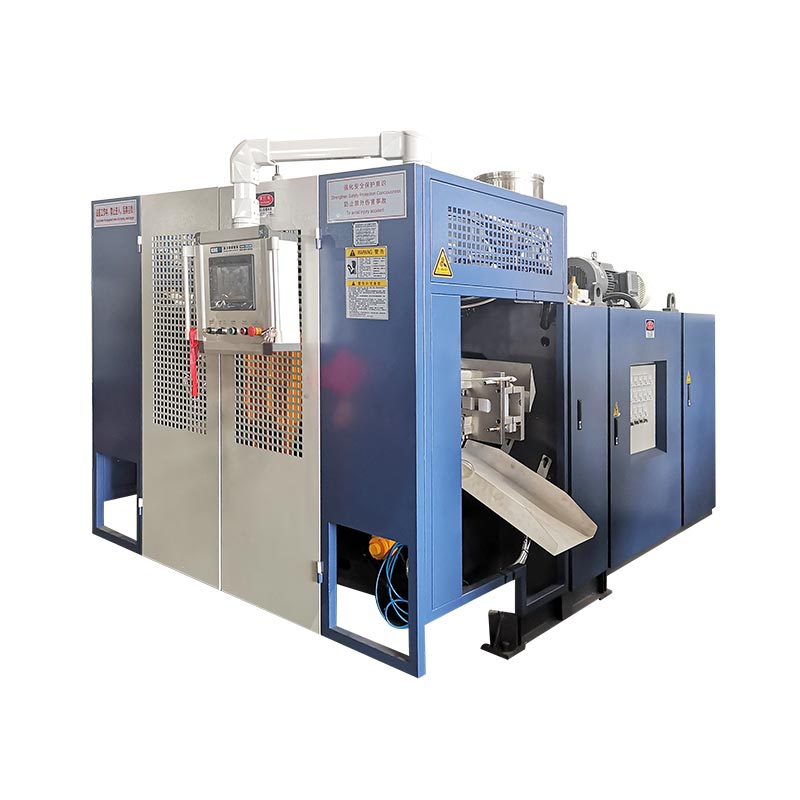
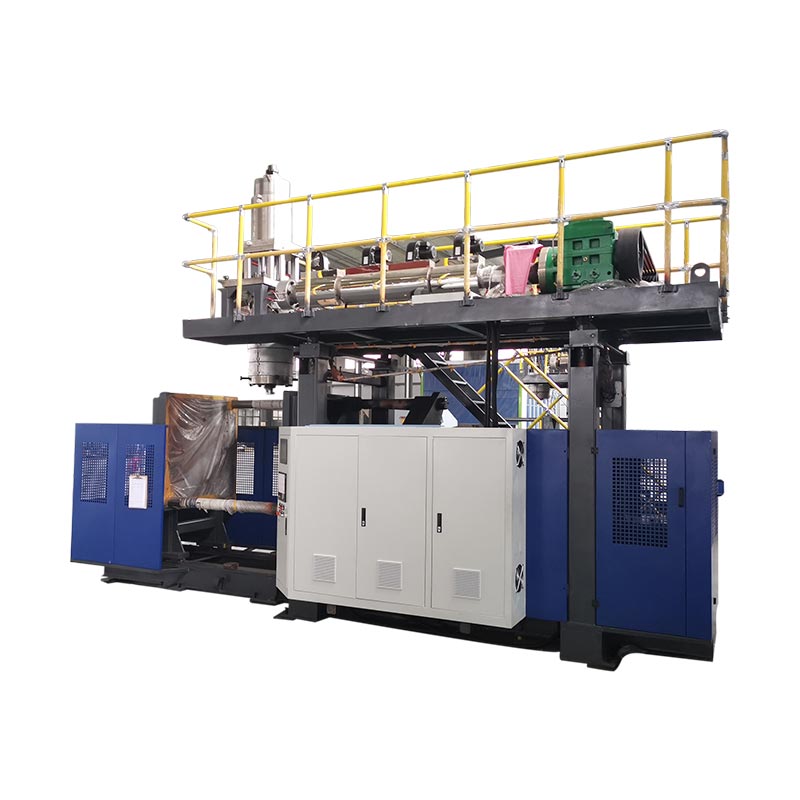
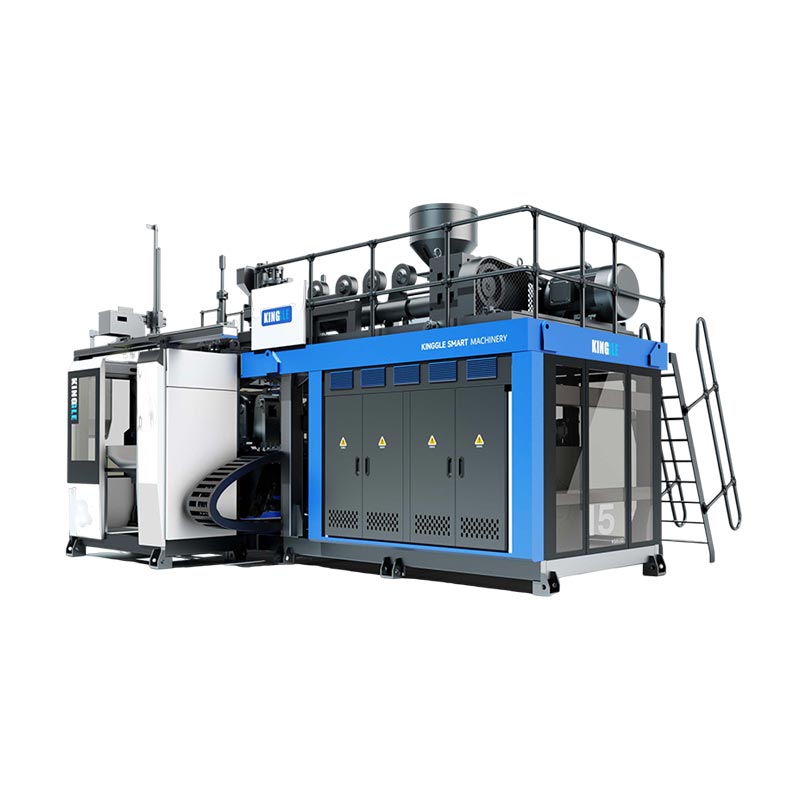
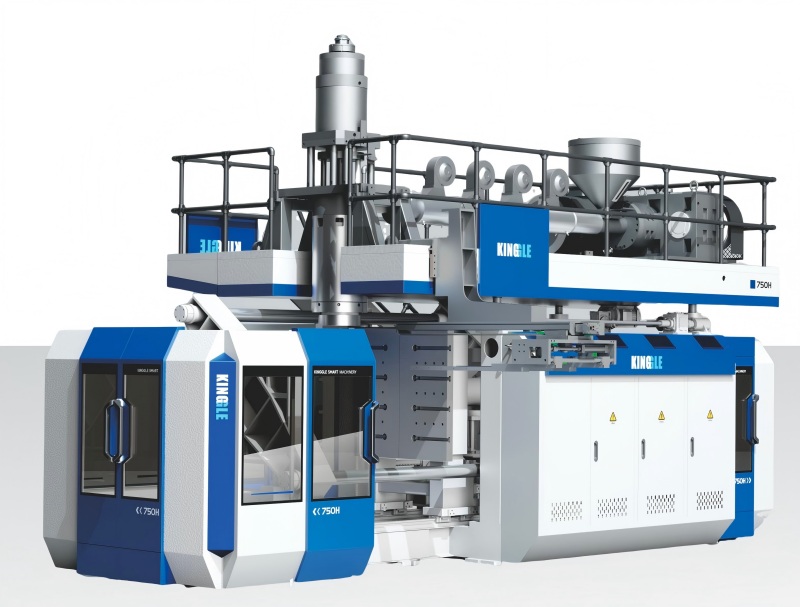
KGB5L og KGB5D veita viðeigandi dæmi um samfellda extrusion flöskuvél. Útgefin stöðvarskipulag þeirra hjálpar til við að skipuleggja skoðunarskýrslur: varðveita auðkenni stöðvar og, þar sem við á, auðkenni höfuðs og hola. Í vörulistanum er ekki auðkennt alhliða blásturspinna fyrir hverja flösku sem framleidd er á hvorum pallinum.


| Birt reit | KGB5L | KGB5D |
|---|---|---|
| Stöðvarfyrirkomulag | Einhleypur | Tvöfaldur |
| Hámarks rúmtak gáma | 5 L | 5 L |
| Þvermál skrúfa | 60 mm | 70 mm |
| HDPE bræðslugeta | 55 kg/klst | 80 kg/klst |
Heimildir: tengdu KGB5L og KGB5D vörusíðurnar. Bræðslugeta er birt efnisflutningssvið, ekki viðurkenndur flöskuhraði eða niðurstaða í hálsgæði.
Notaðu þessar tölur til að bera kennsl á vettvanginn og ramma framleiðslu umræðu. Val á blásturspinna fer enn eftir flöskunni, mótinu, uppsetningu og raunverulegu blástursfyrirkomulagi. Þvermál deypupinna sem skráð er í forskrift um deypuhaus kemur ekki í staðinn fyrir teikningu með blásturspinna.
Fyrir nýtt vélarverkefni, gefðu upp flöskuna og lokunarteikningar áður en þú samþykkir umfang verkfæra. Fyrir núverandi uppsetningu skaltu bæta við núverandi samsetningarauðkenni og skoðunargögnum. TheHDPE flösku-vél valleiðbeiningarnær yfir víðtækari framleiðsluforskrift.
Algengar spurningar um blásara og hálsgalla
Er blásturspinna það sama og deyjapinna?
Nei. Deyjapinna eða dorn er hluti af bræðslumyndandi verkfærinu. Bláspinna skilar blásandi lofti og gæti haft hálstengdar skyldur í tiltekinni hönnun. Þekkja annan hvorn íhlutinn af samsetningarteikningu hans. Samnýtt orðið „pinna“ gerir ekki viðmót þeirra eða stærðir skiptanlegar.
Notar allar blástursmótunarvélar sömu blásturs-pinnahönnunina?
Nei. Fyrirkomulag blásturs og frágangs fer eftir vörunni og verkfærunum. Kvörðun, kæling og skurðareiginleikar eru sérstakar stillingar. Staðfestu raunverulega samsetningu og hreyfingu áður en þú velur skipti eða beitir uppsetningarleiðbeiningum frá annarri vél. Rúmmál gáma eitt og sér getur ekki auðkennt rétta íhlutinn.
Getur flaska lekið þegar blásturspinninn er í góðu ástandi?
Já. Rannsakaðu allt flösku-og-lokunarviðmótið, þar á meðal tilgreint lok, þéttingarsamband og prófunarfyrirkomulag. Ákvarða hvort skemmdir komi fram við mótun eða síðari meðhöndlun. Lekaniðurstaða auðkennir misheppnaða athugun; það greinir ekki sjálft hvaða verkfæri, íhlutur eða ferli ástand olli biluninni.
Hvaða upplýsingar eru nauðsynlegar til að endurskoða blásturspinna í staðinn?
Gefðu upp gerð vélarinnar og raðnúmerið, auðkenni mótsins, samsetningarteikningu og endurskoðun. Bættu við hálsverkfærunum og viðeigandi teikningum fyrir flösku og lokun. Til að rannsaka galla, hafðu með sýnishorn, ljósmyndir, mælingar og röðina þar sem vandamálið birtist fyrst. Notaðu samþykkta tengiliðarásina fyrir tækniskjöl.
Hvað ætti að athuga eftir að blásturspinna er gert við eða skipt út?
Staðfestu auðkenni samsetningar og uppsetningu með samþykktum skjölum, skoðaðu síðan viðkomandi hálseiginleika undir samþykktum mæliskilyrðum. Endurtaktu viðeigandi pakkningapróf með tilgreindri lokun. Skráðu magn og bilanir, haltu endurskoðaðri uppsetningu og fylgdu gæðaáætluninni fyrir áframhaldandi athuganir og framleiðsluútgáfu.
Sendu upplýsingar um vélina, verkfærin og hálsgalla
Byrjaðu á gerð og raðnúmeri, auðkenni verkfæra og merktri gallamynd. Taktu með kröfur um flösku og lokun, fyrsta framleiðsluþrepið sem hefur áhrif á og allar mældar niðurstöður. Þessar upplýsingar gefa tæknilegri umræðu skilgreindan upphafspunkt.
Ræddu verkfæri og framleiðsluþörfNingbo Kinggle Machinery Co., Ltd. ·Fyrirtækjaupplýsingar