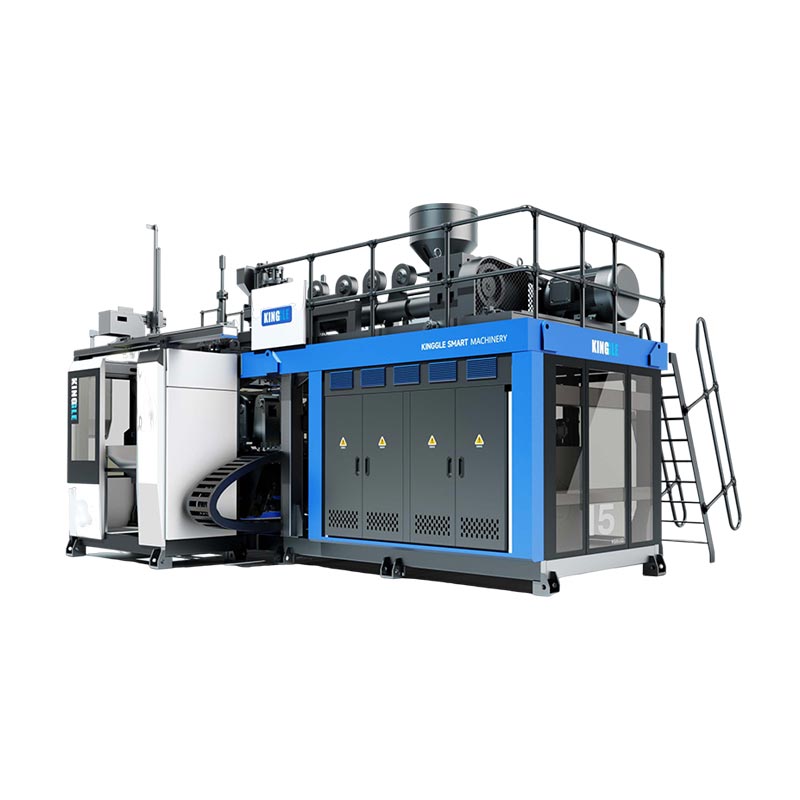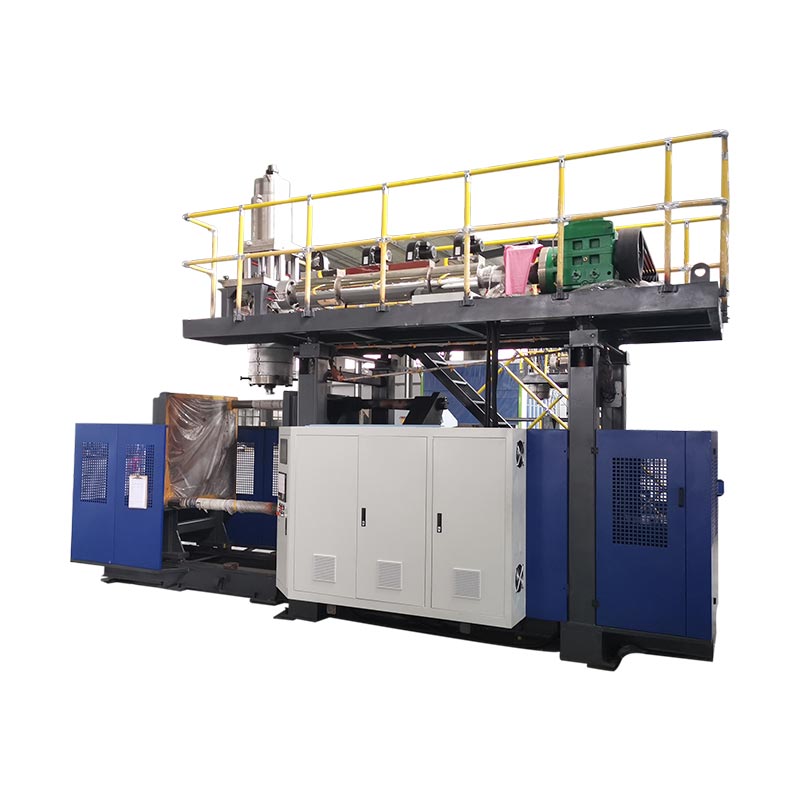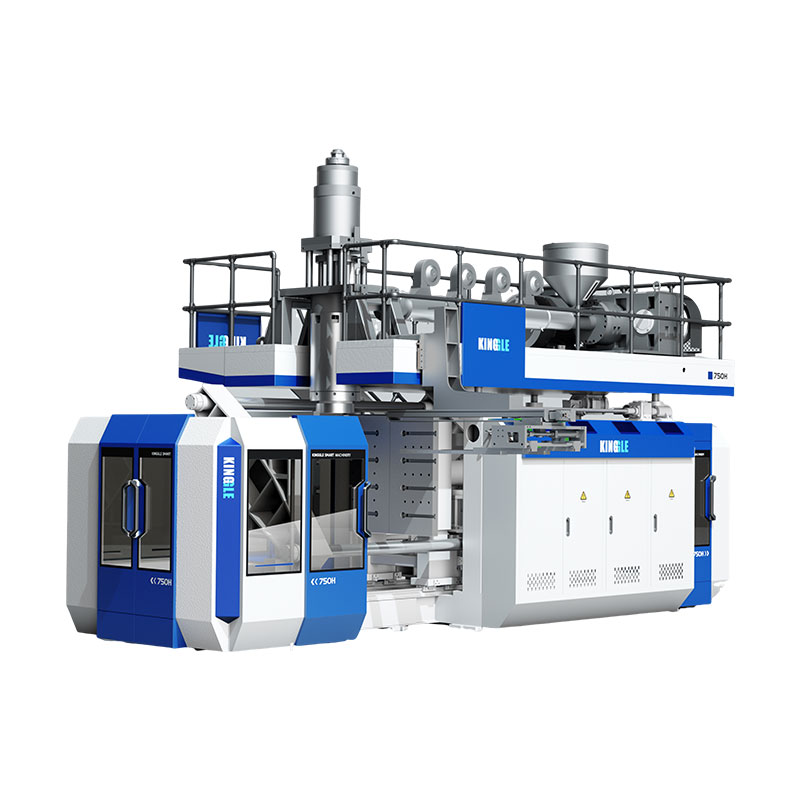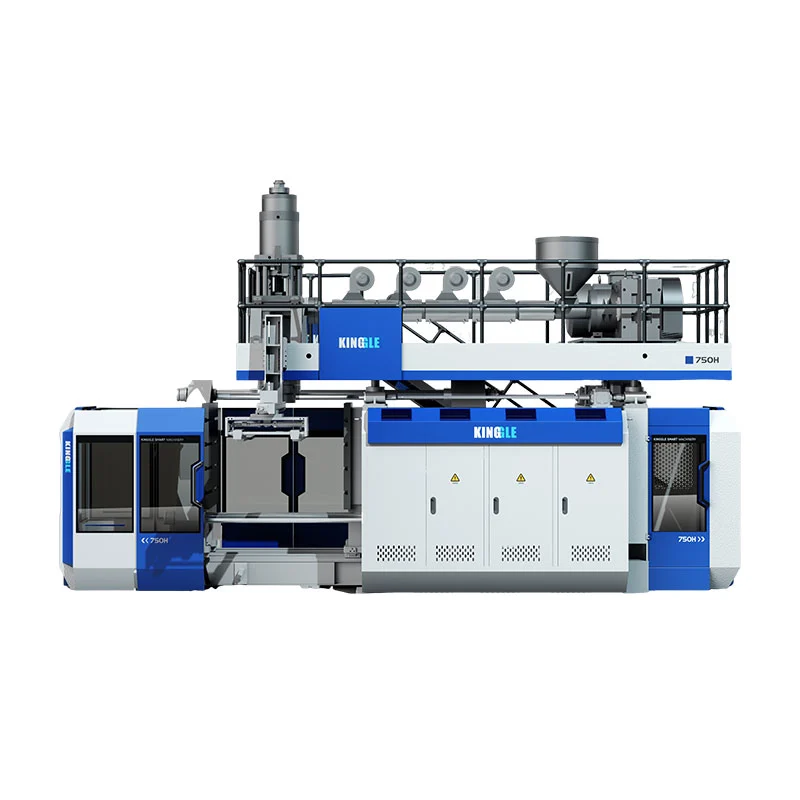
Tvö hausar, tvö svið og tvö hol tilheyra oft sömu framleiðsluhugmyndinni - en þau eru ekki skiptanleg hugtök. Rétt skipulag byrjar með flöskunni, úttakshæð, myglurými og heildarbræðslueftirspurn, ekki miðafjölda.
Kaupandi sem biður um "fjögurra hola flöskublástursvél" getur fengið fjögurra úttaksmótahaus, fjögurra hola mót og eina eða tvær mótstöðvar. Annar kaupandi sem biður um „blástursvél með tvöföldu höfði“ gæti aðeins átt við tvö kirkjuheimili. Nema tilvitnunin skrái hvern þátt, geta tveir aðilar rætt sama fjölda á meðan þeir ímynda sér mismunandi búnað.
Þessi leiðarvísir aðskilur þessi hugtök, notar núverandi Kinggle 2L, 5L og 15L forskriftir til að sýna víddartakmarkanir á bak við val á höfði og veitir massajafnvægisaðferð til að bera saman eins, tveggja, þriggja og fjögurra höfuð hugtök án þess að finna upp framleiðsluframleiðslu.
Nefndu fyrst fjóra mismunandi talninga
Orðiðhöfuðer notað lauslega á markaðnum. Útblástursblástursmótunarhaus dreifir bræðslu og myndar pípulaga formið. Multiparison deyjahaus hefur nokkrar útrásir. Mótið lokar síðan í kringum þær kirkjur og hvert mygluhol myndar hluta. Stöð er heill mót-og-klemma staða sem tekur á móti þeim. Lag er efnislag sem er búið til af extrusion og de-head kerfinu.
| Telja | Líkamleg merking | Dæmi um kaupandaspurningu | Ekki gera ráð fyrir |
|---|---|---|---|
| Dýrhausinnstungur | Op sem kirkjugarðar koma upp úr á einum mótunarviðburði | Er tillagan ein-, tvöföld, þríhöfð eða fjögurra höfuð? | Að útsölutalning tryggi sama fjölda samþykktra flösku |
| Parísarborg | Pípulaga bræðslulengd sem mótið fangar | Hvernig mun þyngd og tímasetning vera í jafnvægi á milli presta? | Að sölustaðir með jöfnum millibili skili alltaf jöfnum stöðum |
| Mygluhol | Hlutaform myndast í einu móti loka | Gerir mótið einn, tvo eða fjóra hluta á hverri viðburði? | Þessi holrúmatalning lýsir fjölda myglustöðva |
| Stöðvar | Ljúktu við mót-og-klemmustöður sem vélin notar | Er vélin ein stöð eða tvöföld stöð? | Að önnur stöð sé annað deyjahaus |
| Lög | Efnislög þvert yfir veggbygginguna | Er hluturinn einlagaður eða fjöllagaður? | Það „tvöfalt lag“ þýðir tvöfalt höfuð eða tvöfalt holrúm |
Óháð búnaðarbókmenntir gera sama greinarmun. TheR&B gagnablað fyrir samfellda extrusion shuttlelistar eins eða tveggja stöðva klemmustillingar aðskildar frá deyfihausstillingum með mörgum innstungum. Sá aðskilnaður er gagnlegur í hvaða beiðni sem er: tilgreindu stöðvar, deyjaútrásir, mygluhol og lög á mismunandi línum.
Hvað breytist þegar deyjahaus fær útrás?
Blásmótunarvél með mörgum hausum, fjölþynningum eða fjölþættum býr til nokkrar forstofur samhliða. Ef mótið og ferlið er hannað til að fanga hverja tegund og mynda eina flösku, geta hlutar á mótunarviðburði aukist. Ávinningurinn er skilyrtur. Hver útgangur þarf pláss, bræðsluflæði, hitastýringu og samsvarandi holrúmsstöðu.
Þessi skýringarmynd er hugmyndafræðileg, ekki Kinggle verkfærateikning. Raunveruleg úttaksþvermál, hæð, rennslisrásir og holaskipan fer eftir flöskunni og vélinni. „Tveir hausar,“ „þriggja hausar“ og „fjögur hausar“ eru því upphafslýsingar frekar en fullkomnar forskriftir.
Fleiri höfuð skipta tiltækri mótunarbreidd
Ein stór söfnun getur notað meira af tiltækri moldbreidd vélarinnar. Þegar nokkrir innstungur deila því plássi, þarf flöskubreidd, holahalli, hálsstaða, flassvasi og kælitengingar að passa hlið við hlið. Mótið þarf líka nóg stál á milli holrúma og nóg pláss til að snyrta og fjarlægja hluta.
Fleiri hausar auka heildarbræðslu sem krafist er fyrir hverja atburði
Ef ein brúttóform vegur 0,10 kg, þurfa fjórar jafngildar tegundir 0,40 kg á hverja mótunarviðburð áður en tekinn er tillit til nokkurs munar á raunverulegri þyngd þeirra. Dæmið útskýrir aðeins reikninginn; það er ekki Kinggle flöskuforskrift. Stytting á bilinu á milli atburða eykur eftirspurn eftir bræðslu á klukkustund enn frekar.
Fleiri höfuð skapa fleiri stöður til að stjórna
Fjórar sýnilegar flöskur eftir opnun móts sanna ekki fjóra jafngilda ferla. Einn útgangur getur orðið hlýrri, ein tegund getur sigið öðruvísi, holrúm getur kólnað hægar eða ein klippistaða getur skilið eftir auka flass. Því ætti að telja og skoða afköst með mörgum holum eftir staðsetningu - ekki aðeins sem samanlögð heildarupphæð.
Upprunalegur samanburður: birtar Kinggle höfuðmörk eftir vélarpalli
Núverandi samfellda extrusion blástursmótunarsíður Kinggle lýsa valkvæðum tveggja, þriggja og fjögurra deyja höfuðstillingum á nokkrum gerðum. Forskriftartöflurnar birta nákvæmar stærðir fyrir eins- og tvíhöfða tilvísanir. Þeir birta ekki þrefalda eða fjögurra hausa fyrir þessar síður, þannig að þessi útlit krefjast verkfræði frekar en framreiknings.
| Kinggle fyrirmynd | Stöð | Hámarks getu vöru | Hámarksformstærð (B×H) | HDPE bræðslugeta | Einhöfða hámarks þvermál deyjapinna | Birt tvíhöfða miðjufjarlægð | Tvíhöfða hámarks þvermál deyjapinna |
|---|---|---|---|---|---|---|---|
| KGB2L | Einhleypur | 2 L | 360 × 380 mm | 30 kg/klst | 90 mm | 130 mm | 60 mm |
| KGB2D | Tvöfaldur | 2 L | 360 × 380 mm | 55 kg/klst | 90 mm | 130 mm | 60 mm |
| KGB5L | Einhleypur | 5 L | 410 × 450 mm | 55 kg/klst | 150 mm | 150–180 mm | 80 mm |
| KGB5D | Tvöfaldur | 5 L | 410 × 450 mm | 80 kg/klst | 150 mm | 150–180 mm | 80 mm |
| KGB15L | Einhleypur | 15 L | 580 × 500 mm | 100 kg/klst | 220 mm | 240–280 mm | 150 mm |
| KGB15D | Tvöfaldur | 15 L | 580 × 550 mm | 120 kg/klst | 220 mm | 240–280 mm | 150 mm |
Kinggle's 2L síður lýsa einnig notkun frá 50 ml til 2 L. Það svið auðkennir vöruflokkinn; það þýðir ekki að sérhver ílát á þessu sviði passi við hverja höfuðfjölda. Breið 2L flaska gæti þurft eina úttak á meðan nokkrar mjóar flöskur gætu passað í hugtak með mörgum holum. Hámarksmagn eitt og sér getur ekki ákveðið skipulagið.


Það sem Kinggle gögnin sýna um höfuðval
1. Stöðvafjöldi og rúmfræði höfuðsins eru sjálfstæðar ákvarðanir
Innan 2L parsins birta bæði ein- og tvöfalda stöðin sömu 90 mm einhausamörkin, 130 mm tvíhöfða miðjufjarlægð og 60 mm tvíhöfða deyjapinnamörkin. 5L og 15L pörin fylgja sama mynstri á viðkomandi vettvangi. Önnur stöð breytir því hvernig mót skiptast á; það breytir ekki sjálfkrafa fjölda úttaks eða úttakshalla.
2. Tvöfalt höfuðskipulag hefur minna þvermál í boði fyrir hverja innstungu
Sérhver pallur birtir minna hámarks þvermál deyfipinna fyrir tvíhöfðaviðmiðunina en fyrir einhausaviðmiðunina: 60 á móti 90 mm við 2L, 80 á móti 150 mm við 5L og 150 á móti 220 mm við 15L. Þetta spáir ekki fyrir um fullunna flöskuþvermál, en það sýnir hvers vegna „bæta við öðru haus“ er ekki bara úttaksstilling. Teyningin, formgerðin og rúmfræði flösku breytast saman.
3. Stærri pallar birta breiðari tilvísanir í mold og útrásarbil
Hámarks moldviðmiðun vex úr 360 × 380 mm á 2L parinu í 410 × 450 mm á 5L parinu og allt að 580 mm á breidd á 15L parinu. Birt tvíhöfða miðjufjarlægð vex úr 130 mm í 150–180 mm og síðan 240–280 mm. Þessar tölur tengja pallval við flöskubil, ekki bara nafnlítra.
4. Pöruð tvöföld stöð líkön gefa út meiri bræðslugetu
Dæmin fyrir tvöfalda stöð birta meiri HDPE bræðslugetu en samstarfsaðilar þeirra í einni stöð: 55 á móti 30 kg/klst. við 2L, 80 á móti 55 kg/klst. við 5L og 120 á móti 100 kg/klst. við 15L. Mismunurinn hefur ekkert eitt hlutfall og sannar ekki framleiðslumargfaldara. Þær sýna hvers vegna útpressunarkerfið á heima í sama útreikningi og stöðvar og hausar.
5. Þriggja og fjögurra hausa kröfur þurfa vörusértæka teikningu
Vörulýsingarnar leyfa sveigjanlegar 2/3/4 multi-de-haus stillingar, en töflur þeirra gefa ekki fram alhliða þriggja eða fjögurra höfuð miðfjarlægð. Að finna upp þessar stærðir úr röðinni með tvöföldum hausum myndi hunsa flöskubreidd, mótstál, halla, staðsetningu háls og þjónustuaðgang. Rétt næsta skjal er fyrirhugað höfuð-og-móta útlit byggt á hlutauppdrætti kaupanda.
Veldu höfuðfjölda úr flöskunni - ekki frá æskilegum margfaldara
Tilvitnun í verksmiðju verður áreiðanlegri þegar kaupandi gefur birgjanum fullkomna vöruskilgreiningu. Byrjaðu með breiðasta og þyngsta SKU sem ætlað er fyrir fyrirhugaða verkfærafjölskyldu. Athugaðu síðan hvort smærri vörur geti deilt sömu vél án þess að þvinga fram óhagkvæma málamiðlun.
Breidd flösku og miðjufjarlægð
Miðjufjarlægð er mæld á milli aðliggjandi miðlína úttaks. Það þarf að passa nógu vel við holrýmið til að hver söfnun fari í rétta mótstöðu. Breidd flöskuhluta er aðeins einn hluti af kröfunni. Hálsáferðin, handfangið, flassvasinn, klípunarsvæðið og mótveggurinn á milli holrúma tekur einnig pláss.
Hlutaþyngd og heildarmassi
Þyngd fullunnar flösku er ekki massinn sem pressuvélin þarf að útvega fyrir hvern atburð. Heildarstærð inniheldur efnið sem tekið var fyrir flöskuna ásamt toppi og neðri flassi og öðru klipptu efni. Margfaldaðu brúttómassa einnar stöðu með öllum virkum stöðum, berðu síðan saman heildarfjöldann við útpressunarkerfið á áætlaðri atburðatíðni.
Kæling og fjarlæging
Fleiri holrúm geta skapað meiri hita til að fjarlægja í hverju móti sem er lokað. Ójafnar vatnsleiðir geta gert eitt holrými hæga stöðu. Eftir að mótið hefur opnað verður fruman að aðskilja, snyrta, prófa og flytja alla hluti án árekstra eða of mikillar uppsöfnunar. Mótunarvél getur lokið hreyfingu sinni á meðan búnaður aftan við er þegar framleiðslu flöskuhálsinn.
SKU stefnu
Mót með mikilli hola getur hentað stöðugri, þröngri flöskufjölskyldu. Það getur verið minna aðlaðandi þegar pantanir eru stuttar, hönnun breytist oft eða stór hluti vörunúmera getur ekki notað sama svið. Berðu saman árlega eftirspurn eftir vöruhlutum og skiptitíma eftir SKU. Ekki máta hvert mót í kringum einn árstíðabundinn topp nema restin af verksmiðjunni geti notað þá getu.
Reiknaðu raunhæfa framleiðslu með atburðum, hlutum og massajafnvægi
Þurrkunarhringur vörulista og höfuðfjöldi er ekki nóg til að spá fyrir um söluhæfar flöskur. Notaðu tvo tengda útreikninga: einn fyrir samþykkta hluta og einn fyrir brúttó eftirspurn eftir bræðslu.
Góðir hlutar á klukkustund = stöðugir mótunarviðburðir á klukkustund × hlutar sem myndast á atburði × samþykkt brot
Brúttóbræðsluþörf (kg/klst.) = stöðugir mótunarviðburðir á klukkustund × heildarbrúttómassi á hvern atburð (kg)
Samþykkt brot verður að koma frá gæðaskilgreiningu kaupanda og samþykktri prufa eða heiðarlegri forsendu áætlanagerðar. Heildarfjöldi brúttósöfnunarmassi er summa allra sviða sem notuð eru í einum atburði. Ef fjórar innstungur gefa ekki sama massa, skráðu þessar fjórar stöður sérstaklega áður en þeim er bætt við.
Gagnsætt tilgáta dæmi
Gerum ráð fyrir að fyrirhuguð fjögurra útrásarskipulag myndar fjórar flöskur á hvern viðburð. Meðan á stöðugri tilraun stendur - ekki þurrkunarlotu - klárar fruman 300 mótunarviðburði á klukkustund. Ef samþykkt samþykkt brot er 0,97 er reiknuð góð framleiðsla 300 × 4 × 0,97 = 1.164 flöskur á klukkustund. Ef heildar brúttómassi fyrir hvern atburð er 0,44 kg, er brúttó eftirspurn eftir bræðslu 300 × 0,44 = 132 kg/klst.
Þessar tölur eru eingöngu kennsludæmi og eru ekki Kinggle líkan niðurstaða. Þeir sýna hvers vegna fjögurra hausa vél er ekki sjálfkrafa hentug: fyrirhugaður extruder þyrfti sannreynda getu fyrir efni og aðstæður, en kæling og öll niðurstreymisþrep þyrftu að halda uppi viðburðahraða og gæðum. Skiptu um mæld verkefnisgögn áður en þú tekur kaupákvörðun.
Kinggle'ssamfelld blástursmótunarvélarleiðbeiningarútskýrir hvernig stöðvatalning, holrúm í hausnum og lotutími sameinast. Til að skipuleggja verksmiðju skaltu einnig staðfesta rafmagns-, þrýstilofts- og kæliskilyrði meðleiðbeiningar um gagnsemi fyrir blástursmótunarvélar.
Gangsetning á verksmiðju: hæfi hverja innstungu og holrúm sem stöðu
Samanlagt meðaltal getur falið veika stöðu. Ef þrjár flöskur standast þyngdarathugun og ein er létt getur meðaltal þeirra litið ásættanlegt út þó að eitt holrými sé óstöðugt. Við samþykki verksmiðjunnar og gangsetningu skal merkja hverja dýnuúttak og stöðu holrúms og varðveita þá auðkenni með klippingu og skoðun.
Settu upp stöðu fyrir stöðu grunnlínu
- Þekkja vélina, deyjahausinn, mótið, plastefnislotuna, uppskriftina og notkunarskilyrði.
- Safnaðu hlutum í röð frá hverri innstungu/holastöðu.
- Skráðu brúttófjölda þar sem umsamin örugg prófunaraðferð leyfir það.
- Mældu fullunna þyngd og sömu mikilvægu staðsetningar veggja fyrir hverja stöðu.
- Skoðaðu afklípu, hálsáferð, flass, mál, útlit og lekavirkni.
- Skráðu viðburðabil, höfnun, viðvörun, handvirkt inngrip og niðurstreymisstopp.
- Endurtaktu eftir að stöðugar aðstæður eru endurheimtar eftir samþykkta aðlögun.
Breyttu einum stýrðum stuðli í einu
Ef eitt svið er ólíkt skaltu fyrst ákveða hvort mynstrið fylgi úttakinu, holrúminu, kælirásinni eða niðurstreymisstöðunni. Samræmd skráning er gagnlegri en að stilla nokkur HMI gildi í einu. Kinggle'sHMI stillingar og viðvörunarleiðbeiningarmælir með því að skrá sönnunargögn áður en uppskrift er breytt.
Athugaðu veggdreifingu, ekki aðeins heildarþyngd
Tvær flöskur geta vegið það sama og samt dreift efni á mismunandi hátt. Berðu saman skilgreinda öxl, líkama, handfang, undirstöðu og klípa af stað þar sem það á við um hlutann. Ef verkefnið notar forritaða veggstýringu,Parison forritunarleiðbeiningarbýður upp á skipulagða aðferð til að tengja dagskrárpunkta við mæld svæði.
Breyttu samþykktu prufuáskriftinni í viðhaldstilvísun
Haltu viðurkenndum staðsetningargögnum, hitastigi, hreinsunarástandi, vatnsskilyrðum og auðkenni verkfæra. Þegar ein staða víkur síðar getur viðhald borið það saman við upphaflega grunnlínu. Thegátlisti fyrir fyrirbyggjandi viðhaldgetur flutt þessar athuganir inn í hefðbundnar skoðanir.
Algengar samsetningar - og það sem hver lýsing skilur enn eftir opið
| Stutt lýsing | Hvað það sennilega þýðir | Það sem tilboðsbeiðnin verður samt að staðfesta |
|---|---|---|
| Tvíhöfða, tveggja hola vél | Tvær kirkjur fæða tvö mygluhol í hverri mótunaratburði | Stöðvafjöldi, úttakshalli, mótastærð, þyngd hluta, útpressunargeta og umfang niðurstreymis |
| Fjögurra hausa flöskublástursvél | Fjórar deyjaútrásir mynda fjórar kirkjur samhliða | Hvort mótið hefur fjögur samsvarandi holrúm, nákvæma hæð og hvort allir SKUs passi |
| Tvöföld stöð, tvíhöfða vél | Tvær mótunarstöðvar skiptast á um tveggja úttaksmótakerfi | Fjöldi myglusetta, atburðaröð, bræðsluþörf, aðferð til að fjarlægja og tryggð prufuskilyrði |
| Fjögurra hola blástursmótunarvél | Eitt mót loka getur myndað fjóra hluta | Úttaksfyrirkomulag, stöðvafjöldi, holrúmsjafnvægi, kæling og samþykkt framleiðsla |
| Tvílaga, tvíhöfða vél | Fjöllaga kerfi getur fóðrað tvær útrásir | Fjöldi pressuvéla, uppbygging efnis, lagahlutföll, brotaleið, útrásir, holrúm og stöðvar |
„Plastflöskugerðarvél“, „HDPE flöskublástursvél“, „útpressunarflöskuvél“, „blástursvél fyrir fjölþynnuhaus“ og „fjölþætta blástursmótunarvél“ geta öll birst í leit að tengdum búnaði. Tæknilega fullkomin forskrift ætti að vera skiljanleg jafnvel þegar þessi markaðsheiti breytast.
RFQ gátlisti fyrir multi-head blástur mótun verkefni
Sendu sömu vöru og verksmiðju aðföng til hvers birgja. Biðjið hverja tilvitnun að svara í sömu röð, með tilvísanir í vörulista aðskildar frá verktryggingum.
| RFQ hópur | Upplýsingar til að veita | Nauðsynlegt svar birgja |
|---|---|---|
| Vara | 2D/3D teikning eða sýnishorn, rúmtak, hámarksstærðir, háls, handfang, skillína og klippingarrúmfræði | Samhæft vélarpallur, stefnumörkun, útlit hola og hvers kyns hönnunarvandamál |
| Efni | Nákvæm plastefni, litur/aukefni, endurmala eða PCR áætlun og birgjagögn | Fyrirhugað umfang skrúfa/útpressunar, vinnsluforsendur og krafa um prófunarefni |
| Massi og gæði | Lokuð þyngd, áætlað heildarmagn/flass, mikilvægir veggir, mál og virknipróf | Prófunaraðferð, sýnatöku eftir stöðu og staðfestingarskilgreiningu |
| Framleiðsla | Áskilið góða hluta á klukkustund, vakt/ársmagn, vörublöndun og skiptitíðni | Atburðir á klukkustund, hlutar á atburði, gert ráð fyrir samþykkt brot og brúttóbræðsluútreikningur |
| Verkfæri | Núverandi mót eða valið holahugtak | Fjöldi úttaks, miðjufjarlægð, deyja-pinnasvið, mótastærð, holrými, mótasett og kælihönnun |
| Vél | Æskilegt sjálfvirknistig og verksmiðjutakmarkanir | Stöðvafjöldi, klemma, pressuvél, stjórntæki, úttak og innifalinn valkostur |
| Verksmiðja | Aflstaðall, loft/vatnsskilyrði, umhverfismörk, gólf, hæð og lyftileið | Verkefnablað, almennt fyrirkomulag, grunnur/hleðsla og kröfur um þjónustu-úthreinsun |
| Niðurstraums | Áætlun um klippingu, lekaprófun, flutning, merkingu, pökkun og meðhöndlun rusl | Afkastagetu og viðmótsmörk fyrir hvert innifalið og kaupandaþrep |
Ekki samþykkja úttakslínu án prófunarskilyrða hennar
Gagnlegt staðfestingarskjal nefnir flöskuteikningu, efnisflokk, fullunna og heildarþyngd, virka útrásir og holrúm, kæliskilyrði myglunnar, stöðugleikaglugga, gæðapróf, sýnatökuáætlun og meðfylgjandi búnað sem fylgir eftirstreymis. Það skráir samþykkta hluta eftir stöðu. Án þessara skilyrða getur „stk/klst“ lýst hreyfingu vélar, mótuðum hlutum fyrir skoðun eða vel pakkaðar flöskum - þrjár mismunandi niðurstöður.
Biðjið um útlitið áður en innkaupapöntunin er fryst
Lokateikningin ætti að sýna miðlínur úttaksmótanna á móti moldholunum, mörk móts og plötu, blásturspinna, klippingar- eða losunaraðferð, úttaksbraut og þjónusturými. Fyrir þriggja eða fjögurra hausa Kinggle beiðni er þessi teikning þar sem verkefnissérstakur tónhæð er staðfestur; það ætti ekki að álykta út frá birtri tvíhöfðatöflu.
Algengar spurningar
Hvað er fjölhausa blástursmótunarvél?
Fjölhausa blástursmótunarvél notar mótunarhöfuð fyrirkomulag með nokkrum útrásum til að mynda nokkrar forstofur á einum mótunarviðburði. Fjöldi úttaks, miðjufjarlægð og deyjastærð verða að passa við flöskuna og form-holaskipan.
Er tvíhöfða vél það sama og tveggja hola vél?
Nei. Tvöfalt höfuð lýsir tveimur deyjaútrásum eða kerfum; tvö holrúm lýsir tveimur hlutaformum í mótinu. Þau eru venjulega hönnuð sem samsvarandi tveggja hluta skipulag, en tilvitnunin ætti að tilgreina hvort tveggja sérstaklega.
Framleiðir fjögurra hausa blástursvél fjórfalt fleiri flöskur?
Ekki sjálfkrafa. Það getur myndað fleiri hluta á hvern mótunarviðburð, en raunverulegt gott framleiðsla fer eftir stöðugu atburðarhraða, heildarbrúttóbræðslueftirspurn, úttaks- og holrúmsjafnvægi, kælingu, snyrtingu, prófun og viðurkenndum gæðum.
Hvernig er miðjufjarlægð milli hausa valin?
Miðjufjarlægð er valin úr fyrirhugaðri holrúmshæð og vöruútliti. Breidd flösku, hálsstaða, flassvasar, moldstál, kæling, blásturspinnar, klippingar og fjarlægingarpláss hafa allt áhrif á lokavíddina.
Getur ein vél skipt á milli eins og fjölhausaframleiðslu?
Annað haus eða verkfærafyrirkomulag gæti verið mögulegt á viðeigandi verkfærðum vettvangi, en það ætti ekki að gera ráð fyrir því. Staðfestu vélrænni passa, útpressunarumfang, stýringar, breytingavinnu, mótunarsamhæfi og gangsetningarkröfur við birginn.
Hvað takmarkar fjölda holrúma í blástursmótun?
Takmarkanir innihalda vörustærðir, tiltækt mold- og plötupláss, úttakshalli, rúmfræði deyja og tegunda, klemmukröfur, útpressunargetu, kælijafnvægi, fjarlægingu hluta og afkastagetu niðurstreymis.
Hvaða gögn ætti ég að senda fyrir tilboð í fjölhola vél?
Sendu hlutateikningu eða sýnishorn, efnisflokk, fullunna og heildarþyngd, mikilvæga veggi og prófanir, krafist góðrar framleiðsla, SKU áætlun, verksmiðjuveitur, skipulagsmörk og kröfur um niðurstreymis.