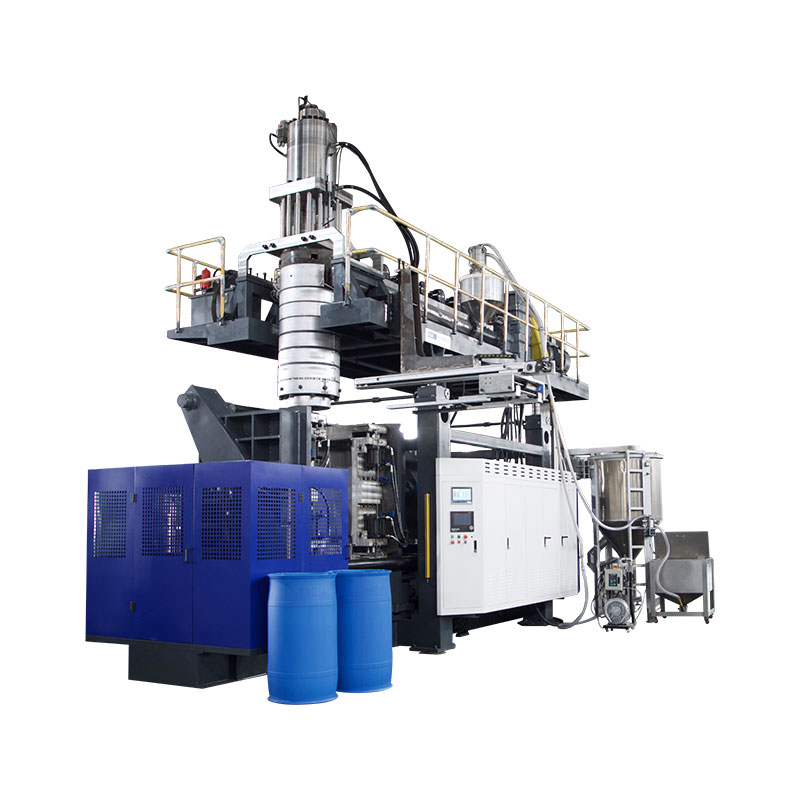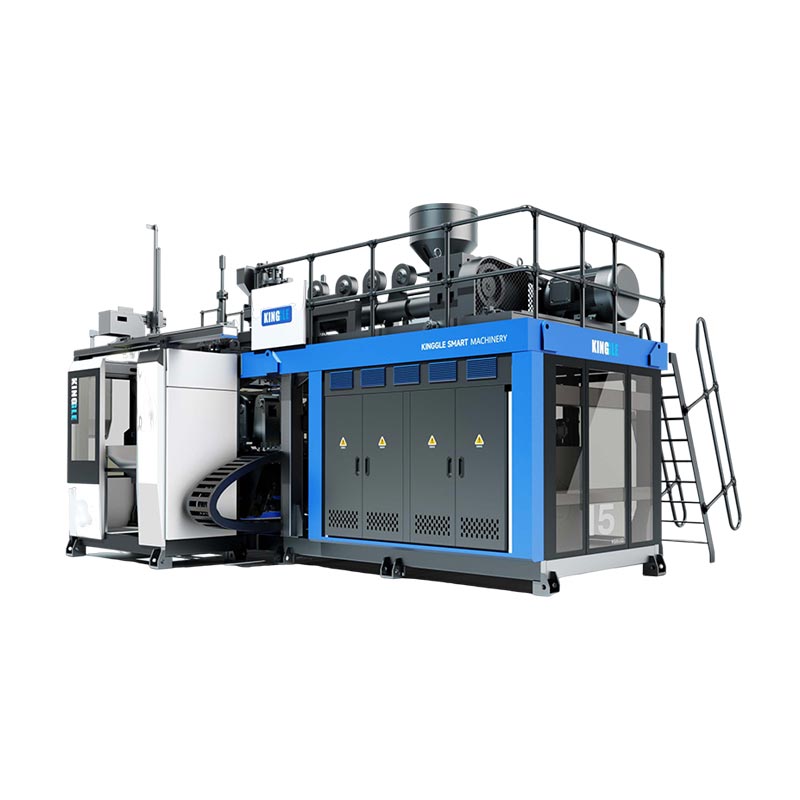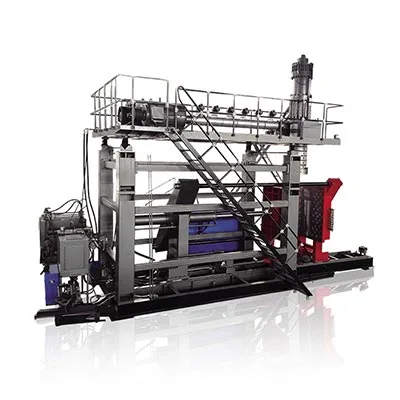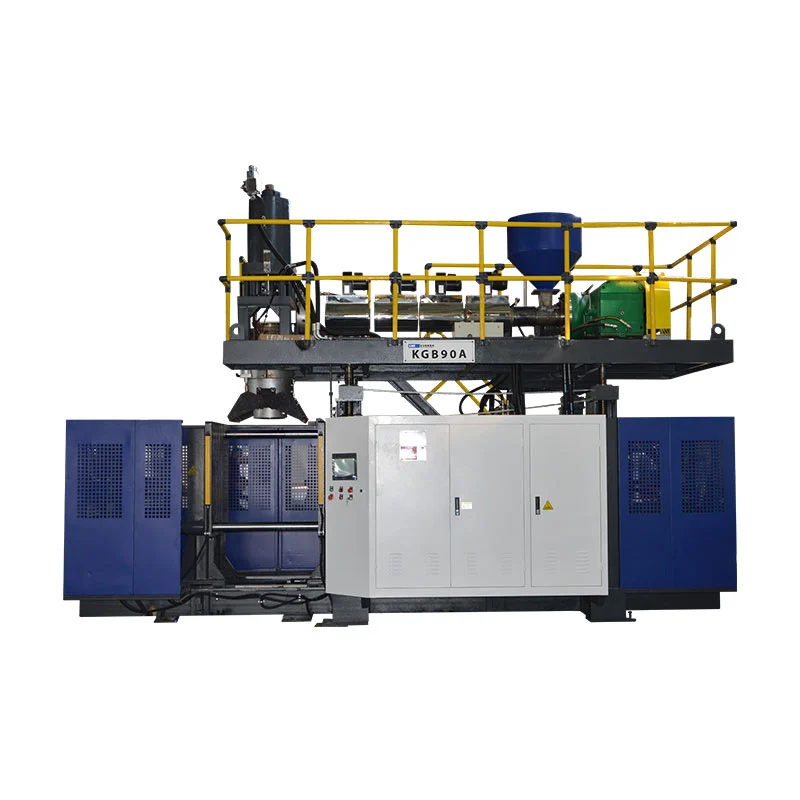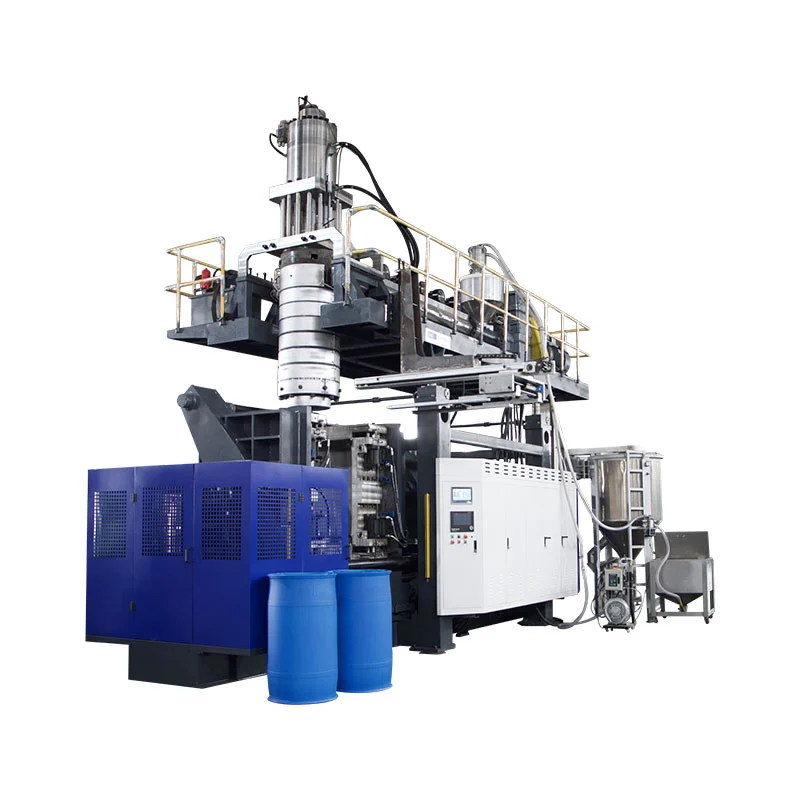
Blásmótun bifreiða getur framleitt hola hluta eins og loftrásir og vökvageyma. Val á búnaði byrjar með hlutateikningunni, tilgreindu plastefni og viðurkenningarkröfum. Auglýst ílátsrúmmál vél getur ekki eitt og sér staðfest hvort hún muni mynda tiltekna rás, rúma mold hennar eða skila tilskildum fullunnum framleiðslu.
Gagnleg kaupendurskoðun fylgir hlutnum í gegnum allt ferlið: mótun, fjarlægð, klippingu, samsetningu og skoðun. Leysið lögboðnar kröfur um vöru og verkfæri áður en nafnframleiðsla eða verð er borið saman. Annars getur hröð mótunarlota leynt framleiðsluklefa sem missir enn afhendingarmarkmiðið.

Blásmótun bílahluta: forrit og hæfi vinnslu
Flokkaðu bílahluti eftir því sem þeir verða að gera, frekar en eftir því að þeir séu holir. Loftrás í klefa, loftinntakshluti hreyfils og vökvageymir þurfa mismunandi umsagnir. Rekstrarskilyrði þeirra og viðmót ákvarða spurningarnar sem vélatillaga þarf að svara.
| Hluti fjölskyldu | Inntak til að koma á | Spurningar um búnað og verkfæri |
|---|---|---|
| Loftræstirásir í klefa | Loftleið, rúmfræði tengis, uppsetningarrými og tilgreind virkniathugun | Getur fyrirhuguð leið myndað líkamann og skilið eftir aðgengilega snyrti- og skoðunarstaði? |
| Hlutar fyrir loftinntak vélar | Tilgreint hitastig, þrýstings- eða lofttæmisskilyrði, útsetning fjölmiðla og tengingarkröfur | Hentar plastefni, myndunarleið og heill fruma þessum sérstöku aðstæðum? |
| Vökvageymir | Vökvi, þjónustuskilyrði, hafnir, uppsetningareiginleikar og samþykkisviðmið | Hvernig verður yfirbyggingin, viðmótin og öll síðari samsetning framleidd og sannreynd? |
| Aðrir holir tæknihlutar | Hleðsluhylki, mál, samsetningareiginleikar og fyrirhuguð notkun | Er blástur hentugur eða ætti að bera saman aðra mótunar- eða samsetningarleið? |
Haltu eldsneytiskerfisverkefnum á sérstakri samþykktarleið. Til dæmis,RISE lýsir eldprófun á eldsneytisgeymum úr plastisamkvæmt reglu SÞ 34, viðauka 5, lið 5. Þetta er sérstakt prófunarumfang, ekki tæmandi gátlisti fyrir samþykki. Koma á viðeigandi markaði, kröfur og samþykkisábyrgð fyrir raunverulegt eldsneytiskerfisverkefni; vélaskrá sem sýnir „bílgeyma“ staðfestir ekki framleiðslu eldsneytistanks í samræmi við kröfur.
Blásteyptar loftræstirásir: rúmfræði, viðmót og kröfur um vélar
Fyrir blástursmótaðar loftræstirásir skaltu skoða loftleiðina og allar tengingar saman. Líkami sem hægt er að mynda þarf samt op sem hægt er að snyrta, staðsetja og athuga. Sérsniðin plastlögn ætti því að ná tilboðsstigi með bæði mótaða rúmfræði og fyrirhugaða fullbúna rúmfræði skilgreinda.
Aðskilið loftræstingu í klefa frá kröfum um loftinntak hreyfils
Ekki flytja loftinntaksefni hreyfils eða prófunarástand í skálarás einfaldlega vegna þess að bæði bera loft. Skráðu uppsetningarumhverfið, samþykkt efni og nauðsynlegar athuganir fyrir tiltekinn hluta. Ef þrýstingur, lofttæmi, hringrás hitastigs eða vökvaáhrif skiptir máli, auðkenndu viðeigandi aðstæður í verklýsingunni.
Skoðaðu lokið tenginguna, ekki bara mótaða opið
Merktu tengingarenda, uppsetningarpunkta, skiptingar á hluta og fyrirhugaðar klippingarstaðir á teikningu. Athugaðu síðan hvernig hluturinn mun sitja í frágangs- eða skoðunarbúnaði. Gagnleg endurskoðunarspurning er hvort sama viðmiðunarkerfi geti staðsett hlutinn stöðugt við klippingu, mælingu og samsetningu.
Tilgreindu allar nauðsynlegar flæðis-, yfirferðar-, passunar- eða þéttingarathuganir áður en hólfið er skilgreint. Þessar athuganir gætu þurft sérstaka innréttingu eða sérstakar stöðvar. Þeir ættu að hafa úthlutað birgi og móttökuaðferð, frekar en að gert sé ráð fyrir að þeir komi með blástursmótunarvélinni.
Veldu vinnsluleiðina áður en þú velur vélastærð
Ræddu hvernig parison mun ná moldholinu áður en þú velur stærri vél. Parison er heita hola rörið sem ferlið myndar og blásar upp. Meðhöndlun þess og staðsetning verður að hæfa rúmfræðinni.
Hefðbundin extrusion á móti 3D sogblástursmótun
Tækniskýring Toray á 3D sogblástursmótunlýsir soginu sem setur parison inn í moldhol fyrir löng, flókin hol form. Þetta er sérstakt ferlisfyrirkomulag. Hefðbundin blástursmótunarvél með vélmenni til að fjarlægja hluta skal ekki meðhöndluð sem jafngild sönnunargagn um þá getu.
Fyrir óþægilega leið skaltu biðja um endurskoðun mótunarleiðar með því að nota raunverulega rúmfræði og plastefni. Berðu saman hefðbundna blástursmótun, sérhæfða staðsetningu eða sogleið og sameinaða mótaða hluta þar sem við á. Samanburðurinn ætti að fjalla um myndun hagkvæmni, viðmóta og vinnu í kjölfarið, frekar en að gera ráð fyrir að ein leið henti sérhverri bílaleið.
Haltu bræðsluafgreiðslu og drifstillingum aðskildum
Stöðug útpressun og aðgerð með rafgeymihaus lýsa bræðslugjöf. Parison staðsetning lýsir öðrum hluta ferlisins. Vökva-, vökva- og rafdrif lýsa virkjun. Með því að bera þetta saman á aðskildum ásum er auðveldara að túlka tilvitnanir og kemur í veg fyrir að sjálfvirknimerki standi fyrir mótunargetu.
Veldu blástursplastefni fyrir raunverulegt bílaumsókn
Tilgreindu einkunnina, ekki bara fjölliðafjölskylduna. „PA“ eða „PP“ skilur eftir opnar spurningar um styrkingu, breytingu, vinnsluhegðun og hæfi fyrir fyrirhugaðan hluta. Envalior'sDurethan PA6 eignasafn, til dæmis, aðgreinir blástursstig og styrkt efni fyrir rör og loftrásir. Ættarnafn auðkennir ekki skiptanlega uppskrift.
Passaðu efnisgerð og mýkingu við einkunnina
Fáðu núverandi einkunnarsértækar vinnsluleiðbeiningar. Athugaðu fyrirhugaða þurrkunar- og fóðrunarfyrirkomulag, rakamælingar þar sem þess er krafist, hæfi skrúfa og höfuðs, hitastýringu og hvers kyns slitþolslýsingu sem þarf fyrir efnasambandið. Þetta eru atriði til tæknilegrar staðfestingar, ekki ástæður til að birta eitt þurrkhitastig fyrir öll verkfræðiplast.
Toray greinir bræðsluseigju og mótunarstöðugleika sem skipta máli fyrir hæfileika blástursplastefnis. Skráðu efnisástand og ferlistillingar meðan á prufu stendur svo hægt sé að rannsaka myndunarvandamál gegn þekktri uppskrift. Ekki samþykkja útgefið HDPE útpressunarhlutfall vélar sem sönnun fyrir afhendingarhraða hennar með öðru plastefni.
Haltu endurmala innan samþykktrar uppskriftar
Skráðu upprunann, vinnsluferilinn og fyrirhugað hlutfall endurmalaðs, ásamt leyfi viðskiptavinar og athuganir sem þarf til að uppskriftin sé hæf. Prófaðu fyrirhugaða framleiðslublöndu. Tilraun þar sem eingöngu er notað jómfrúarplastefni sýnir ekki frammistöðu með síðari endurmalun.
Þýddu hlutateikninguna í kröfur um blástursmótunarbúnað
Notaðu kröfur-til-sönnunartöflu til að skoða blástursmótunarbúnað. Hver lögboðin krafa þarf samsvarandi forskrift, teikningu eða reynsluskrá. Óuppgerð atriði ættu að vera sýnileg þar til ábyrgðaraðili lokar þeim.
| Krafa | Athugaðu tillöguna | Sönnunargögn og lokun |
|---|---|---|
| Efnis- og brúttó eftirspurn | Einkunnarsértæk mýking, nothæf skot og afhending; fela í sér vinnslubrot frekar en fullunna þyngd eingöngu | Efnisskrá og fulltrúamótunarpróf |
| Uppsetning móta | Umslag, uppsetning, moldþykkt og massi, veitur og þjónustuaðgangur | Teikning fyrir mót-vél viðmót |
| Opnun og fjarlæging | Opnunarrými, nauðsynlegar mótahreyfingar, gripbraut og úthreinsun fyrir heita hlutann | Athugun á hreyfingu og vitni að fjarlægðarröð |
| Mikilvægar veggsvæði | Höfuðverkfæri, prestseftirlit og fyrirhugaðir skoðunarstaðir | Kortlagðar mælingar gegn teikningarmörkum |
| Lokið viðmót | Snyrti, samskeyti, samsetning og staðsetning innréttinga | Víddar- og virkniprófanir frá fullbúnum hlutum |
| Samþykkt framleiðsla | Ljúktu við reit, talningarpunkt, truflunarreglur og hafna meðhöndlun | Tímasett prufa með samþykkt magni og stöðvunarskrám |
Hvernig ég myndi endurskoða blástursmótunarverkefni fyrir bíla
Fyrir blástursmótunarverkefni í bifreiðum myndi ég fara yfir hlutateikninguna áður en ég ræði vélargetu. Upphafsspurningar mínar myndu varða efniseinkunn, rekstrarumhverfi, tengipunkta og viðurkenningarkröfur. Nafnmagn íláts vélar yrði áfram skimunarviðmiðun, ekki grundvöllur fyrir samþykki á rás eða óreglulegu lóni.
Ef prufuhlutur uppfyllti þyngdarmarkmið sitt en mistókst staðbundið veggþykktarpróf, myndi ég rannsaka efnisdreifingu áður en heildarþyngd hlutar eykst. Ég myndi bera saman tilgreinda skoðunarstaði við prófílinn, efnisgerð, verkfæri og skráðar ferlistillingar. Að bæta við efni alls staðar yrði áfram fyrirhuguð breyting þar til viðeigandi hlutaathugun sýndi að það leysti vandamálið.
Endurskoðun verkfæra myndi ná yfir meira en hvort mótið passi á milli plöturnar. Ég myndi athuga uppsetningu, moldþykkt, opnunarpláss, nauðsynlegar hreyfingar og heildarleiðina til að fjarlægja hluta. Hafnir og uppsetningareiginleikar þyrftu einnig skýra áætlun um klippingu, staðsetningu og skoðun eftir mótun.
Fyrir tiltekna verkfræði-plastflokk myndi ég biðja um vinnsluleiðbeiningar þess og sannreyna fyrirhugaða þurrkun, fóðrun, skrúfu og höfuð fyrirkomulag. Ég myndi ekki nota HDPE gegnumstreymistölu sem sönnun fyrir frammistöðu með öðru plastefni. Allar fyrirhugaðar endurmalaðar uppskriftir verða áfram háðar viðeigandi efni og kröfum viðskiptavina.
Áður en ég samþykki framleiðsluklefann myndi ég setja niðurstreymisvinnu inn í prufuáætlunina. Mótuð rás þarf enn að standast samþykkt klippingu, samsetningu og skoðun. Ég myndi skrá samþykkta framleiðslu, truflanir og handvirkar aðlögun, og aðskilja síðan samþykktar kröfur frá hlutum sem þarfnast leiðréttingar eða frekari sönnunargagna.
Tilmæli mín myndu ráðast af þessum niðurstöðum. Stærri vél væri ekki sjálfvirkt svar mitt við framleiðsluskorti; Ég myndi fyrst ganga úr skugga um hvort takmörkunin kom frá mótun, meðhöndlun, frágangi eða skoðun.
Blásmótahönnun, veggdreifing og mikilvæg viðmót
Þyngd fullunnar hluta er ein mæling á öllu hlutnum. Það getur ekki greint þykktina við beygju, tengingu eða klemmu. Komdu upp skoðunarstöðum út frá teikningu og virkni, berðu síðan saman mælingar sem gerðar eru í skilgreindu hlutaástandi.
Aðskilin lengdar- og ummálsstýring
Skoðaðu lengdarformunarforritun aðskilið frá veggdreifingu um ummál hlutans. Toray lýsir radíus veggþykktarstýringu í 3D sogferlisumræðu sinni. Staðfestu raunverulegar stjórnunaraðgerðir fyrirhugaðs kerfis; Stór fjöldi forritunarpunkta sýnir ekki eitt sér að sérhver mikilvægur staðsetning nái takmörkunum sínum.
Fyrir staðbundna bilun, kortleggðu mælinguna á staðsetningu hennar á hlutanum og rannsakaðu viðeigandi ferli og verkfærabreytur. Hafðu breytingar rekjanlegar svo hægt sé að athuga áhrif þeirra. Það sem fyrir erParison forritunarleiðbeiningarútskýrir eftirlitsefnið nánar.
Berðu viðmiðin í gegnum frágang og samsetningu
Skilgreindu hvernig port, snyrtar brúnir og uppsetningareiginleikar verða mældir miðað við tilgreind viðmið. Komdu þér saman um stuðning og mælingarskilyrði hlutans. Skoðaðu þessi viðmót við birgja móta og innréttinga með því að notamóthönnun og athuganir á vélviðmóti, frekar en að meðhöndla frágang sem sérstakt mál eftir móttökusamþykki.
Skilgreindu heildar blástursmótunarklefann fyrir bíla
Teiknaðu leiðina frá undirbúningi plastefnis að talningarstað samþykkta hluta. Innifalið fjarlæging, klippingu, opnun, sameiningu, samsetningu og skoðun aðeins þar sem hluturinn þarfnast þeirra. Fyrir hverja aðgerð skal nefna birgi, staðfestingargögn og ábyrgð á samþættingu.
Athugaðu stöðvarviðmót: hvernig hluti flytur, hvernig hann er staðsettur, hvað gerist þegar niðurstreymisstöð stoppar og hvernig höfnuðu hlutar eru aðskildir. Tilvitnun ætti að greina búnað sem vélasmiður útvegar frá búnaði frá öðrum. Thehandbók um sjálfvirka línustillingunær yfir þessi framboðsmörk.
Veldu skoðanir úr virkni og forskrift hlutans. Lekaprófun, þar sem þess er krafist, kemur ekki í stað sönnunargagna um vídd, yfirferð, samsetningu eða endingu. Forðastu einn almennan prófunarlista fyrir hvert bifreiðaforrit.
Sannaðu hlutinn og framleiðsluferlið sérstaklega
Skipuleggja fulltrúapróf í kringum endurskoðun teikninga, samþykkt efni og fyrirhugaða uppskrift. Skráðu mót, uppsetningu, efnislotu og mælingaráætlun. Halda samþykktu magni, hafna ástæðum, stöðvum og handvirkum inngripum samhliða hringrásarskránni.
Vélprófun birgis og samþykki viðskiptavinar fyrir framleiðsluhluta þjóna mismunandi tilgangi.Opinber PPAP yfirlit AIAGtengir samþykki framleiðsluhluta við að uppfylla stöðugt hönnunarskrár og forskriftir meðan á raunverulegri framleiðslu stendur á framleiðsluhraða. Það umfang er víðtækara en að sýna fram á hreyfingu vélarinnar eða framleiða eitt viðunandi sýni.
| Virkni | Spurning sem það tekur á | Sönnunargögn til að skilgreina | Stendur ekki af sjálfu sér |
|---|---|---|---|
| Vél eða klefi FAT | Fullnægir meðfylgjandi búnaði samþykktu umfangi? | Samningsbundnar athuganir, stillingar, reynsluskilyrði og skrá yfir opna hluti | Allar fullunnar aðgerðir eða framleiðslusamþykki viðskiptavina |
| Hluti virkni sannprófun | Uppfyllir fullunnin hluti tilgreindar notkunarkröfur? | Gildandi víddar-, samsetningar-, virkni- og endingarskrár | Viðvarandi framleiðsluárangur utan metinna skilyrða |
| Samþykki viðskiptavina framleiðsluhluta | Uppfyllir fyrirhugað framleiðsluferli viðeigandi samþykkiskröfur viðskiptavinarins? | Skilgreindar innsendingar og framleiðslusönnunargögn, þar á meðal PPAP þar sem þess er krafist | Samþykki fyrir breyttu efni, teikningu eða ferli án tilskilinnar yfirferðar |
Stilltu sýnishorn, tímalengd tilrauna, mælingaraðferðir og hvers kyns tölfræðileg viðmið í áætlun um samþykkt verkefnis. Ekki fá lánað alhliða Cpk-markmið eða keyrslutíma frá almennri vélagrein. Fyrir búnaðarhlutann, notaðuFEITT skipulagsleiðbeiningarað koma á umsömdum ávísunum.
Lokaðu hverri kröfu eins og hún hefur verið samþykkt, sem krefst úrbótavinnu og endurprófunar, eða ekki enn staðfest. Úthlutaðu eiganda og lokunar sönnunargögnum til síðarnefndu tveggja flokkanna. Með því að halda þessum stöðum aðskildum kemur í veg fyrir að ófullkomin prufa verði augljós framleiðsluútgáfa.
Berðu saman framleiðslu og kostnað á mörkum samþykktra hluta
Teldu fullgerða bílahluta sem standast samþykktar athuganir. Tilgreinið hvort markmiðið felur í sér breytingar, truflanir og niðurstreymisrekstur og notið sama tímagrundvöll fyrir hverja stöð. Sjáðuleiðbeiningar um útreikning á framleiðsluhlutfallifyrir greinarmun á nafnsveiflum og samþykktri framleiðslu.
Að meta loftræstirásarfrumu út fyrir mótunarferli hennar
Fyrir ímyndað loftræstikerfi fyrir bíla, myndi ég byrja með kröfu um 95 samþykkta hluta á áætlaðri klukkustund. Gerðu ráð fyrir að eitt hola mót, 32 sekúndna mótunarlota, 90% framboð á mótunarstigi og endanleg viðurkennd ávöxtun upp á 96% yfir allt ferlið.
Nafnmótunarhraði væri 3.600 ÷ 32, eða 112,5 hlutar á klukkustund. Með því að beita áætluðu keyrsluframboði myndi það skila eftir sig 101,25 hlutum á áætlaðri klukkustund.
Sú tala myndi ekki staðfesta fullunna framleiðslu. Ég myndi líka bera saman getu til að snyrta, meðhöndla og skoða. Taflan hér að neðan sýnir tvær sviðsmyndir áætlanagerðar, þar sem gert er ráð fyrir að ekki sé gert ráð fyrir frekari flutningstapi eða víxlverkun milli stöðva. Báðar tölur um afkastagetu eftir afkastagetu nota áætlaða tíma og gera nú þegar ráð fyrir áætluðum truflunum á stöðinni; 96% ávöxtunin er notuð einu sinni í lokin.
| Skipulagsráðstöfun | Upphafleg niðurstreymisatburðarás | Endurskoðuð niðurstreymisatburðarás |
|---|---|---|
| Getu á mótunarstigi | 101,25 hlutar/klst | 101,25 hlutar/klst |
| Niðurstraumsvinnslugeta | 90 hlutar/klst | 105 hlutar/klst |
| Gert ráð fyrir endanlegri samþykkt ávöxtun | 96% | 96% |
| Áætluð samþykkt framleiðsla | 86,4 hlutar/klst | 97,2 hlutar/klst |
| Áskilið samþykkt framleiðsla | 95 hlutar/klst | 95 hlutar/klst |
Í fyrstu atburðarás myndi afkastageta niðurstreymis takmarka klefann við 90 hluta á klukkustund fyrir lokaafraksturinn. Áætluð samþykkt framleiðsla yrði því 90 × 0,96 = 86,4 hlutar á klukkustund, undir kröfunni.
Næst myndi ég meta niðurstreymisfyrirkomulag sem getur unnið 105 hluta á klukkustund. Þegar mótunarstigið takmarkar framboðið, myndi áætluð samþykkt framleiðsla verða 101,25 × 0,96 = 97,2 hlutar á klukkustund.
Endurskoðaður útreikningur myndi fara aðeins 2,2 hluta á klukkustund yfir markmiðið. Ég myndi meðhöndla það sem takmarkað skipulagsrými, ekki sönnun fyrir samþykktu framleiðsluhraða. Fulltrúi frumuprófs þyrfti samt að staðfesta raunverulega hringrás, truflanir, frammistöðu niðurstreymis og samþykkta ávöxtun.
Þessi samanburður myndi beina verkfræðilegri endurskoðun í átt að frágangi og skoðunarfyrirkomulagi áður en óskað er eftir stærri blástursmótunarvél.
Berðu saman sama framleiðsluumfang
Aðskilja vélina, mótið, efnisundirbúninginn, frágangsbúnaðinn, skoðun, samþættingu og prufukostnað í hverri tillögu. Verð eingöngu fyrir vél er ekki hægt að bera beint saman við fullkomið frumuverð. Meta viðbótargetu á móti samþykktri framleiðslu og eftirspurn eftir verkefnum; ekki gera ráð fyrir að stærri vél fjarlægi flöskuháls neðanstreymis.
Undirbúa beiðni um bifreiðahluta fyrir Kinggle
Útgefnir rafsöfnunarpallar Kinggle veita tilvísanir í forskriftir fyrir fyrstu umræðu. Þetta eru ekki sjálfvirkt val fyrir ímyndaða leiðsludæmið eða fyrir hvern bílahluta. Fyrirhugað efni, mold og heildarframleiðsla umfang þarfnast tæknilegrar endurskoðunar.
| Tilvísunarreitur | KGB80A | KGB100B |
|---|---|---|
| Auglýst hámarks rúmtak gáma | 30 L | 120 L |
| Klemmukraftur | 215 kN | 440 kN |
| Stærð mótsplötu, B × H | 750 × 860 mm | 1.200 × 1.200 mm |
| Hámarksformstærð, B × H | 520 × 860 mm | 920 × 1.200 mm |
| Myglaþykkt | 360 til 420 mm | 510 til 600 mm |
| Skráð forritatenging | Leiðslur fyrir bílahluta | Bílavarahlutir og bílatankar |
Taflan endurskapar valda reiti frá tengdum Kinggle vörusíðum. Platastærð og hámarksformstærð eru mismunandi svið. Hvorugt staðfestir fullkomið hreyfiumslag, afköst sem er sérstök fyrir flokk, sérhæft sogferli eða samþykki eldsneytiskerfis. Biðjið um viðmótsteikningu og uppsetningu fyrir fyrirhugaða byggingu.

Sendu endurskoðunarpakka, ekki bara umbeðið vélarmagn
- 3D og 2D hlutateikningar með endurskoðun, fulluninni rúmfræði, viðmiðum og mikilvægum kröfum um vegg eða viðmót.
- Tilgreint plastefni, samþykkt framleiðsluuppskrift og viðeigandi vinnsluleiðbeiningar.
- Þyngd hluta, fyrirhugað mótafyrirkomulag, fyrirliggjandi upplýsingar um verkfæri og fyrirhuguð frágangsröð.
- Nauðsynleg viðurkennd framleiðsla með tímagrunni, árlegri eftirspurn, vörublöndu og skoðunarkröfum.
- Aðstæður á staðnum og skýr listi yfir hverjir útvega mygluna, hjálparefni, frágang, skoðun og samþættingu.
Þessar inntak leyfa tæknilegu endurskoðunarheimilinu að passa, óuppgerðar kröfur og reynsluskilyrði áður en uppsetningu vélar er lokið.
Algengar spurningar
Er hægt að búa til sérhverja loftrás fyrir bíla á hefðbundinni blástursmótunarvél?
Nei. Skoðaðu rúmfræði, tilgreint plastefni, viðmót og aðgang að verkfærum. Sum lögun gefa tilefni til að meta sérhæfða staðsetningar, sogblástursmótun eða sameinaða hluta. Hefðbundin vél með vélmenni sem hægt er að taka út kemur ekki ein og sér upp þessa myndunargetu.
Er rúmmál rafgeyma nóg til að velja vél fyrir bílahlut?
Nei. Nothæf eftirspurn eftir skotum, efnissértæk afhending, uppsetning móts, opnunarrými, nauðsynlegar hreyfingar, brottnám hluta og vinnu niðurstreymis þarf einnig að endurskoða. Auglýst gámamagn er skimunarviðmiðun, ekki fullkomin valaðferð fyrir óreglulegan tæknilegan hluta.
Getur HDPE vél unnið úr tiltekinni verkfræði-plastgráðu?
Það krefst einkunnarsértækrar endurskoðunar á efnisgerð, mýkingu, höfuðverkfærum, stjórntækjum og fyrirhuguðu ferli. Birt HDPE útpressunarhraði sannar ekki framleiðsla með öðru plastefni. Staðfestu uppsetninguna og keyrðu dæmigerða prufu með tilætluðu efni.
Af hverju getur hlutur náð þyngdarmarkmiði sínu en mistakast veggþykktarathugun?
Þyngd lýsir öllu hlutanum, en þykktarathugun mælir staðsetningu. Efni er hægt að dreifa mismunandi milli svæða án samsvarandi breytingu á heildarþyngd. Kortleggðu misheppnaða staðsetningu og rannsakaðu viðeigandi efni, verkfæri og vinnsluaðstæður áður en þú ákveður hvernig eigi að leiðrétta það.
Fullkomnar samþykki viðskiptavina framleiðsluhluta með því að standast FAT vél?
Nei. FAT nær yfir samþykkt búnaðarviðurkenningarsviðs. Fullgilding á fullgerðum hluta og framleiðslusamþykki viðskiptavina krefjast eigin viðeigandi sönnunargagna. Þar sem PPAP er krafist, staðfestu framlagningu viðskiptavinarins og kröfur um framleiðslukeyrslu frekar en að líta á afhendingu búnaðar sem samþykki.
Er það sama að kaupa blástursmótunarvél og að kaupa sérsniðna blástursmóta hluta?
Nei. Búnaðarkaup varða vélbúnað, verkfæraviðmót, samþættingu og samþykki fyrir framleiðsluferli. Að útvega fullunna íhluti varðar ábyrgð framleiðanda á að framleiða og útvega þessa hluti. Skýrðu hvaða umfang er verið að biðja um áður en birgjar eru bornir saman.
Fyrir endurskoðun bílahlutabúnaðar, sendu teikningu og efniskröfur í gegnumSamskiptasíða Kinggleeða tölvupóstisales@kinggle.com. Sími:+86-574-87103665. Fyrirtækjaupplýsingar eru aðgengilegar áKinggle About síða.
Samþykkja framleiðsluleiðina áður en þú skuldbindur þig til vélarinnar
Byrjaðu á hlutanum og efninu, taktu mótunarleiðina og breyttu teikningunni í skýran búnað og löggildingarkröfur. Berðu síðan saman heildartillögur á mörkum samþykktra hluta. Skylda passa vandamál þarf lausn; hraðari hringrás eða lægra kaupverð getur ekki lokað því.