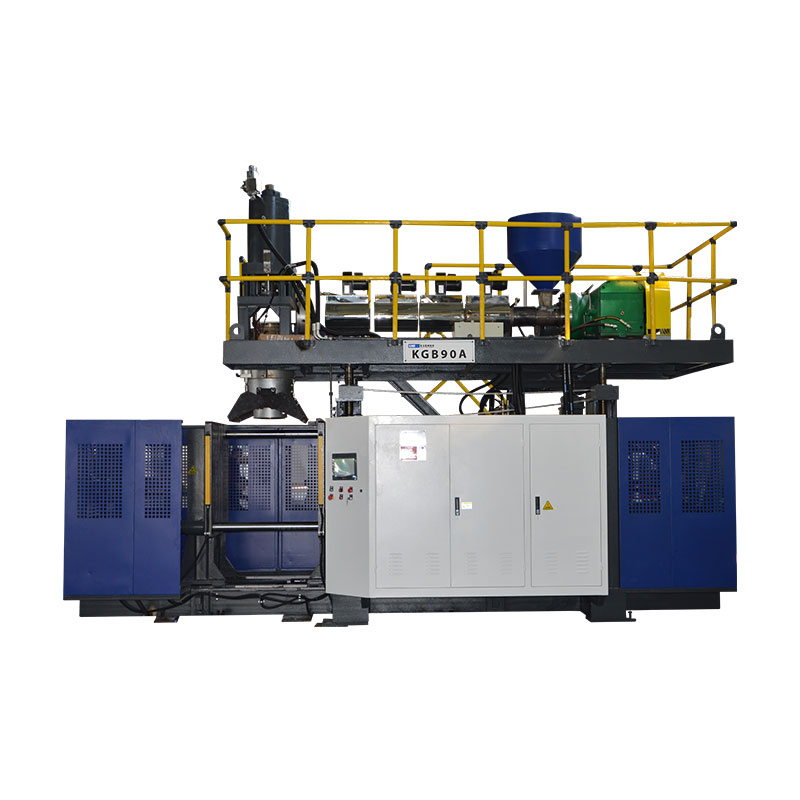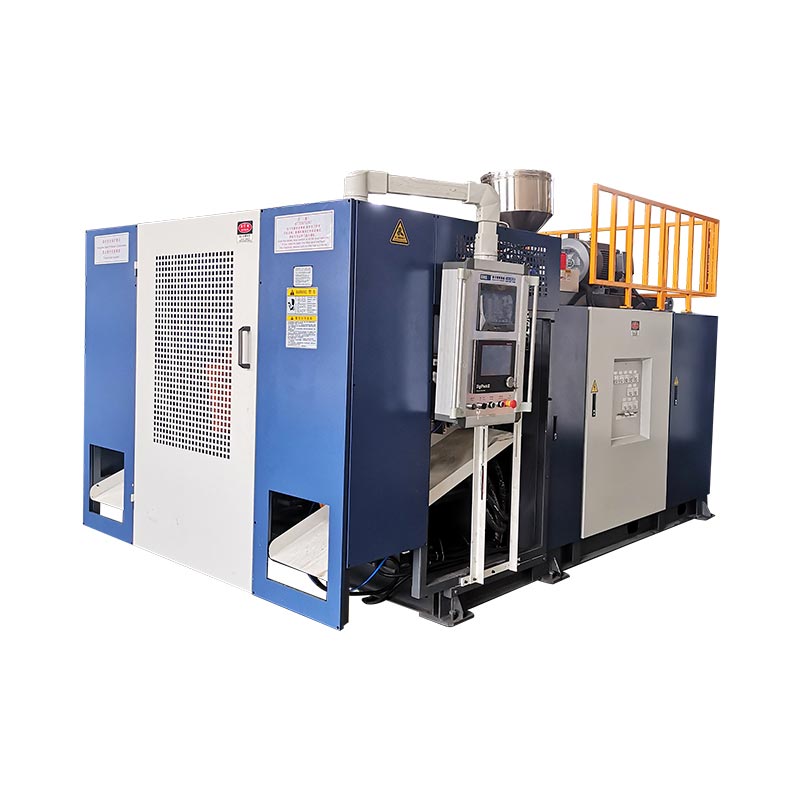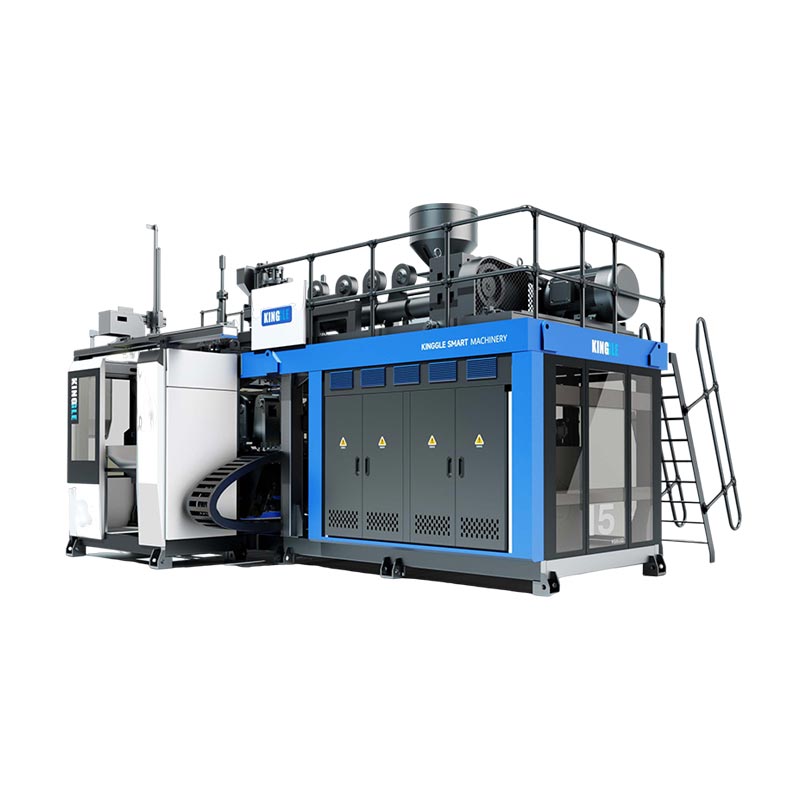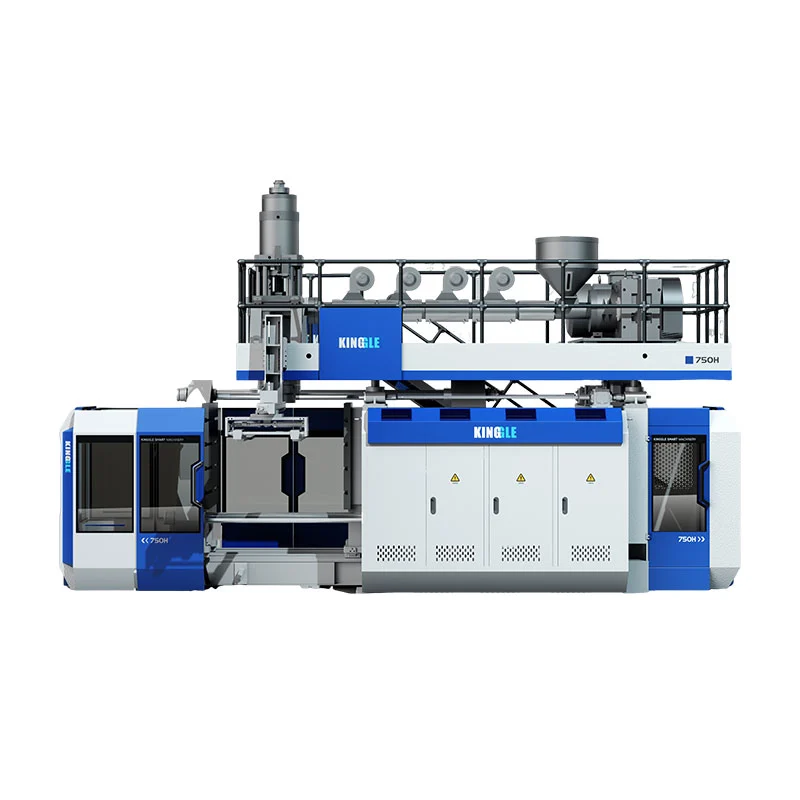
Forritun Parísar breytir bilinu við útpressun þannig að efni er komið fyrir þar sem fullunnin hlutinn þarfnast þess. Gott snið verndar horn, handföng, axlir og klípandi svæði án þess að gera allt ílátið þyngra.

Hvað kirkjuforritun stjórnar í raun og veru
Í þrýstiblástursmótun fer bráðið plast úr deyinu sem rör sem kallast parison. Þyngdarafl, bræðslustyrkur, bólga í deyja, teygja og rúmfræði myglunnar hafa áhrif á hvernig það rör verður hluti. Samræmt túningsbil skapar sjaldan einsleitan frágenginn vegg þegar hluturinn er með axlir, horn, handfang eða djúpt drag.
Stýringin færir verkfærin til að gera valda hluta þykkari eða þynnri. Markmiðið er stýrð efnisdreifing: Nóg efni á mjög strekkt eða mikið hlaðið svæði, með minni óþarfa þyngd í köflum sem myndast auðveldlega.
| Prófílaðgerð | Ferliáhrif | Hvað á að sannreyna |
|---|---|---|
| Auka opnun á völdum stöðum | Bætir efni við þann hluta prestsins | Þunn horn, handfangsrætur, axlir, botn og klípasvæði |
| Minnka opnun á völdum stöðum | Dregur úr efni í þeim hluta | Þungir beinir veggir, hæg kælandi svæði og umfram þyngd hluta |
| Breyttu prófílnum | Færir þykku og þunnu svæðin meðfram prestinum | Hvort forritað svæði samræmist fyrirhugaðri hlutaeiginleika |
| Kvarða heildarþyngd sniðs | Breytir öllum prófílnum | Heildarþyngd og lágmarksveggur, ekki aðeins meðaltalið |
Gagnleg framleiðsluskrá geymir prófílskrána ásamt mótanúmeri, plastefnisflokki, lit eða endurmala ástandi, hitauppskrift, skotstærð, kælitíma og samþykktum hlutamælingum.
Stöðug og safnkerfi nota mismunandi tilvísanir
Á asamfelld blástursmótunarvél, safnaðarheimilið myndast stöðugt. Snið er venjulega samstillt við tíma eða kirkjulengd. Stöðugleiki útpressunar skiptir máli vegna þess að breyting á framleiðslu getur fært forritaðan punkt meðfram hlutanum.
Á anblástursmótunarvél fyrir rafgeymi, bræðsla er geymd og ýtt í gegnum deyja. Hægt er að binda sniðið við stöðu rafgeymisins. Skotstærð, fyllingarsamkvæmni og kvörðun transducer verða hluti af veggþykktarvandanum.

EmbættismaðurinnMOOG DigiPack III handbókskjalfestir bæði rafsöfnunar- og samfellda útpressunarforrit. Þetta þýðir ekki að allar Kinggle vélar noti sama stjórnandi. Staðfestu stjórnunarlíkan, sniðgetu, stýribúnað og verkfæri í verktilboðinu.
Stýrð uppsetningarröð
- Staðfestu rétta uppskrift.Passaðu við mót, efni, deyja og vöruendurskoðun.
- Stöðugt bræðsluna.Láttu raunverulegt hitastig setjast og staðfestu stöðuga fóðrun og útpressun.
- Athugaðu núll og span verkfæra.Athugaðu hreyfingu með tilliti til festingar, leka eða misstillingar.
- Stilltu lengd parison og skotstærð.Söfnunin verður að ná réttri stöðu við lokun myglunnar.
- Byrjaðu á einföldum prófíl.Auðveldara er að greina víðtækar breytingar en margar skarpar leiðréttingar.
- Mótaðu nokkrar stöðugar lotur.Ekki dæma fyrri hlutann eftir mikla ferlibreytingu.
- Mæla fasta staði.Skráðu lágmarksvegg, hlutaþyngd, útlit og hagnýtur niðurstöður.
- Breyttu einu svæði í einu.Vistaðu nýja endurskoðun aðeins eftir endurteknar endurbætur.
Veggþykktar bilanaleit eftir einkennum
| Einkenni | Skoðaðu | Næsta skref |
|---|---|---|
| Þunnur botn eða öxl | Prófílstaða, fallhlíf, teygja og blása tímasetning | Staðfestu röðun áður en heildarþyngd er bætt við |
| Ein hliðin er stöðugt þynnri | Deyjamiðja, mótajöfnun, kæling og snerting | Leiðréttu ósamhverfa líkamlega orsökina |
| Þykkt hreyfist hringrás til hringrásar | Bræðsluhitastig, framleiðsla, skotstærð, endurgjöf og vökvastöðugleiki | Stöðvaðu ferlið áður en þú breytir punktum |
| Þungur veggur en veik klípa | Staðsetning efnis, klípahönnun og kirkjustaður | Færðu efni á klemmusvæðið í stað þess að auka þyngd að fullu |
| Góð dreifing en umframþyngd | Heildarstærð og óþarflega þungir kaflar | Minnkaðu í mældum skrefum en vernda lágmarksveggi |
| Skipun breytist en hluti ekki | Stýribúnaður, loki, raflögn, kvörðun eða takmörkun | Berðu saman skipanir og endurgjöf, stigmagnaðu síðan í viðhald |
Verksmiðjusýn: endurtekningarnákvæmni skiptir meira máli en eitt fullkomið sýni
Snið er aðeins tilbúið til framleiðslu þegar það lifir af eðlilegum breytingum, svo sem hlýri endurræsingu, breyting á efnislotu, vaktbreytingu og væntanlegu bili kælivatnsskilyrða. Einn góður ílát sannar að vélin getur gert hlutinn; stöðug keyrsla sannar að hægt er að stjórna ferlinu.
Áður en samþykkt er skal samið um mælingarstaði, sýnismagn, virkniprófanir og samþykkta endurskoðun uppskrifta. Verndaðu grunnlínuskrána og gefðu þjálfuðum rekstraraðilum skjalfesta leið til að gera og snúa við stýrðum breytingum.
Ef óstöðugleiki í prófílnum kemur fram með viðvörunum, ósamkomulagi um stöðu eða breytingar á röð skaltu notaHMI og viðvörunarleiðbeiningar. Kaupendur sem enn skilgreina búnaðinn geta byrjað á Kinggle'shandbók um val á vél.
Algengar spurningar
Hvað er parison forritun?
Forritun Parísar breytir opnun skurðarbilsins meðan á útpressun stendur þannig að mismunandi hlutar sviðsins fái mismunandi magn af efni.
Getur parison forritun lagað öll þunnvegg vandamál?
Nei. Það getur ekki á áreiðanlegan hátt lagað misstillingu móts, óstöðuga útpressu, skemmd verkfæri, lélega kælingu, ranga móthönnun eða bilaðan stýribúnað.
Ætti ég að breyta einstökum stigum eða heildarþyngd fyrst?
Notaðu heildarþyngd aðeins þegar heildarhlutinn er stöðugt léttur eða þungur. Notaðu staðbundnar punktabreytingar þegar mælingar sýna endurtekið vandamál á tilteknu svæði.
Af hverju hreyfist sniðið á hlutanum?
Algengar orsakir eru breytingar á útpressunarhraða, lengd þrýstihylkis, samkvæmni rafgeymisskots, efnishitastig, upphafseinkun eða kvörðun skynjara.
Hversu marga prófílpunkta þarf vél?
Nauðsynlegur fjöldi fer eftir rúmfræði hluta og uppsetningu stjórnanda. Fleiri stig bæta ekki upp fyrir óstöðugt ferli.