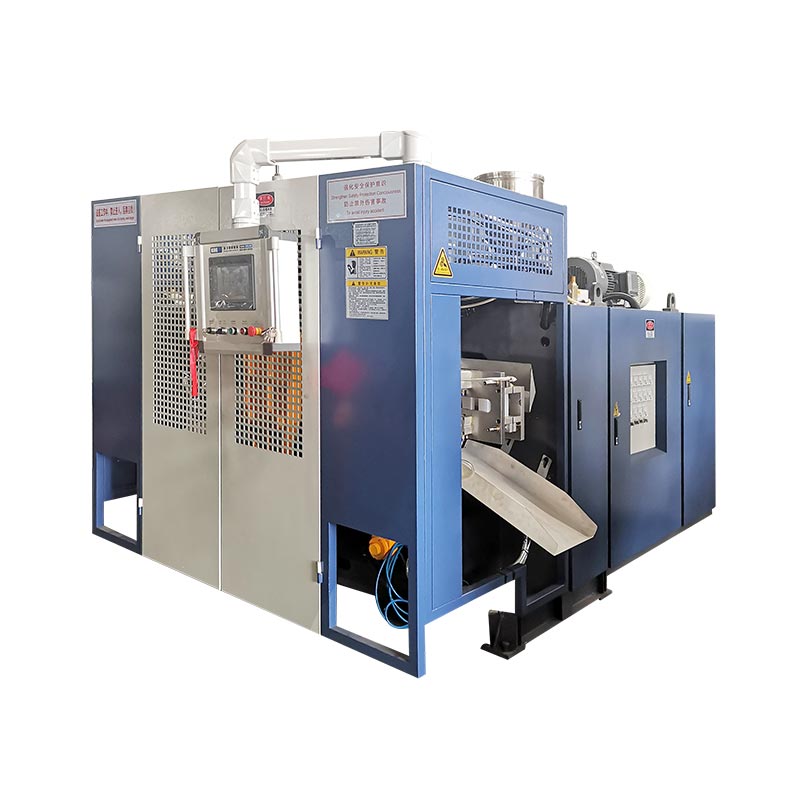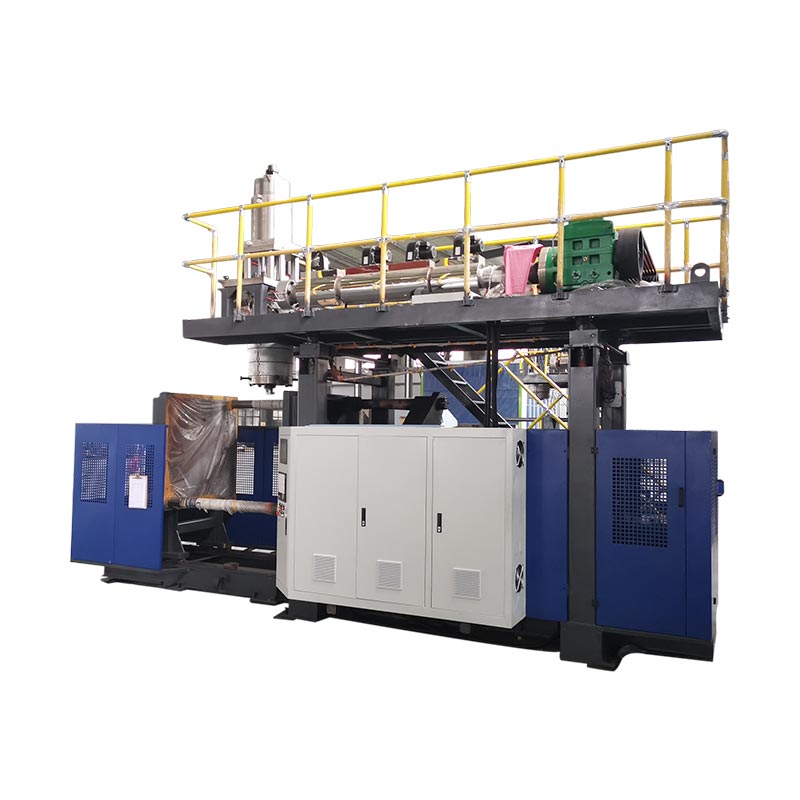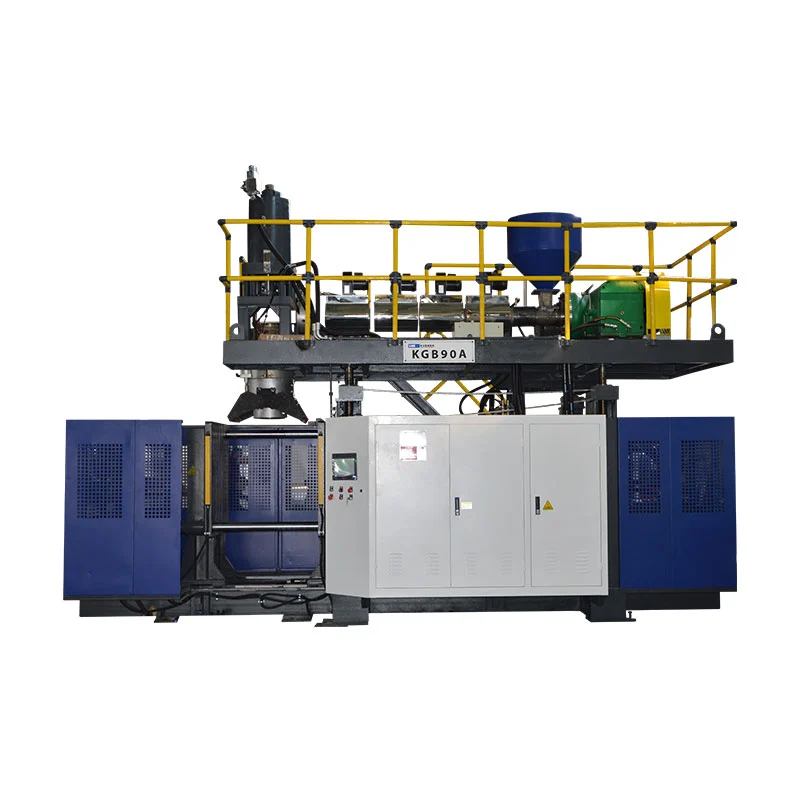
Veldu HDPE flöskublástursmótunarvél með því að passa við flöskuteikningu, plastefnisflokk, mótauppsetningu og nauðsynlega framleiðsla á góðum hluta. Fyrir extrusion flösku verkefni, uppgefin lítra rúmtak vélarinnar er aðeins upphafssía; endanleg forskrift verður einnig að ná yfir háls, dreifingu veggja, verkfæri og meðhöndlun eftir strauminn.
Beiðni um flöskuvél verður mun gagnlegri þegar hún inniheldur teikningu og þyngdarmarkmið. Þessar upplýsingar gera búnaðarumræðunni kleift að fara út fyrir stærð vélarinnar. Þeir fletta ofan af spurningum sem er dýrt að uppgötva eftir að mótið hefur verið byggt.
Byrjaðu á flöskuteikningu sem einhver getur vitnað í
Nafnrúmmál flösku skilur margar ákvarðanir eftir opnar. Há, mjó ílát og stutt, breið ílát geta tekið sama magn. Mótumslög þeirra, hálsstöður og meðhöndlunarfyrirkomulag þurfa enn sérstakar umsagnir. Sendu teikninguna í heild sinni frekar en að biðja birgi um að velja búnað úr getu eingöngu.
Taktu með hámarks ytri mál, markþyngd og lokunarteikningu. Þekkja merkimiðann, öxlina, botninn og hvaða handfang sem er. Merktu mál sem skipta máli fyrir fyllingu, lokun eða pökkun. Ef sýnisflaska er eina tilvísunin, segðu hvaða eiginleikar verða að vera áfram og hverjir geta breyst.
Aðskilið nafnfyllingarrúmmál frá brjóstmagni. Skilgreindu einnig hvort uppgefin þyngd felur í sér flass sem hægt er að fjarlægja. Teikning með óljósum þyngdargrunni getur leitt til þess að mótframleiðandinn og vélaframleiðandinn vinnur að mismunandi markmiðum.
| Inntak | Það sem tækjaúttektin þarfnast |
|---|---|
| Flöskuhluti | Mál, rúmmálsgrunnur, lögun, handfang og samþykkt þyngdarsvið. |
| Háls og lokun | Ljúktu við teikningu, hettu eða dæluupplýsingar, þéttiflöt og skoðunaraðferð. |
| Efni | Plastefni, litur, aukefni og fyrirhugað endurmalað eða PCR innihald. |
| Framleiðsluáætlun | Nauðsynleg viðurkennd framleiðsla, vaktir, vörusamsetning og fyrirhugaðar breytingar. |
| Gæðakröfur | Mikilvægar veggir, mál, útlit og viðeigandi pakkapróf. |
Frá vélasmíði hliðinni er gagnleg spurning hvort ein samþykkt uppsetning geti uppfyllt allar þessar kröfur saman. Kaupandi getur samþykkt útlit flöskunnar á meðan áfyllingarteymið þarf enn aðra hálshæð. Að leysa það mál snemma heldur því frá búnaðarsamþykktarstigi.
Fyrir núverandi flösku, sendu núverandi endurskoðun teikninga hennar og dæmigerð sýni saman. Útskýrðu öll þekkt vandamál, svo sem erfiða lokun eða veikan botnsaum. Markmiðið er að varðveita réttu eiginleikana á sama tíma og birgirinn gefur skýrt vandamál til að leysa.
Kinggle'sHönnunarleiðbeiningar um extrusion blása móttengir þessi vöruinntak við mót, klípa-af, kælingu og vélarviðmót. Haltu þessum teiknipakka sem fylgir tilboðinu, þannig að síðari stillingarbreytingar hafi sýnilega tilvísun.
Tilgreindu HDPE einkunn, ekki bara fjölliðaheiti
HDPE lýsir efnisfjölskyldu. Það auðkennir ekki fullkomna vinnsluforskrift. LyondellBasell listar HDPE einkunnir fyrir nokkra ferla, þar á meðal extrusion blása mótun, innspýting mótun og snúningsmótun. Innkaupabréf sem segir aðeins „HDPE“ skilur raunverulegu einkunnina óleysta.Heimild: LyondellBasell HDPE yfirlit.
Sendu núverandi tækniblað birgða plastefnisins með flöskuteikningunni. Skráðu einkunnaheitið og prófunarskilyrði við hlið bræðslugildisins. Gefðu vélabirgjum einnig fyrirhugaða litasamsetningu og viðbótarupplýsingar. Þessi aðföng eiga heima í prufuáætluninni, jafnvel þegar flaskan lítur einföld út.
Fyrir þvottaefni eða efnaflösku til heimilisnota skaltu ræða sprunguþol umhverfisálags við plastefni og pökkunarteymi. ExxonMobil lýsir skiptum á milli ESCR, vinnsluhæfni, stífleika og annarra flöskueiginleika í HDPE tækniforriti sínu. Val á plastefni ætti að endurspegla kröfur fullunna pakkans frekar en eins efnis eiginleika.Heimild: ExxonMobil PE Innovation Week, HDPE flaska og gámafundur.
Endurmalað efni og endurunnið efni þurfa einnig skýrar skilgreiningar. Tilgreinið uppruna, fyrirhugað hlutfall og meðhöndlunaraðferð. Halda skrá yfir efnislotuna sem notuð er til samþykkis. Ef tilvitnun gerir ráð fyrir jómfrúarplastefni en framleiðsla notar aðra blöndu, táknar upprunalega tilraunin ekki lengur fullt framleiðsluskilyrði.
Gagnleg beiðni biður birginn um að skjalfesta efnið sem notað er fyrir framleiðslutillögu sína. Það gerir seinna breytingar auðveldara að meta. Það gefur einnig báðum hliðum sameiginlega tilvísun ef þyngd, útlit eða vinnslustöðugleiki breytist við gangsetningu.
Efnisval og vélaval ættu því að fara saman. Ef valið á milli HDPE og PP er enn opið skaltu leysa það með vörukröfunum fyrst. TheHDPE á móti PP samanburðiskýrir þá fyrri ákvörðun; þessi handbók gerir ráð fyrir að HDPE flöskuverkefni sé fyrirhuguð leið.
Gakktu úr skugga um að nafn vélarinnar lýsi réttu ferli
Kaupendur nota nokkur nöfn fyrir svipaðan búnað: HDPE flöskuframleiðsluvél, HDPE flöskublástursvél og HDPE blástursmótunarvél. Þessir hugtök hjálpa til við að lýsa fyrirhugaðri vöru. Tilvitnunin þarf enn að bera kennsl á raunverulegt mótunarferli og fyrirkomulag búnaðar.
Í extrusion blása mótun myndar extrusion kerfið bráðið rör sem kallast parison. Mótið fangar það, loft stækkar það á móti holrúminu og hluturinn kólnar áður en hann er fjarlægður. Snyrting og skoðun undirbúa síðan flöskuna fyrir næstu aðgerð. Kinggle útskýrir búnaðarröðina í þvísamfelld blástursmótunarvélarleiðbeiningar.
Fyrir flöskuverkefnin sem fjallað er um hér, byrjaðu endurskoðunina meðsamfellt extrusion vél svið. Passaðu síðan mót-og-haus fyrirkomulagið við hlutann. Tilvist handfangs, óvenjulegrar öxlar eða stórs háls ætti að verða verkfæraspurning, frekar en að hverfa undir almennri vélalýsingu.
Leit að plastflöskugerðarvél getur einnig skilað kerfum sem byggjast á forformum. Þessar niðurstöður staðfesta ekki samhæfni við útpressunarflöskuverkefni. Spyrðu hvort fyrirhugað kerfi byrji með trjákvoðaköglum og myndar söfnun, eða byrjar á sérstakri forformi. Settu svarið í tæknitilboðið.
Af sömu ástæðu skaltu ekki velja vélar eingöngu úr sýnikennslumyndbandi. Tilgreindu plastefni, þyngd flöskunnar, fyrirkomulag höfuðsins og fullunna vöru sem sýnd er. Vél sem myndar annan pakka getur sýnt fram á röð sína án þess að sanna hringrásina eða gæði sem þarf fyrir flöskuna þína.
Ef ferlivalið er áfram opið skaltu nota það víðtækaraleiðarvísir fyrir blástursmótunarvéláður en þú þrengir forskriftina. Þegar leiðin hefur verið samþykkt ætti tilboðið að nefna líkan, verkfæri, efniskerfi og innifalinn rekstur. Það gefur kaupanda nothæfa búnaðarlýsingu í stað safns leitarorða.
Þrjár Kinggle tilvísanir sýna hvers vegna lítrar eru aðeins upphafspunktur
Taflan hér að neðan tekur saman valin gildi frá þremur Kinggle vörusíðum. Þetta eru birtar vélatilvísanir, athugaðar 29. september 2026. Þær hjálpa til við að skima búnaðartillögu; flöskan og verkfærin krefjast enn endurskoðunar á verkefninu.
| Birt reit | KGB2L | KGB5L | KGB5D |
|---|---|---|---|
| Stöðvarfyrirkomulag | Einhleypur | Einhleypur | Tvöfaldur |
| Hámarks rúmtak gáma | 2 L | 5 L | 5 L |
| HDPE bræðslugeta | 30 kg/klst | 55 kg/klst | 80 kg/klst |
| Þvermál skrúfa | 50 mm | 60 mm | 70 mm |
| Klemkraftur | 40 kN | 65 kN | 65 kN |
| Hámarksformstærð, B × H | 360 × 380 mm | 410 × 450 mm | 410 × 450 mm |
| Mótþykkt | 160 til 300 mm | 200 til 310 mm | 200 til 310 mm |
| Miðfjarlægð með tvöföldum deyjahaus | 130 mm | 150 til 180 mm | 150 til 180 mm |
Heimildir: þrjár tengdu Kinggle vörusíðurnar. Birt bræðslugeta er tilvísun í efnisflutningsgetu. Það er ekki tryggt verð á fullunnum flöskum. Röðin á milli hausa lýsir þeirri stillingu; það staðfestir ekki að tvöfaldur höfuð sé innifalinn í hverri grunntilvitnun.
Berðu saman þessar tvær 5 L færslur. Báðir birta sömu hámarksmótamál og klemmukraft. Skrúfuþvermál þeirra og HDPE bræðslugeta er mismunandi. Að velja tvöfalda stöðva pallinn felur því í sér meira en að bæta annarri mótstöðu við annars eins forskrift.
Fyrir kaupanda leiðir sá samanburður til hagnýtrar beiðni: sýndu fyrirhugaða mótauppsetningu og útreikning á efnisþörf við hliðina á valnu líkani. Vél getur staðist eftirlit með nafnrúmmáli flösku á meðan fyrirhugað holrúmsskipulag þarfnast aðlögunar.
Minni KGB2L tilvísunin hefur einnig annað verkfæraumslag og birt tvíhöfðabil. Flaska sem hentar fyrir þann vettvang sem einn hluti gæti þurft sérstaka endurskoðun þegar kaupandinn biður um nokkra hluta fyrir hvern mótunarviðburð. Rúmmál flösku eitt og sér getur ekki svarað þeirri spurningu.

Hafðu líkanasamanburðinn stuttan við vöruna. Ef flaskan stækkar, þyngd hennar breytist eða framleiðslumarkmiðið eykst skaltu fara aftur á viðkomandi svæði. Þetta er gagnlegra en að velja stærstu vélina á listanum og gera ráð fyrir að hver smærri flaska henti stöðluðu uppsetningu hennar.
Athugaðu mótið, mótunarhausana og stöðvarnar á sömu teikningu
Stöðvatalning, höfuðtalning og holrúmatalning lýsa mismunandi hlutum framleiðslufyrirkomulagsins. Önnur stöð veitir aðra myglustöðu. Margfeldi deyja útrásir veita margar parisons. Mygluhol skilgreina vörurnar sem myndast við mótunaratburð. Tillagan þarf að sýna hvernig þessir hlutar vinna saman.
Kinggle'smulti-head versus multi-cavity guideútskýrir hugtökin. Notaðu það til að lesa útlitsteikninguna, spyrðu síðan um raunverulegan fjölda úttaks og bil. Orðin „tvöföld vél“ skilja eftir of mikið pláss fyrir misskilning.
Byrjaðu á líkamlegri passa
Berðu saman stærð mótsins við samþykkta vélateikningu. Látið fylgja upplýsingar um festingar, þykkt, opnunarrými og tengingar. Skildu endanlega úthreinsunarendurskoðun eftir til búnaðar- og moldbirgða; hámark vörulista sýnir ekki hverja slöngu, festingu eða hreyfanlega íhlut.
Höfuðbil er sérstakt athugun. Nokkrar mjóar flöskur gætu passað yfir mót þar sem sami fjöldi breiðari flöskur myndi ekki. Biðjið um holamiðstöðvar og deyjaúttak á einu útsýni. Það gerir birgjum kleift að athuga fyrirkomulagið áður en annar hvor verkfærapakkinn er gefinn út.
Farðu síðan yfir framleiðsluröðina
Veldu stöðvatalningu úr áætlaðri vinnuálagi og fyrirhugaðri lotu. Tvöföld stöðvavél getur skipt um mótstöðu, en útpressunarkerfið og niðurstreymisbúnaðurinn verður að styðja þá röð. Kinggle'ssamanburður á einni og tvöfaldri stöðgefur víðtækari umræðu um uppsetningu.
Hugleiddu vörublönduna líka. Verksmiðja með endurteknar pantanir fyrir eina flösku á við önnur tímasetningarvandamál að stríða en verksmiðja sem skiptir oft um mót og liti. Biðjið birginn að útskýra hvaða búnaður breytist á milli fyrirhugaðra vara. Haltu því svari aðskildu frá hraðskreiðasta sýningarlotunni.
Fyrir nýjan framleiðsluhólf, biðja um eitt útlit sem auðkennir bæði mótunarbúnaðinn og fjarlægingarslóðina. Sýndu hvert flöskur og flass fara eftir að hvert mót opnast. Skýr teikning gefur innkaupa-, framleiðslu- og verkfærateymum sama fyrirkomulag til að skoða.
Tengdu flöskur á klukkustund við efnið sem pressuvélin verður að vinna úr
Skrifaðu framleiðslumarkmiðið sem samþykktar flöskur á klukkustund, með skilgreindu mælitímabili. Vinnið síðan til baka í gegnum höfnun, gróft mótað efni og vélaröðina. Þetta gefur birgir kröfu um að meta í stað óútskýrðrar hraðabeiðni.
Fullbúin flöskuþyngd og brúttó mótuð þyngd eru mismunandi aðföng. The extruder vinnur einnig efni sem verður færanlegur flash. Endurheimt þess efnis getur haft áhrif á efnisjafnvægi og innkaupakostnað, en það fjarlægir ekki upphaflega útpressunarvinnuna.
Lýsandi skipulagsdæmi, ekki Kinggle framleiðslupróf
Gerum ráð fyrir markmiði um 600 samþykktar flöskur á klukkustund, 95% móttökuhlutfalli og 90 g af brúttó mótuðu efni í hverri flöskustöðu. Gerum ráð fyrir að fullbúna flaskan sé 70 g.
Nauðsynlegar mótaðar flöskur: 600 ÷ 0,95 ≈ 632 á klukkustund
Brúttó bræðsluþörf: (600 ÷ 0,95) × 0,090 ≈ 56,8 kg/klst.
Efni í samþykktum flöskum: 600 × 0,070 = 42,0 kg/klst
Mismunurinn nær yfir efni utan viðurkenndra fullunnar flöskur. Það er ekki útreikningur á varanlegu efnistapi eða magni jómfrúar plastefnis sem þarf að kaupa.
Þessar forsendur framleiða brúttó eftirspurn eftir bræðslu yfir birtu 55 kg/klst viðmiðun KGB5L. Það er ástæða til að endurskoða tillöguna. Útgefin 80 kg/klst. KGB5D hreinsar þennan bráðabirgðasamanburð á massaflæði, en flöskupróf verður samt að ákvarða hringrásartíma, gæði og afkastagetu.
Ekki breyta þeim samanburði í loforð um 600 góðar flöskur á klukkustund. Dæmið er skimunarútreikningur með áætluðum aðföngum. Raunveruleg framleiðsla krefst viðurkennds plastefnis, myglu, þyngdar, kæliskilyrða og vélaruppsetningar.
Tilgreinið hvernig stopp eru meðhöndluð í úttaksskránni. Stöðugt hlaupabil og heil vakt eru mismunandi mælingargluggar. Ef viðskiptavinurinn þarf vaktaskuldbindingu, fela þá í sér samþykkta meðferð ræsingar, skoðun, fyrirhuguð hlé og skipti.
Vörutöflur Kinggle merkja hraðaviðmiðun sína sem þurrhring. Skráðu þann merkimiða nákvæmlega og biddu um sérstaka samþykkta tillögu fyrir flöskuna þína. Kaupandi ætti að geta rakið tilvitnuð niðurstöðu aftur til reynsluástands og talningaraðferðar.
Flaskan verður að fara framhjá hálsi, vegg og botni
Gagnlegt samþykkissýni táknar pakkann sem viðskiptavinurinn mun fylla og senda. Byrjaðu á flöskunni og fyrirhugaðri lokun hennar saman. Biðjið pökkunarteymið að bera kennsl á þéttingareiginleika, stærðir og prófunaraðferðir sem munu ákveða samþykki.
Fyrir hálsinn skaltu fylgja frágangsteikningunni og samþykktu lokinu, dælunni eða annarri lokun. Skráðu hvaða mælingar eða mælingar munu athuga niðurstöðuna. Sjónræn skoðun á flöskunni getur ekki svarað því hvort lokunarviðmótið standist teikningu þess.
Fyrir vegginn, skilgreindu staðsetningarnar sem skipta máli og hvernig þær verða mældar. Meðalþyngd flösku er gagnleg fyrir framleiðslustýringu, en hún staðsetur ekki efnið innan hlutans. Samþykkt veggkort gerir það að verkum að auðveldara er að ræða öxlina, handfangssvæðið og undirstöðuna meðan á prufu stendur.
Theparison forritun og veggþykktarleiðbeiningarútskýrir hvernig prófílstýring tengist efnisdreifingu. Notaðu þá umræðu til að skilgreina nauðsynlega niðurstöðu. Fjöldi eftirlitspunkta einn og sér kemur ekki í staðinn fyrir mældar flöskur.
Á grunni skaltu samþykkja viðeigandi saum, standandi yfirborð og útlitsskoðun. Taktu með allar nauðsynlegar leka-, fall- eða toppálagsprófanir í staðfestingaráætluninni, með aðferð og viðmiðum. Viðeigandi kröfur koma frá notkun pakkans og forskrift viðskiptavina.
Taktu sýni á þann hátt að uppruna þeirra sé sýnilegur. Þekkja hola og stöð, skrá stillingar og varðveita upplýsingar um efnislotuna. Ef niðurstaða er mismunandi á milli staða getur teymið síðan rakið hana til ákveðins hluta skipulagsins.
Geymdu samþykkt sýnishorn og skoðunargögn með endurskoðun teikninga. Þeir gefa commission teams eitthvað nákvæmara en ljósmynd til að endurskapa. Theprófunarleiðbeiningar um samþykki vélaverksmiðjuveitir ramma til að skrásetja hlaupið og sönnunargögnin á bak við samþykkið.
Óska eftir flöskuframleiðsluklefa með skilgreindu umfangi
Tilvitnun í grunnvél getur skilið eftir nokkra verkhluta utan verðs. Biðjið birginn um að bera kennsl á meðfylgjandi mold, höfuðverkfæri, efnismeðferð og aðgerðir eftir strauminn. Settu búnað frá kaupanda á sama lista svo uppsetningarteymið geti séð öll mörkin.
Athugaðu loft- og vatnskröfur miðað við fyrirhugaða uppsetningu. Skráðu nauðsynleg framboðsskilyrði og tengistaði í verkgögnum. Kinggle'sleiðbeiningar um veitu og verksmiðjuskipulagnær yfir þær upplýsingar sem þarf til undirbúnings lóðar.
Ákveðið hvar klipping og lekaprófun verður. Útskýrðu hvernig flöskur ná til áfyllingar eða pökkunaraðgerðar og hvernig hafnaðir hlutar fara úr línunni. Þegar óskað er eftir sjálfvirkri aðgerð skaltu biðja birginn um að nefna búnaðinn sem framkvæmir hana og viðmót hans við mótunarvélina.
Notaðu eftirfarandi röð til að undirbúa beiðni um tilboð. Hvert skref framleiðir eitthvað sem birgirinn getur skoðað, frekar en almennt val fyrir hraðvirka eða sjálfvirka vél.
- Settu flöskuna og lokunarteikningar við eða sendu greinilega auðkennd sýnishorn.
- Skráðu plastefnisflokk, fullunna þyngd og fyrirhugaða efnisblöndu.
- Stilltu viðtekið framleiðslumarkmið og útskýrðu vakt og vörubreytingaáætlun.
- Lýstu núverandi mótum, hjálpartækjum og verksmiðjuþjónustu sem nýi búnaðurinn verður að nota.
- Skilgreindu nauðsynlega skoðun, reynsluskrár og búnað sem fylgir afhendingu.
Biðjið tæknitilboðið að svara hverju atriði. Það ætti að bera kennsl á fyrirhugaða líkan og útlit verkfæra og útskýra síðan skilyrðin á bak við framleiðslutillögu sína. Öll opin inntak ætti að vera sýnilegt þar til það er samþykkt.
Fyrir verkefni með nokkrum flöskum, sendu inn allt úrvalið í upphafi. Merktu hvaða vara mun keyra oftast og hver setur mestu verkfæraþörfina. Þetta hjálpar birgirnum að endurskoða framleiðsluáætlunina ásamt búnaðarumslaginu.
Ertu að skipuleggja HDPE flöskulínu?
Sendu Kinggle flöskuteikningu þína og framleiðslumarkmið.Láttu kvoðaflokkinn, upplýsingar um lokun fylgja með og allar núverandi upplýsingar um mold. Þessar inntak styðja endurskoðun stillinga og tilvitnun sem tengist raunverulegri vöru þinni.
Algengar spurningar
Hvaða vél ætti ég að íhuga fyrir HDPE flöskur?
Fyrir extrusion flösku verkefni, byrjaðu með samfellda extrusion blása mótun vél og skoða flösku teikningu, plastefni, mold og nauðsynleg framleiðsla saman. KGB2L, KGB5L og KGB5D frá Kinggle veita viðmiðunarpunkta fyrir lítil ílát. Endanlegt val fer eftir samþykktum verkfærum og framleiðsluskilyrðum.
Getur 5 L blástursvél framleitt minni flöskur?
Hugsanlega, ef mótið, mótunarverkfærin, bilið og fjarlægingin henta þessum flöskum. Hámarksmagn gáma skilgreinir ekki allar samhæfðar vörur. Sendu smærri flöskuteikningar og framleiðslumarkmið, biðjið síðan birginn um að staðfesta heildaruppsetninguna fyrir hverja vöru.
Þarf tvöfalda stöðva vél tvöfaldan deygjuhaus?
Nei. Stöðvar eru mótunarstöður, á meðan deyjaúttakar ákvarða hversu mörg svið eru til staðar við mótunarviðburð. Tilvitnun ætti að auðkenna hvort tveggja sérstaklega. Athugaðu fyrirhugaða holrýmisskipulag, bil milli hausa og mótasett áður en þú berð saman tvö vélartilboð.
Hversu margar HDPE flöskur getur vélin búið til á klukkustund?
Svarið fer eftir flöskunni, brúttó mótaðri þyngd, efni, verkfærum, hringrás og viðmiðunarviðmiðum. Tilgreindu markið sem samþykktar flöskur á klukkustund við samþykkt skilyrði. Notaðu birta bræðslugetu fyrir frumathugun á efnisþörf og staðfestu síðan hraða fullunnar flösku í prufunni.
Getur vélin keyrt endurunnið HDPE?
Staðfestu raunverulegan efnisuppsprettu og fyrirhugaða blöndu við birgjann. Taktu það efni með í prófunina og metið flöskurnar sem myndast í samræmi við samþykktar kröfur. Almenn lýsing á HDPE vél gefur ekki til kynna viðunandi hlutfall endurunnið efnis fyrir hvern pakka.
Hvaða upplýsingar eru nauðsynlegar fyrir HDPE flöskuvélartilvitnun?
Gefðu flösku- og lokunarteikningum, plastefnisgráðu, markþyngd, samþykkta framleiðslukröfu og vöruskiptaáætlun. Bættu við núverandi moldupplýsingum, tólum á staðnum og nauðsynlegum niðurstreymisbúnaði. Sammála um prófunar- og skoðunarviðmiðin svo tilvitnunin lýsi framleiðsluniðurstöðu sem báðir aðilar geta metið.
Vélartilvísanir tengjast útgefnar vörusíður Kinggle. Tölulega framleiðsludæmið notar uppgefnar forsendur og er ekki mæld vélniðurstaða. Fyrir tiltekna pöntun, notaðu samþykkta tækniforskrift, verkfærateikningar og móttökuskrár.