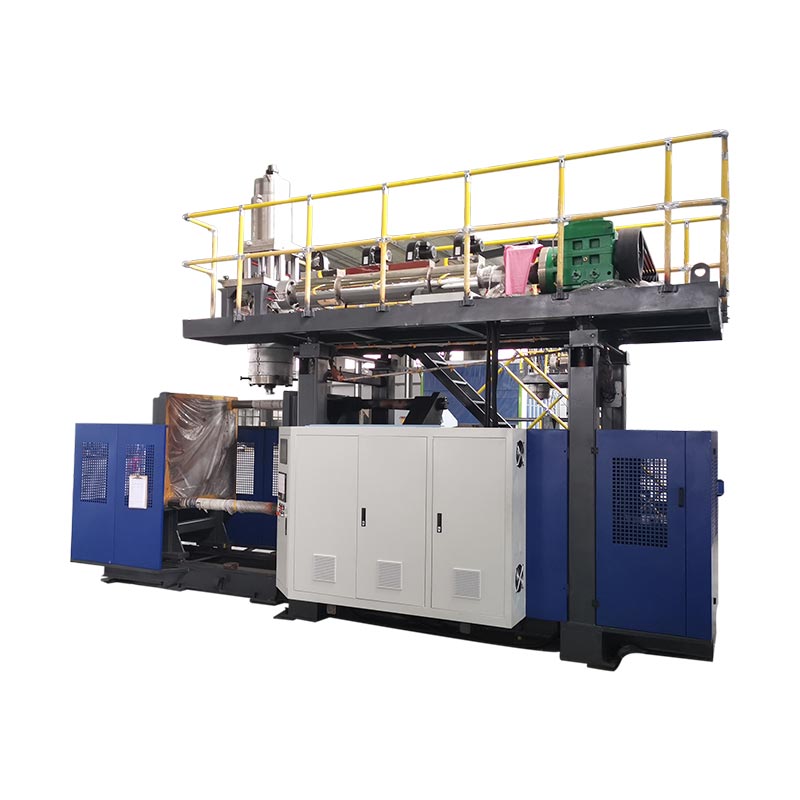
Blásmót er ekki bara neikvæð lögun flösku. Það þarf að fanga og innsigla heitt parison, losa innilokað loft, fjarlægja hita, búa til hálsinn og botninn, varpa flassinu, passa klemmuna og losa hlutann - á tilskildum framleiðslutakti.
Leitarmál getur hylja þetta umfang. Kaupendur notablása mót, blása mót, flöskumót, plastflöskumót, EBM verkfæriogextrusion blása mótfyrir tengd verkfæri. Deyjahöfuðið er öðruvísi: það myndar formið áður en mótið lokar. Tilvitnun ætti að skrá hausverkfærin og blástursmótið sem aðskilda hluti.
Þessi leiðarvísir fjallar um þrýstiblástursmótun frekar en innspýtingar- eða teygjublástursformverkfæri. Það aðskilur einnig útgefin gögn um umslag frá verkefnum. Engin alhliða klípa-, loftop eða kælivídd er hentugur fyrir hvert plastefni og hluta.
Framleiðslublástursmót hefur sjö tengd störf
Hólfið gefur hlutanum ytri lögun sína, en formafritun er aðeins fyrsta verkið. Tólið verður að framkvæma eftirfarandi aðgerðir saman:
- Finndu prestshúsið.Opna mótið verður að taka á móti heitu rörinu án þess að draga, brjóta saman eða vanta klípusvæði.
- Lokaðu og soðið það.Svæði sem klípa af loka söfnuninni og halda utan um tilfært efni við háls, hala, handfang eða önnur flasssvæði.
- Leyfðu innilokuðu lofti að komast út.Loftrásir veita lofti milli stækkandi sviðs og yfirborðs holrúms.
- Flytja hitann.Kælirásir fjarlægja hita með nægu jafnvægi til að losa stöðugan hluta á endurteknum tíma.
- Búðu til viðmót.Hálsinnsetningar, kvörðunarupplýsingar, blásturspinna eða botnblástursaðgerðir verða að passa við lok ílátsins og vélina.
- Losaðu og kláraðu hlutann.Drög, innskot, opnunarhreyfing og losunaraðferð ákvarða hvort hluturinn geti farið hreint úr mótinu.
- Passaðu og lifðu vélina af.Heildarsamsetningin þarf að passa við plötuna, opnunina, þykktina og uppsetningarfyrirkomulagið á meðan hún ber endurteknar klemmu- og hitalotur.
Breyting sem gerð er fyrir eitt starf getur haft áhrif á annað. Dýpri flassvasi getur breytt hitastyrk í kringum suðuna. Slípað holrúm getur endurskapað útlitið á annan hátt á sama tíma og það breytir því hvernig loft sem er innilokað ferðast. Stór innskot á hreyfingu getur leyst undirskurð en eyðir kæli- og opnunarplássi. Farið yfir ákvarðanir á kerfisstigi.
Líffærafræði blástursmóta: skilmálar til að setja á teikninguna
Eftirfarandi hugmyndafræðilega sýn auðkennir viðmótin sem kaupandi ætti að búast við að ræða. Það er ekki verkfæraprentun og inniheldur engar framleiðslustærðir.
Yfirborð holrýmis myndar aðra hlið hlutans. Innskot geta skilgreint háls, handfang eða slitsvæði.
Staðsett við lokunarmörk þar sem prestshúsið er innsiglað.
Gagnstætt holrúm mætir við skilnaðarplanið. Jöfnunar- og festingarstýra endurtekinni lokun.
Útblástursleiðir leiða lokað loft frá völdum holrúmssvæðum.
| Eiginleiki | Virka | Sönnunargögn til að samþykkja |
|---|---|---|
| Yfirborð holrúms | Skilgreinir ytri rúmfræði, áferð, merkingar og staðbundna snertikælingu | Lokahlutalíkan, rýrnunargrunnur, yfirborðsútkall og mikilvægar stærðir |
| Skilnaðarlína | Mörk þar sem móthelmingarnir mætast | Sýnileg staðsetning saums, uppkast, flassaðgangur og áhrif á virkt yfirborð |
| Klípa-/þjöppunarland | Þjappar saman og innsiglar efnasambönd á meðan suðu- og brotlínan er stjórnað | Efnissértæk verkfæri og samþykkt suðu-/snyrtipróf |
| Flash vasi eða léttir | Tekur við efni sem hefur færst út fyrir klemmasvæðið | Brúttó sóknaráætlun, flass rúmfræði og leiftur leið |
| Loftræstir | Slepptu lofti sem er föst fyrir utan stækkandi kirkjugarðinn | Staðsetningarkort, leyfileg vitnamerki og hreinsun |
| Kælirásir | Fjarlægðu hita og stjórnaðu hitadreifingu | Rásarteikning, auðkenning hringrásar, rennslisstefna og gagnsemisviðmót |
| Háls- og blástursviðmót | Myndar eða kvarðar fráganginn og kynnir blásandi lofti | Lokateikning, blásturs-/botnblásturshugmynd og klippihlutfall |
| Uppsetning og röðun | Tengdu mótið við plötuna og varðveittu endurtekanlega lokun | Vélviðmótsteikning, massi, þyngdarpunktur, festingar og lyftipunktar |
Byrjaðu á hlutanum og prófunum hans - ekki almennu holi
Mótgerðarmaðurinn þarf meira en nafnlítra. 5L meðhöndluð jerry dós, 5L kringlótt flaska og tvöfaldur-vegg tæknilegur hluti geta krafist mismunandi skiljunarlína, þvermál sviðs, flassskipulags og fjarlægðarröð.
Kort þar sem prestkirkjan verður að teygja sig
Söfnunin fyllir ekki holrúmið eins og sprautumótuð bræðsla sem flæðir undir háþrýstingi. Það stækkar og teygir sig í átt að holveggnum. Djúpdrættir, breið flöt svæði, skörp horn, hálsmál og rætur handfangs geta krafist meira staðbundins efnis eða annarrar skilnaðarstefnu. Notaðu radíus og rúmfræði sem hægt er að mynda án þess að biðja þunnt svæði að teygja sig lengra en efnið og ferlið getur staðið undir.
Settu gæðastaðsetningar á teikninguna
„Samræmdur veggur“ er ekki mælanleg samþykkisregla. Merktu mikilvægar staðsetningar og tilgreindu prófunaraðferðina. Öxlin, hornið, handfangsrótin, grunnurinn, klípusuðurnar og spjaldið geta haft mismunandi hagnýtar þarfir. Tengdu þessar staðsetningar viðparison-forritunaruppsetningþannig að rúmfræði myglu og efnisdreifing er ekki stillt sjálfstætt.
Gerðu ráð fyrir rýrnun án þess að taka óskylda prósentu að láni
Rýrnun fer eftir plastefnisflokki, veggdreifingu, hitastigi holrýmis, kælitíma og rúmfræði hluta. Notaðu efnisbirgðagögn sem upphafsviðmiðun, notaðu síðan aðferð mótsframleiðandans og staðfestu raunverulegan hluta. Almennt hlutfall afritað úr annarri flösku er ekki ásættanlegt að stærð holrúms.
Skiljalína, pinch-off og flass verða að vera hönnuð saman
Skillínan ákvarðar hvar verkfærahelmingarnir tveir lokast og hvar sýnilegur saumur getur birst. Settu það þar sem moldið getur opnast, hægt er að fanga formiðinn, hlutinn getur losað og snyrtabúnaður getur náð í flassið. Forðastu að setja óstýrðan sauma yfir þéttiflöt, mikilvæga skreytingu eða annað hagnýtt viðmót.
Klípa af er suðumyndandi eiginleiki
Við skottið eða botninn kreista andstæða klemmasvæðin tvo heita kirkjuveggi saman. Smáatriðin verða að hreyfa nóg efni til að mynda suðuna á meðan búið er til stjórnanlega brotlínu til að fjarlægja flass. Rétt land, horn, stand-off og vasi fer eftir plastefni, þykkt parisons, lokunaraðgerð og hluta. Meðhöndlaðu þær sem verkfræðilegar stærðir, ekki staðlaðan blokk sem afritaður er yfir efni.
Útgefnar einkaleyfisrit um útblástursblástursmótun meðhöndla einnig klípusvæðið, flassvasann, hitastig mótsins, lokunarhraða og tímasetningar sem víxlverkandi breytur frekar en eins brún vídd. Þetta styður íhaldssama innkaupareglu: samþykkja klípa smáatriðin með plastefni og prufuaðferð, ekki með útliti einu saman.
Hannaðu flassleiðina áður en þú pantar sjálfvirkni
Þekkja efsta flassið, afturflassið, handfangsflassið og hvers kyns kvörðunarúrgang. Ákveðið hvort fjarlæging eigi sér stað í mótinu, á gatastöð, með klippum eða í gegnum aukabúnað. Flash massi tilheyrir brúttó bræðslueftirspurn, kvörnunargetu og endurslípuáætlun. Verkfærateikningin ætti einnig að sýna hvernig rusl sem er fjarlægt hreinsar mygluna og úttaksbrautina.
Kæling og loftræsting ákvarðar hvort holrúmið geti unnið á framleiðsluhraða
Kæling stjórnar hvenær hluturinn er nógu stöðugur til að fara úr moldinni; loftræsting stjórnar því hvort stækkandi parison geti náð yfirborði holrúmsins. Bæði eru dreifð vandamál. Eitt hægt, heitt eða loftfangað svæði getur stillt hringrásina og útlitið fyrir allan hlutann.
Skiptu kælirásum eftir hitaálagi og stjórnunarþörf
Þung horn, klípa svæði, hálsinnlegg og djúpir þættir gætu ekki losað hita á sama hraða og þunnur beinn veggur. Nokkrar auðgreinanlegar hringrásir gera það mögulegt að greina og koma jafnvægi á þessi svæði. Skráðu inntak, úttak og stefnu hverrar hringrásar. Ekki tengja mót við plöntuvatn byggt eingöngu á þvermál slöngunnar; sannreyna þarf flæði, þrýsting, hitastig, vatnsgæði og þrýstingsfall fyrir endanlegt verkfæri.
Útgefin endanlegur þáttur rannsókn á þrýstiblástursmótuðu kælingu skoðaði moldefni, innri hitaflutning, hlutaþykkt og upphafshitastig sem breytur sem hafa áhrif á hitastigið og opnunartíma moldsins. Sú rannsókn gefur ekki loforð um lotutíma fyrir Kinggle verkefni, en það styrkir hvers vegna tilvitnun í mold verður að skilgreina bæði varmahönnun og ferlisforsendur.
Finndu loftop þar sem loft getur festst
Þegar forstofninn stækkar verður loft eftir á milli ytra yfirborðs þess og holrúmsins. Án leiðar út getur það loft seinkað snertingu og stuðlað að ófullkominni áferð, dráttarlínum eða illa mynduðum smáatriðum. TheSérsniðin-Pak extrusion blása mótun hönnunarleiðbeiningarlýsir skilunarlínuloftun og holrúmsloftum nálægt innskotum eða djúpum hlutum. Nákvæm loftopstærð og heimild til vitnismerkis fer enn eftir hlutanum og efninu.
Hreinsunarhæfni er hluti af loftræstihönnuninni
Loftop geta tapað virkni þegar leifar, ryk eða niðurbrotið efni safnast fyrir. Mótteikning og viðhaldsskrá ætti að sýna hvar loftop eru staðsett, hvernig þau tengjast andrúmslofti og hvernig þau eru skoðuð án þess að skemma holrúmið. Fylgstu með breytingum á yfirborði eða fyllingu eftir staðsetningu áður en blástursþrýstingur er aukinn til að vega upp á móti stíflaðri leið.
Háglansvinna er sérstakt hitauppstreymi
Köldari verkfæri geta stuðlað að hitafjarlægingu en yfirborðsafritun getur krafist annarrar hitastigsstefnu í holrúmi. Ritrýnd rannsókn 2023 sýndi fram á blástursmótun með breytilegu hitastigi á einni ABS bifreiða-skemmuhylki með stýrðri upphitun og vatnskælingu. Það er sönnun fyrir sérhæfðri nálgun, ekki sönnun þess að hver flaska ætti að nota variotherm verkfæri. Tilgreindu útlitskröfur snemma svo hægt sé að hanna mótið og hringrásina saman.
Hálsfrágangur, blástursaðferð og deflashing eru eitt viðmót
Lokakerfið setur hagnýtar stærðir efst á flösku. Látið lokið eða lokunarteikningu, þéttingaryfirborði, þræði eða smelluupplýsingum, fiktaeiginleika og leyfilegt klippingarástand fylgja með. Ákveðið hvort áferðin sé mynduð, kvarðuð, rembuð eða skorin í síðari aðgerð. Ekki vitna í „venjulegan háls“ án stýrðrar endurskoðunar á teikningum.
Passaðu tólið við blástursfyrirkomulagið
Toppblástur, botnblástur og nálarfyrirkomulag setja loft og vélbúnað á annan hátt. Bláspinninn getur einnig tekið þátt í hálskvörðun eða flassmeðferð. Staðfestu högg, miðju, kælingu, þéttingu og árekstrarheimildir með völdum Kinggle vél frekar en að láta mótaframleiðandann álykta um þær út frá flöskunni einum saman.
Athugaðu niðurstreymismæla miðað við sama viðmið
Háls getur litið út fyrir að vera hreinn en samt mistekst að setja hettu á eða innsigla. Samþykkja hvaða vísbendingar og mælingar eru notaðar við mótaprófun, lekaprófun og hæfi áfyllingarlínu. Geymdu auðkenni mælikvarða og kvörðunarstöðu í staðfestingarskránni. Ef sjálfvirkur klippari skiptir um háls eftir mótun skaltu skoða fullbúið ástand frekar en aðeins sýnishornið eins og það er mótað.
Upprunalegur samanburður: Kinggle vélatilvísanir fyrir skimun sem passa við mold
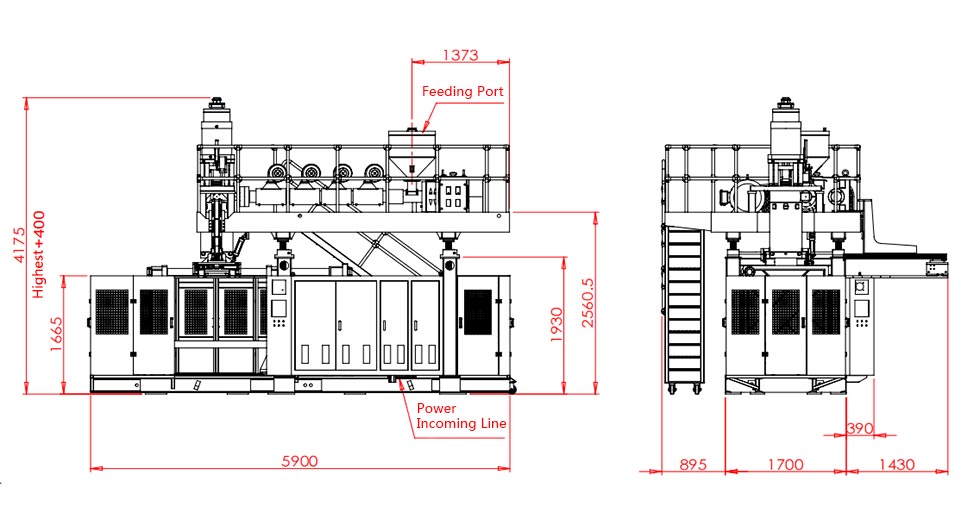
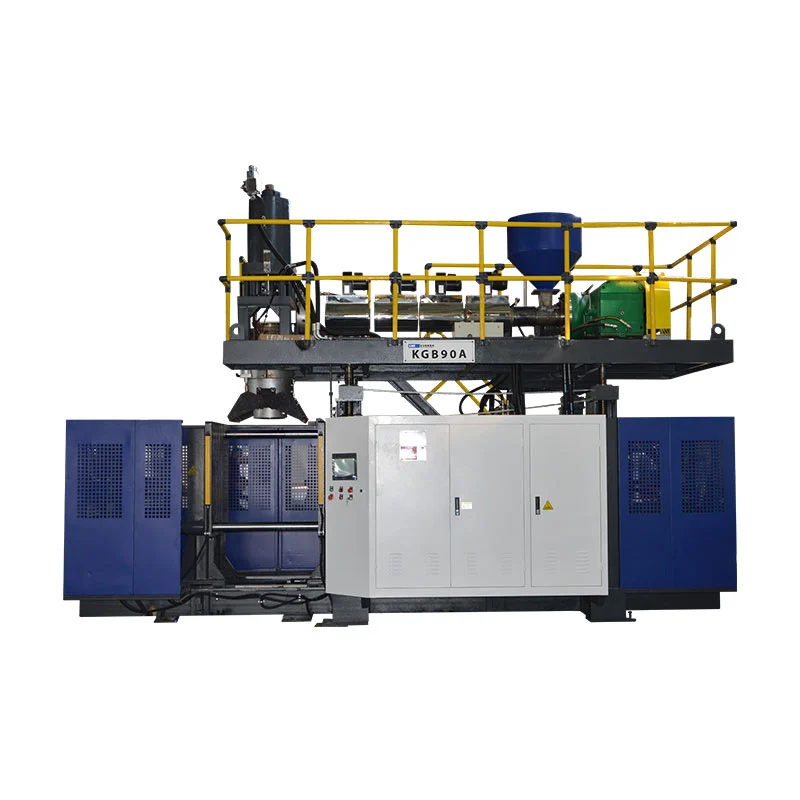
Taflan hér að neðan dregur út myglutengda reiti úr fimm núverandi Kinggle vörusíðum. Það spannar samfelldar vélar og rafsöfnunarvélar svo kaupendur geti séð hvers vegna nafngámageta getur ekki komið í stað verkfæraviðmótsteikningar.
| Útgefið líkan | Vélaflokkur | Hámarks tilvísun í gáma | Stærð mótsplötu (B×H) | Birt hámarksformstærð (B×H) | Mótþykktarsvið | Klemkraftur |
|---|---|---|---|---|---|---|
| KGB2L | Samfelld, ein stöð | 2 L | 380 × 430 mm | 360 × 380 mm | 160–300 mm | 40 kN |
| KGB5L | Samfelld, ein stöð | 5 L | 368 × 450 mm | 410 × 450 mm | 200–310 mm | 65 kN |
| KGB15L | Samfelld, ein stöð | 15 L | 500 × 550 mm | 580 × 500 mm | 300–380 mm | 165 kN |
| KGB80A | Rafgeymir, fast mót | 30 L | 750 × 860 mm | 520 × 860 mm | 360–420 mm | 215 kN |
| KGB90A | Rafgeymir, fast mót | 60 l | 960 × 980 mm | 700 × 980 mm | 460–550 mm | 280 kN |
Þrjár niðurstöður sem skipta máli áður en mygla losnar
Í fyrsta lagi skilgreina lítrar ekki stefnu myglunnar.15L samfellda tilvísunin gefur út breiðari en styttri hámarksmótaröð en 30L rafgeymaviðmiðunin. Arkitektúr og lögun hluta skipta máli samhliða rúmmáli.
Í öðru lagi hefur moldþykkt sitt eigið svið.Holrúm getur passað upptaldar andlitsmál og samt fallið utan leyfilegrar þykktar eða opnunarfyrirkomulags. Bakplötur, innlegg og kælitengingar bæta við samsetninguna.
Í þriðja lagi tilheyrir klemmukraftur vörunni og ferlinu.Vélsíðugildi er tiltækt gildi, ekki sönnun þess að mót inni í umslaginu henti. Áætlað flatarmál, blástursskilyrði, eftirspurn eftir klípu og myglusmíði krefjast verkfræðilegrar endurskoðunar.


Mótefni, innlegg og yfirborðsfrágangur ætti að fylgja framleiðsluskyldu
Verkfæraefni hefur áhrif á hitaflutning, vinnsluhæfni, viðgerðir, slit og kostnað. Framleiðslumagn eitt og sér er ekki nóg til að velja það. Taktu tillit til plastefnis, yfirborðslýsingu, klípunarskyldu, slípiefni eða ætandi aðstæður, hreyfieiginleika, viðhaldsgetu og viðurkennda viðgerðarstefnu.
Grunnmótefni
Biðjið um nákvæma málmblöndu eða einkunn, hitameðhöndlun þar sem við á, framleiðsluaðferð í holrúmi og grunnhönnun fyrir hitauppstreymi. „Álmót“ eða „stálmót“ er of breitt til samanburðar.
Hægt að skipta um innlegg
Háls-, klípa-, slit-, þráðar- eða ventinnsetningar geta staðfært viðhald og leyft annað efni á krefjandi eiginleika. Skrá inn auðkenni og varaumfang.
Áferð og leturgröftur
Tilgreindu listaverkaskrár, stefnumörkun, samþykki fyrir dýpt/útliti, víxlverkun á loftræstingu og endurskoðunarstýringu. Staðfestu hvernig ferlið mun endurskapa umbeðið yfirborð.
Vörn og geymsla
Skilgreindu hreinsun, viðurkennda tæringarvörn, vatnsrennsli, flutningslása, lyftipunkta og geymsluaðstæður. Varðveittu vatnaleiðir og klíptu yfirborð meðan á stöðvun stendur.
Efnistilmæli verkfæraframleiðandans ættu að tilgreina forsendur hans og útilokanir. Þegar tvær tilvitnanir eru bornar saman, athugaðu hvort báðar innihalda sama innleggsefni, kæliumfang, leturgröftur, yfirborðsáferð, slöngur, festingar, lyftibúnað, prufuvinnu og varahluti.
Verksmiðjupróf: sannaðu að moldið sé endurtekið ferli
Fyrsta viðunandi flaska sannar að kerfið getur myndað hlutann einu sinni. Framleiðsluviðurkenning krefst stöðugrar keyrslu með rekjanlegum skilyrðum. Eftirfarandi verkflæði er mælt með sönnunargögnum, ekki fullyrðing um að hvert Kinggle verkefni noti nú þegar sömu samskiptareglur.
- Staðfestu auðkenni.Skráðu vél, mót, innlegg, verkfæri, efnisflokkun/lotu, lit eða endurmalað ástand og endurskoðun uppskrifta.
- Stöðug skilyrði.Skráðu raunverulegt hitastig, framboð/endurkomu kælivatns, blástursskilyrði og hringrásarstig eftir að ferlið nær samþykktu ástandi.
- Skoðaðu tólið.Athugaðu lokun aðskilnaðarlínunnar, uppröðun, vatns- og loftleka, ástand loftræstanna, klípandi yfirborð og örugga hreyfingu.
- Sýnishorn eftir stöðu.Haltu auðkenni holrúms, úttaks og stöðvar með vigtun, veggmælingu, klippingu og virkniprófun.
- Mældu fullbúið ástand.Láttu áhrifin af reaming, gata, deflasing eða öðrum frágangsskrefum fylgja með.
- Skráðu allt tap.Skrá höfnun, stöðvun, viðvörun, handvirkar leiðréttingar og truflanir í niðurstreymi á umsömdum glugga.
- Vistaðu grunnlínuna.Samþykkja endurskoðun teikninga, uppskrift, ljósmyndir, mælingar, mæla og opna leiðréttingaraðgerðir saman.
Greindu mynstur áður en þú breytir uppskriftinni
| Athugað mynstur | Verkfæri eða vinnslusvæði til að skoða | Sönnunargögn til að safna |
|---|---|---|
| Veik eða ósamkvæm skottsuðu | Parison staða, klípa smáatriði, lokun myglu, staðbundið hitastig, flassléttir og blikkar | Stöðumerkt suðusýni, heildarmassi, nálæg röð og virknipróf |
| Léleg áferð eða ófullnægjandi smáatriði | Loftop, staðsetning innilokaðs lofts, ástand holrúms, snertingu við forstofu og hitastig | Gallakort, skoðun á loftræstum, raunveruleg vinnsluaðstæður og holamyndir |
| Skeiðing eftir útkast | Veggdreifing, kælijafnvægi, tímasetning útkasts, meðhöndlun og eftirkælingu | Hitastig/rennsli eftir hringrás, tímasettar víddarathuganir og veggkort |
| Blikk á annarri hliðinni | Jöfnun, samhliða samsvörun plötunnar, skilyfirborð, uppsetning móts og miðjumiðju | Staðsetningarsaga, lokunarskoðun og endurtaka hluta fyrir/eftir leiðréttingu |
| Hægur eða breytilegur hringrás | Takmörkun kælirásar, heit svæði, þykkt hluta, loftræsting og seinkun á eftir | Tímar tímabils, framboðs/skilaskilyrða og stöðvunarskrá |
Notaðu Kinggle'sHMI sönnunarvinnuflæðiþegar viðvörun eða röð breytingar fylgja myglusveppum. Komdu með samþykkta skoðunarstaði inn ífyrirbyggjandi viðhaldsáætluní stað þess að bíða eftir að hluti gæðin fari að reka.
Gátlisti fyrir beiðni um blástursmót og hönnunarskoðun
- Stýrð 2D/3D hlutaskrá, endurskoðun, getu, hámarksstærðir og ætlað innihald.
- Teikning fyrir lokun og hálsmál, sýnishorn af loki, þéttingarpunktur og ástand klippingar.
- Nákvæm plastefni, litur/aukefni, endurmala/PCR áætlun og upplýsingar um efnisbirgðir.
- Lokuð þyngd, áætlað heildarmagn og leifturleið.
- Mikilvægar staðsetningar á veggjum og víddum með prófunaraðferðum og viðurkenningarmörkum.
- Leka, fall, topphleðsla, tog, umhverfispróf eða önnur verkefnissértæk virknipróf.
- Vélarlíkan, stöð og holafjöldi, úttaksáætlun deyfhöfuðs og fjarlægð frá miðju.
- Platan/festingarviðmót, mótumslag, þykkt, opnun, klemma og fyrirkomulag blásturspinna.
- Skillína, klípa af, flassvasi, hálsinnlegg, loftop, kælirásir og yfirborðsáferð.
- Viðmót fyrir brotthvarf, klippingu, lekaprófun, flutning og rusl meðhöndlun.
- Verkfæraefni, innskotsstig, hörku/meðhöndlun þar sem við á, varahlutir og viðgerðaraðferð.
- Prófunarefnismagn, keyrslutími, sýnishorn, mælar, gagnaskráning og ábyrgð á viðtöku.
- Almennt fyrirkomulag, lyftipunktar, myglumassa/þyngdarmiðja og samþykkt breytingaferli.
- Gildissvið: mót, mótunarverkfæri, festingar, slöngur, teikningar, þjálfun, pökkun og hlutir frá kaupanda.
Fyrir verksmiðjuþjónustu, tengdu lokamótarásina og blástursfyrirkomulagið við Kinggle'snotkunar- og skipulagsleiðbeiningar. Fyrir vélaflokk og framleiðsluröð, notaðusamfelld extrusion blása mótun leiðarvísirog staðfesta hvort þörf sé á rafsöfnunarpalli fyrir lokahlutann.
Algengar spurningar
Hver er munurinn á blástursmóti og blástursmótunarhaus?
Deyjahöfuðið myndar bráðnu formi fyrir mótun. Blásmótið lokar í kringum þá tegund, innsiglar það, tekur við blásturslofti, kælir hlutinn og skilgreinir ytri lögun hans. Þau eru aðskilin en samtengd verkfærakerfi.
Hvaða upplýsingar þarf til að hanna útblástursmót?
Gefðu upp stýrða hluta og lokunarteikningar, plastefni, fullunna og heildarþyngd, mikilvæga veggi og mál, virkniprófanir, úttaksmarkmið, vélaviðmót, holrýmisáætlun, snyrtaaðferð og verksmiðjubúnað.
Af hverju er klípahönnun mikilvæg í blástursmótun?
Klípið þjappar saman og innsiglar heitt parison efni og hjálpar til við að skilgreina hvar flassið skilur að. Rúmfræði þess hefur samskipti við efni, þykkt söfnunarefnisins, lokun myglu, hitastig, flassléttir og afflassingu, svo það verður að staðfesta á raunverulegu verkefninu.
Af hverju þarf útblástursmót fyrir loftræstingar?
Loft getur festst á milli stækkandi forstofunnar og holrúmsins. Loftop gefa því flóttaleið þannig að forstofninn geti haft samband við yfirborð moldsins og endurskapað fyrirhugaða lögun og smáatriði.
Hvernig hafa kælirásir áhrif á hringrásartíma blástursmótunar?
Kælirásir fjarlægja hita þar til hægt er að losa hlutann án óviðunandi aflögunar. Hægasta heita svæðið getur takmarkað hringrásina, þannig að hringrásarskipan, flæði, hitastig, moldefni og veggdreifing verður að meta saman.
Getur núverandi blástursmót passa í aðra vél?
Hugsanlega, en ekki gera ráð fyrir því. Athugaðu breidd móts, hæð, þykkt, massa, uppsetningu, opnun, klemmu, stöðu blásturspinna, tól, úttaksbraut, stillingu deyfahausa og stýringar á móti móttökuvélinni.
Ætti ég að velja blástursmót úr áli eða stáli?
Valið fer eftir hitauppstreymi, framleiðsluskyldu, plastefni, yfirborðs- og slitkröfum, innsetningarstefnu, viðgerðargetu, afgreiðslutíma og kostnaði. Biddu um nákvæma einkunn og hönnunarforsendur frekar en að velja úr málmheitinu einu.