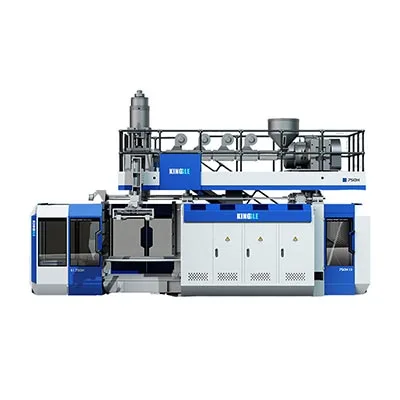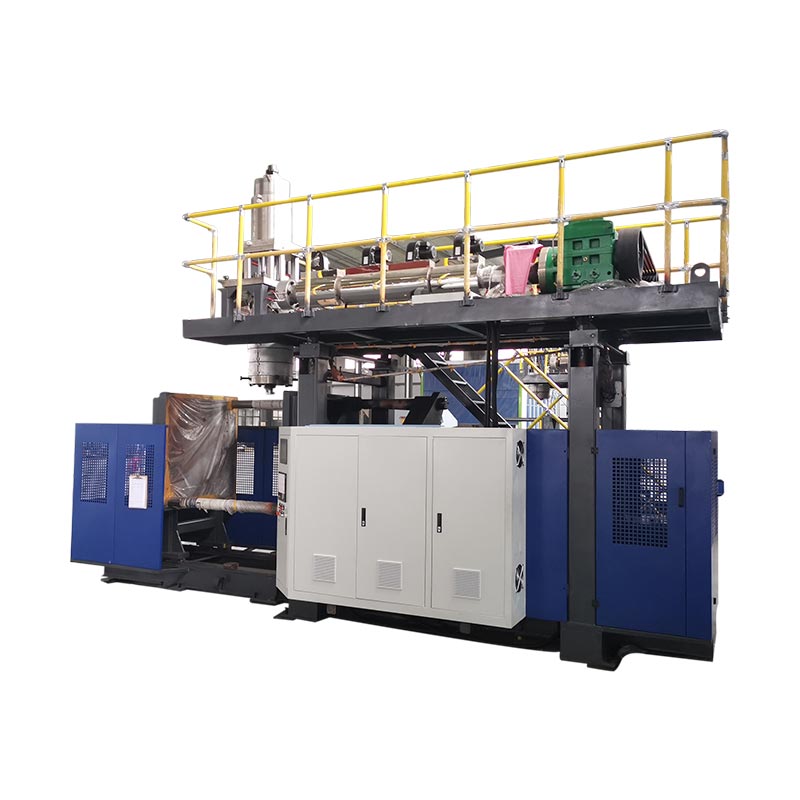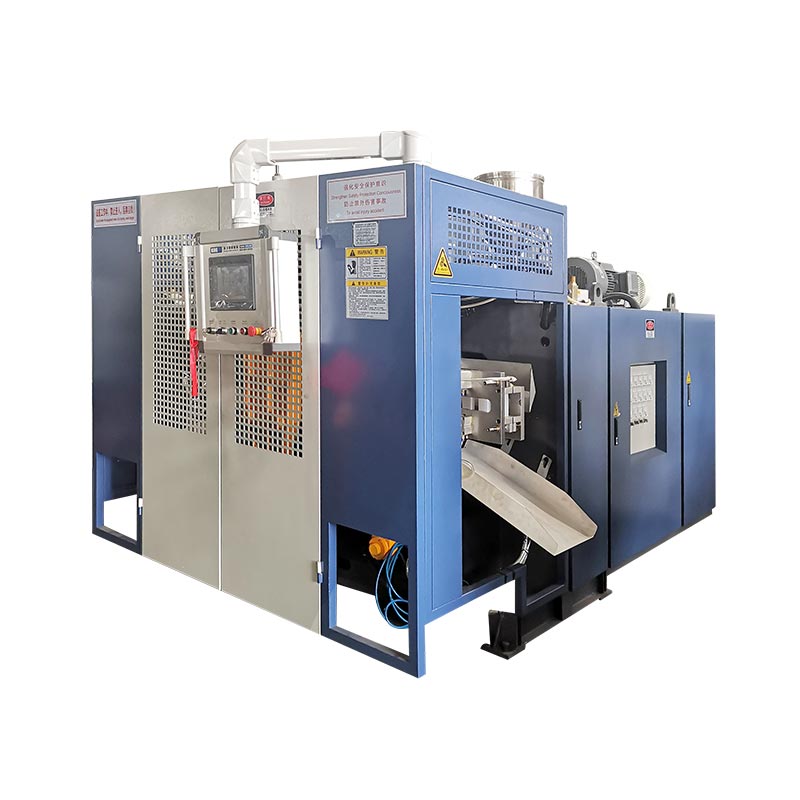
Fyrirbyggjandi viðhald vinnur þegar verksmiðjan sameinar skoðanir, mælingar, þrif, smurningu, kvörðun, fyrirhuguð skipti og skýrar bilanaskrár. Gátlisti ætti að sýna breytingar snemma, ekki einfaldlega safna undirskriftum.

Öryggi kemur á undan gátlistanum
Blásmótunarvél getur innihaldið rafmagns-, vökva-, pneumatic-, hitauppstreymi, þyngdarafl og vélræna orku eftir að framleiðslu stöðvast. Geymdur þrýstingur, upphækkuð vélbúnaður, heitt deygjuhaus eða spennt hitararás getur haldist hættulegur jafnvel þegar HMI sýnir „handvirkt“ eða „stopp“.
Aldrei meðhöndla þessa grein sem staðgengil fyrir vélarhandbókina, rafmagnsteikningu, vökvauppdrátt, staðbundnar reglur, áhættumat eða þjálfað viðhaldsmat.
Stilltu tíðni frá áhættu, vinnuferli og sönnunargögnum
„Daglega, vikulega, mánaðarlega og ársfjórðungslega“ er gagnleg leið til að skipuleggja vinnu, en það er ekki alþjónustutímabil. Vél sem keyrir slípiefni allan sólarhringinn þarf aðra athygli en að keyra hreint HDPE á einni vakt.
Byrjaðu á meðfylgjandi viðhaldshandbók. Stilltu síðan notkunartíma, plastefni og aukefni, ryk og hitastig í umhverfinu, olíugreiningu, síuvísa, vatnsgæði, lekasögu, viðvörunartíðni, þróun hlutagæða og fyrri skoðanir. Kinggle er straumursíða eftir sölulýsir ársfjórðungslega viðhaldsáætlun; samt ætti að samþykkja nákvæmlega vinnupakkann fyrir uppsettu vélina.
| Skipulagslag | Tilgangur | Dæmigerð sönnunargögn |
|---|---|---|
| Hver vakt / venjubundin athugun | Finndu sýnilegar eða heyranlegar breytingar áður en framleiðslan hefur áhrif | Lekaathugun, hitastig, þrýstingur, hljóð, hlífar, viðvaranir, þróun hluta |
| Stutt skipulögð bil | Hreinsaðu, skoðaðu og smyrðu aðgengilega staði | Síuvísar, vatnsrásir, festingar, slöngur, snúrur, smurskrár |
| Skilyrðistengd vinna | Bregðast við mældri versnun | Olíugreining, hitastigsþróun, þrýstingstap, endurtekningarhæfni, titringur eða núverandi þróun |
| Fyrirhuguð lokun | Aðgangur að íhlutum sem ekki er hægt að skoða á öruggan hátt meðan á framleiðslu stendur | Verkfæri, hitakerfi, skápur, lokar, strokka, röðun, slithlutir |
| Staðfesting eftir viðgerð | Sannaðu að viðgerðin endurheimti virka án þess að búa til aðra bilun | Handvirkar athuganir, viðvaranir, þurrkunarferill, vörukeyrsla og mæld staðfestingarniðurstaða |
Venjulegur skoðunarlisti fyrir blástursmótunarvél
Öryggi og ástand véla
- Athugaðu hlífar, hurðir, læsingar, neyðarstöðvun og viðvörunarbúnað í samræmi við samþykkta prófunaraðferð.
- Leitaðu að lausum hlutum, skemmdum þrepum, læstum aðgangi, óvarnum snúrum, slitnum slöngum og snertingu við hreyfanlega eða heita hluta.
- Athugaðu viðvörunarferilinn áður en þú hreinsar skilaboð. Skráðu endurteknar viðvaranir og hringrásarskref þar sem þær eiga sér stað.
Vökvakerfi
- Skoðaðu olíuhæð, hitastig, lit, lykt, leka og ástand síu án þess að opna þrýstingskerfi.
- Leitaðu að sliti á slöngum, skemmdum festingum, leka í strokka og óreglulegum hreyfingum.
- Berðu saman þrýsting, hitastig og hringrásarhegðun við viðurkennda grunnlínu.
- Haltu olíunni hreinni þegar þú fyllir á eða skiptir um íhluti. Notaðu tilgreinda olíu og síunaraðferð.
Pneumatic og blásturskerfi
- Staðfestu þrýsting á vélinni undir framleiðsluþörf, ekki aðeins við þjöppuna.
- Tæmdu og skoðaðu loftmeðferðarbúnað samkvæmt skjölum hans.
- Hlustaðu á leka og athugaðu slöngur, ventla, strokka og hreyfingu blásturspinna.
- Rannsakaðu þrýstingsfall áður en bætt er upp með lengri blásturstíma.
Kælivatnsrásir
- Skráðu framboðs- og afturhitastig og þrýsting við stöðuga framleiðslu.
- Skoðaðu slöngur, dreifikerfi, flæðisvísa, síur, mótatengingar og olíukælirinn.
- Athugaðu hvort það sé kvarð, tæringu, mengun, þéttingu og stíflaða hringrás.
- Berðu kælingu hluta og olíuhita saman við venjulega grunnlínu.
Extruder, hitari og deyjahaus
- Berðu saman gildi hitastigs við raungildi og framleiðslustöðu.
- Skoðaðu hitabönd, raflögn hitaeininga, viftuvirkni og sýnilegt einangrunarástand þegar öruggt er aðgengilegt.
- Fylgstu með óstöðugri útpressun, mengun, óvenjulegu mótorálagi, efnisleka eða breyttri hegðun parisons.
- Fylgdu samþykktri lokunar- og hreinsunaraðferð; ekki slá á nákvæmnisverkfæri eða setja inn ósamþykkt verkfæri.
Klemmu-, mold- og parison verkfæri
- Skoðaðu plötur, bindistangir eða klemmubúnað, mótfestingar, pinna, hlaup og smurpunkta.
- Athugaðu mótunarleiðréttingu, klípandi ástand, loftop, kælitengingar og flassmynstur.
- Fylgstu með miðjumiðju og endurtekningarhæfni veggþykktar. NotaðuLeiðbeiningar um sóknarstjórnað aðgreina prófílvandamál frá vélrænum orsökum.
Rafmagns- og stjórnkerfi
- Haltu skápum lokuðum, hreinum og kældum eins og tilgreint er. Skoðaðu aðeins samkvæmt nauðsynlegum rafmagnsöryggisaðferðum.
- Skoðaðu viðvörun fyrir drif og PLC, ástand viftu eða síu, vísbendingar um laus tæki og óeðlilegan hita eða lykt.
- Athugaðu uppsetningu skynjara, skotmörk, tengi og snúruleið.
- Taktu öryggisafrit af samþykktum uppskriftum og stjórnandaskrám eftir skjalfestar breytingar.

Notaðu fyrirhugaðar lokanir fyrir vinnu sem framleiðsluathuganir geta ekki náð yfir
Fyrirhuguð stöðvun er tíminn til að skoða varin svæði, sannreyna festingar, þrífa varmaskipti, skoða síur, athuga rafmagnstengingar samkvæmt réttri aðferð, þjónusta smurstaði, meta slit á verkfærum, sannreyna kvörðun skynjara og skipta út hlutum miðað við ástand eða viðurkennd bil.
Hópvinna eftir aðgengi og orkuástandi. Ef mörg verkefni þurfa að fjarlægja sama hlífina eða pallinn, samræmdu þau undir einum stýrðum vinnupakka. Skráðu alla fjarlæga hluta, bráðabirgðastökkva, aftengðan skynjara og breytta breytu svo endurgerð sé lokið.
Eftir vinnu skaltu skoða svæðið, endurheimta hlífar, gera grein fyrir verkfærum, staðfesta fjarlægingu einangrunarbúnaðar samkvæmt málsmeðferð og láta viðkomandi starfsfólk vita. Byrjaðu með stýrðri handvirkri athugun. Fylgstu síðan með þurrkunarlotu ef við á, fylgt eftir með eftirliti með vörukeyrslu.
Verksmiðjuyfirlitið: met gildi sem sýna breytingar
„Aktað—Í lagi“ hefur takmarkað greiningargildi. Gagnlegar skrár innihalda númer, athugun, staðsetningu eða skýra viðmiðun fyrir staðist/fall. Sem dæmi má nefna olíuhita við stöðuga framleiðslu, hitastig vatnsveitu og endurkomu, loftþrýsting við inntak vélar við blástur, endurteknar viðvörunartalningu, þyngd hluta, hringrásartíma, lágmarksveggstað og stöðu síuvísis.
Tengdu viðhalds- og gæðaskrár. Hæg hækkun olíuhita getur birst samhliða lengri lotutíma. Dreifi í miðju getur birst við hlið einhliða veggþykktarbreytingar. Endurteknar hitaviðvörun geta birst áður en hitakerfi bilar algjörlega. TheHMI og viðvörunarleiðbeiningarútskýrir hvernig á að varðveita fyrstu gagnlegu vísbendinguna.
Búðu til varahlutaáætlunina frá áhættu í miðbæ
Flokkaðu íhluti eftir bilunarafleiðingum, skiptitíma, afgreiðslutíma birgja, geymsluþol, geymslukröfum og hvort skipti þurfi verkfræðilegt samþykki. Ódýr skynjari getur stöðvað línu; stór hluti getur verið dýr en fyrirsjáanlegur og nothæfur.
Geymdu raðnúmer vélarinnar, teikningar, öryggisafrit stjórnanda og nákvæma auðkenningu hluta með varaskránni. Geymið innsigli, rafeindatækni, hitara, skynjara, síur og smurefni við viðeigandi aðstæður. Ekki gera ráð fyrir að útlitslíkur loki, drif eða skynjari hafi sömu virkni, einkunn eða uppsetningu.
Þegar óskað er eftir aðstoð, sendu auðkenni vélarinnar, hlutamerki, viðvörunarsögu, myndir, mælingar og atburðaröðina. Notaðu Kinggle'ssambandsformfyrir vélsértæka aðstoð.
Algengar spurningar
Hversu oft ætti að viðhalda blástursmótunarvél?
Notaðu vélarhandbókina sem grunnlínu, stilltu síðan áætlunina fyrir vinnutíma, efni, umhverfi, olíu og vatnsástand, viðvörunarsögu, mælt slit og framleiðsluáhættu.
Hvað ættu rekstraraðilar að athuga hverja vakt?
Rekstraraðilar ættu að fylgja viðurkenndum gátlista fyrir hlífar, leka, hitastig, þrýsting, kælingu, smurstöðu, óvenjulegt hljóð eða hreyfingar, viðvaranir og þróun vörugæða.
Er hægt að framkvæma viðhald þegar HMI er í stöðvunarstillingu?
Stöðvunarstilling einn og sér er ekki orkueinangrun. Notaðu vélsértæka orkustýringaraðferð verksmiðjunnar áður en þú heldur við eða fer inn á hættusvæði.
Hvaða viðhaldsskrár eru gagnlegust?
Auðkenni vélarinnar, vinnutímar, mældur hitastig og þrýstingur, viðvörunarferill, ástand sem mælst hefur, gæðaþróun, vinna sem hefur verið unnin, skipt um hlutar og sannprófun eftir viðgerð eru gagnlegar skrár.
Af hverju koma sömu viðvörun aftur eftir endurstillingu?
Endurstilling hreinsar skilaboðin en lagar ekki orsökina. Skráðu fyrstu viðvörunina, hringrásarskrefið og viðeigandi inntak, skoðaðu síðan viðkomandi ferli, skynjara, stýribúnað, tól eða röð ástand.