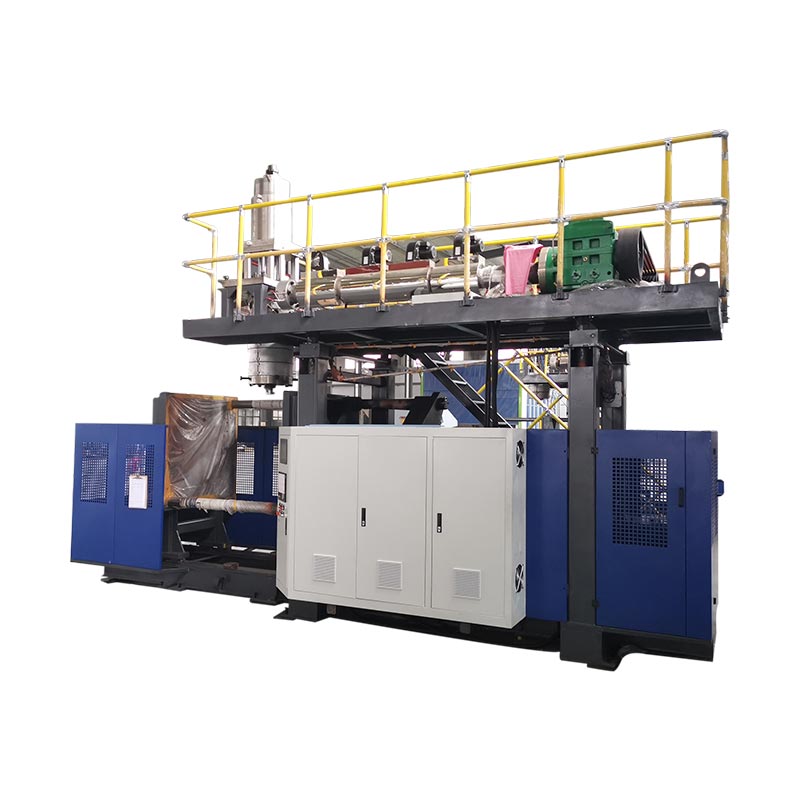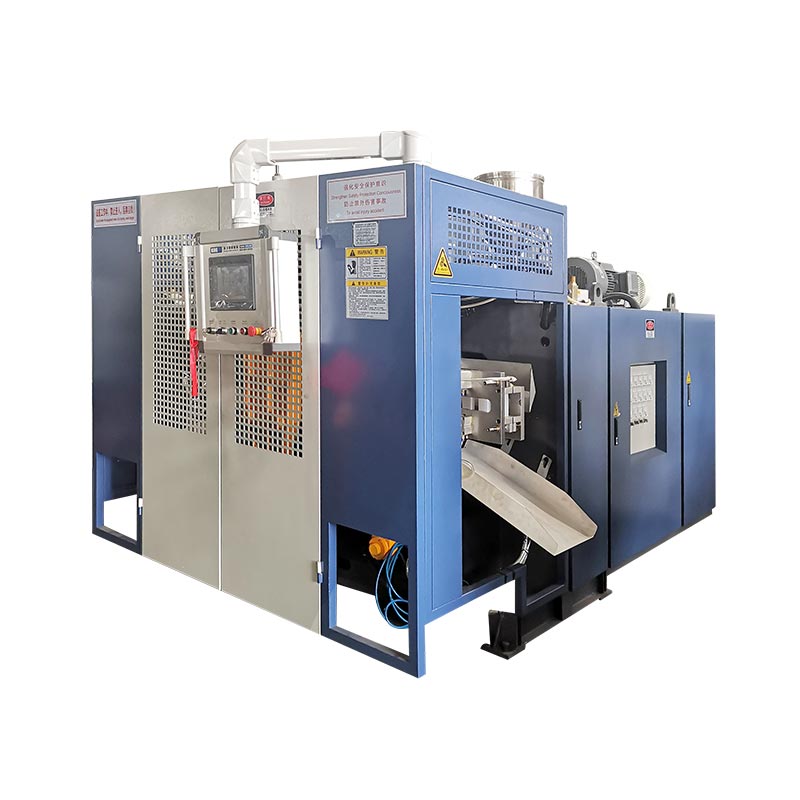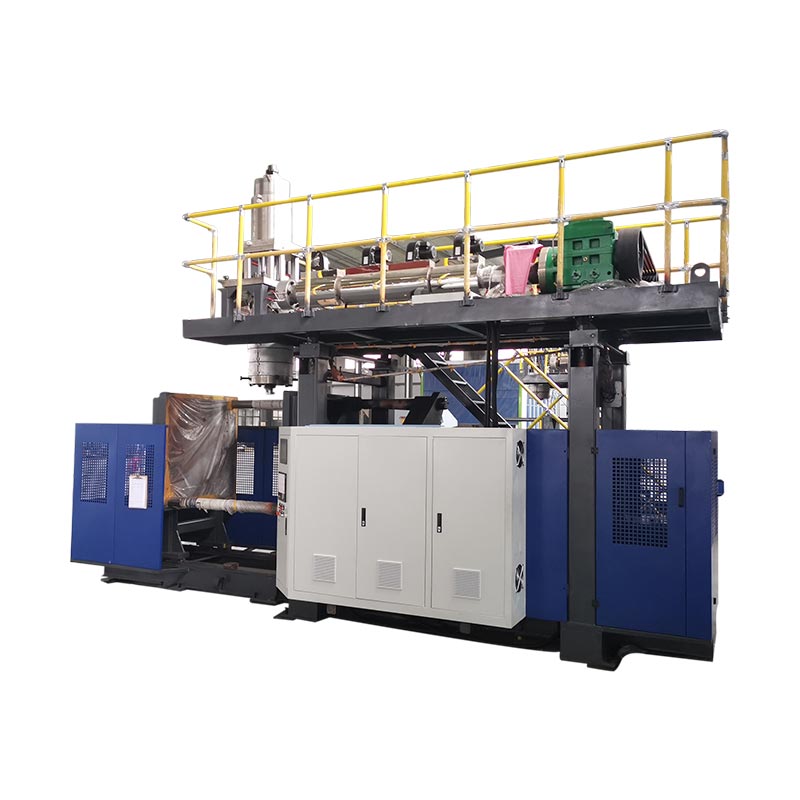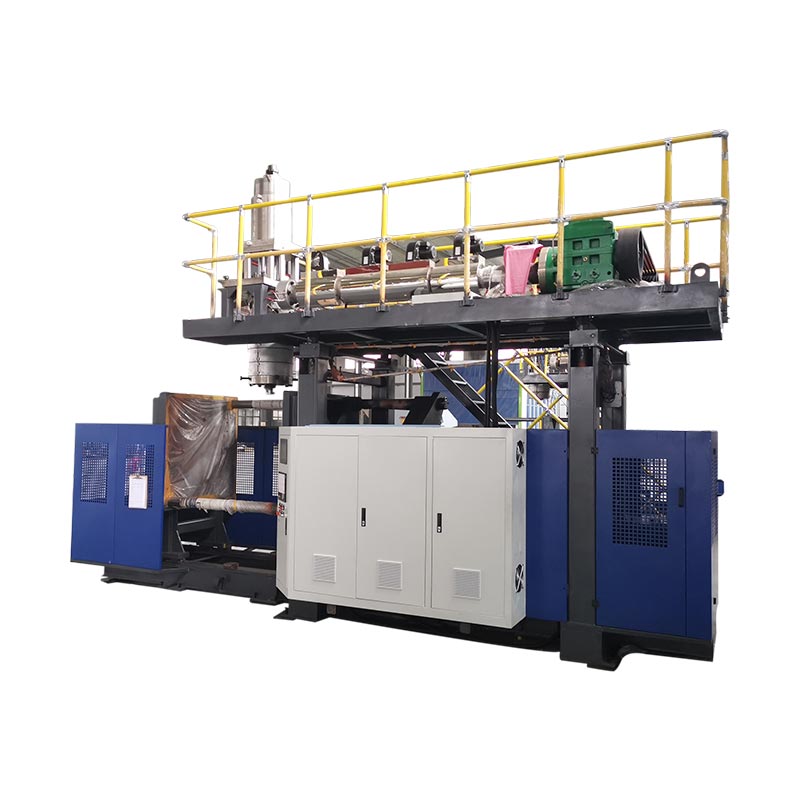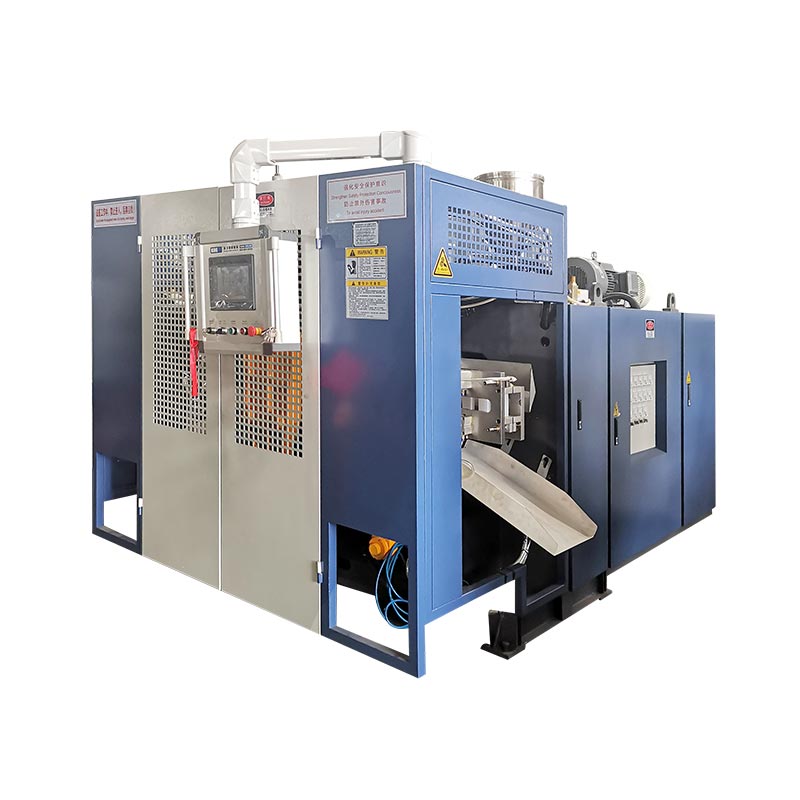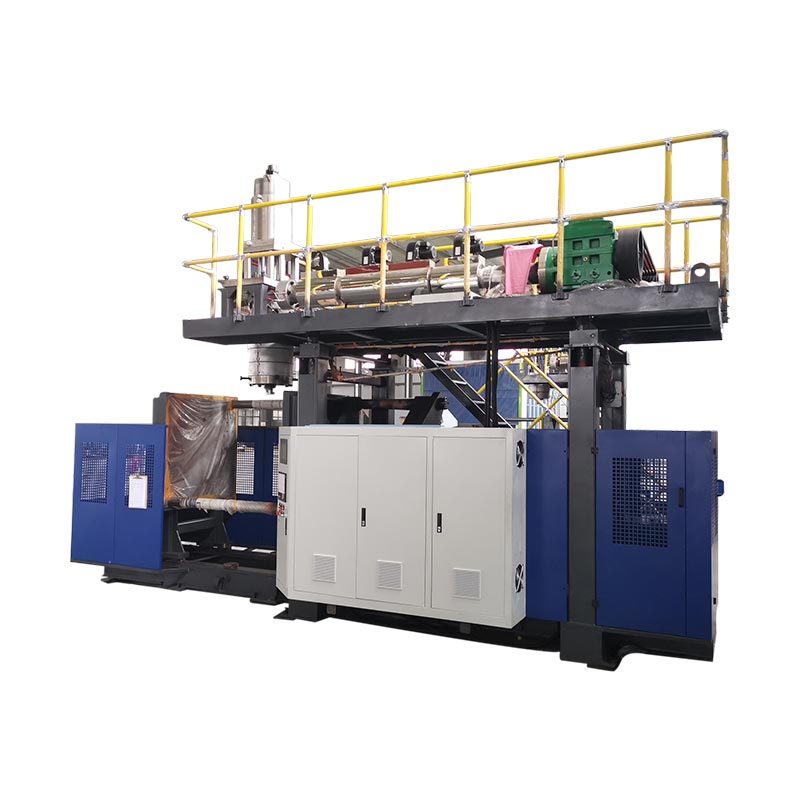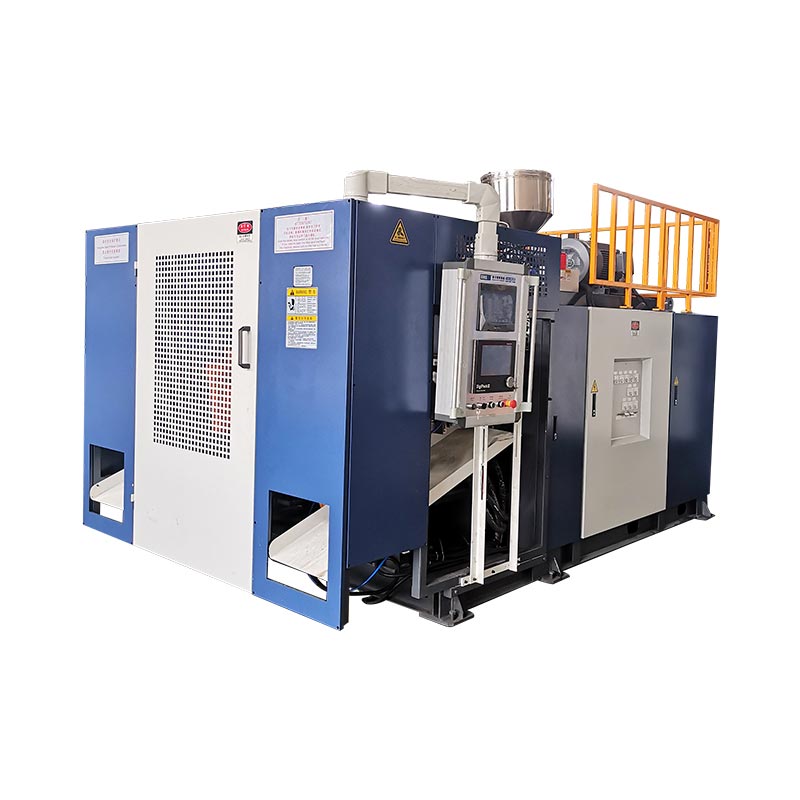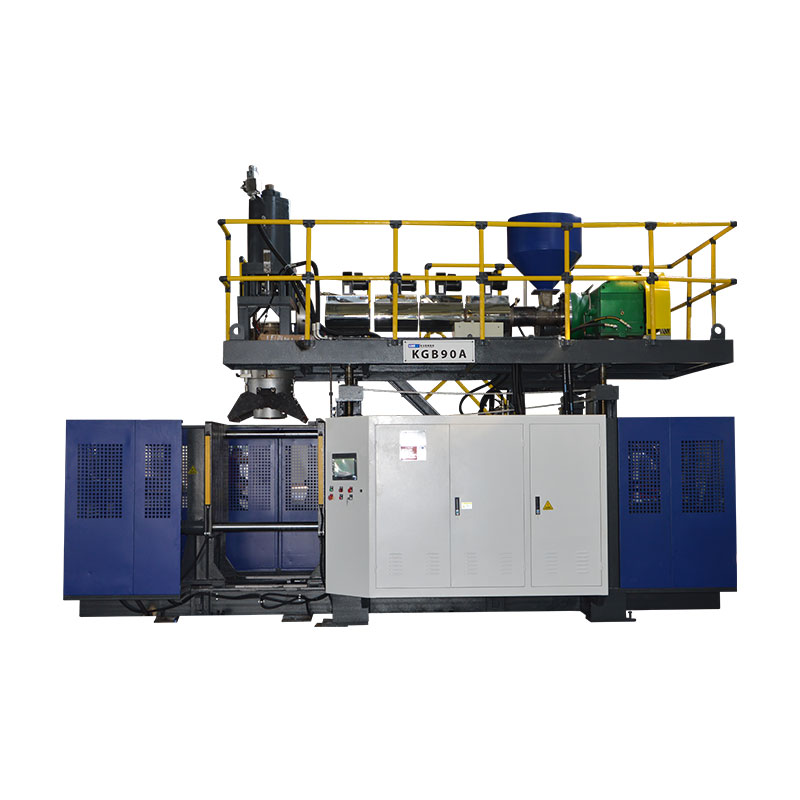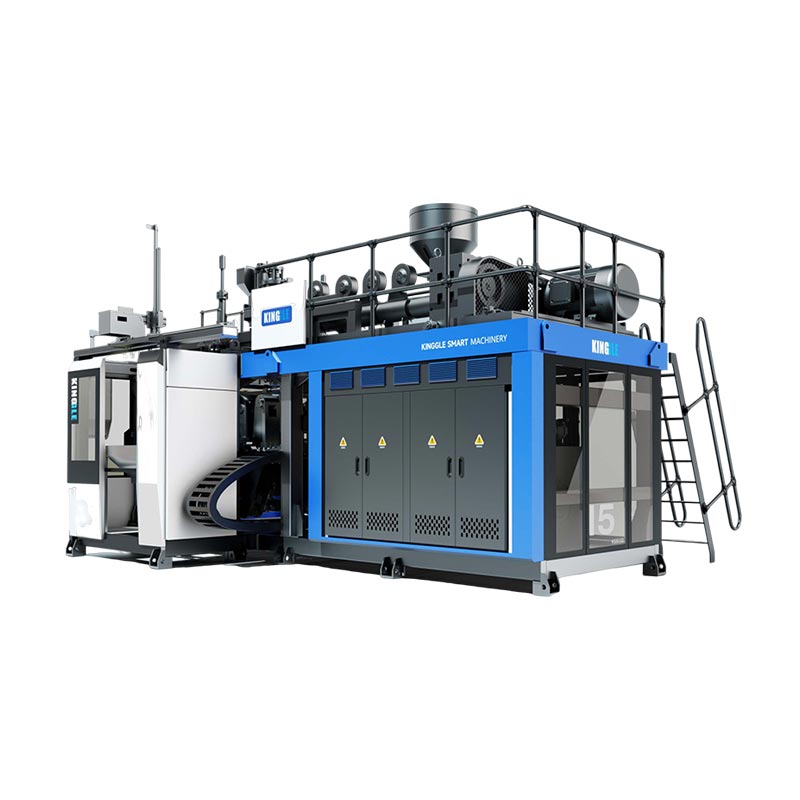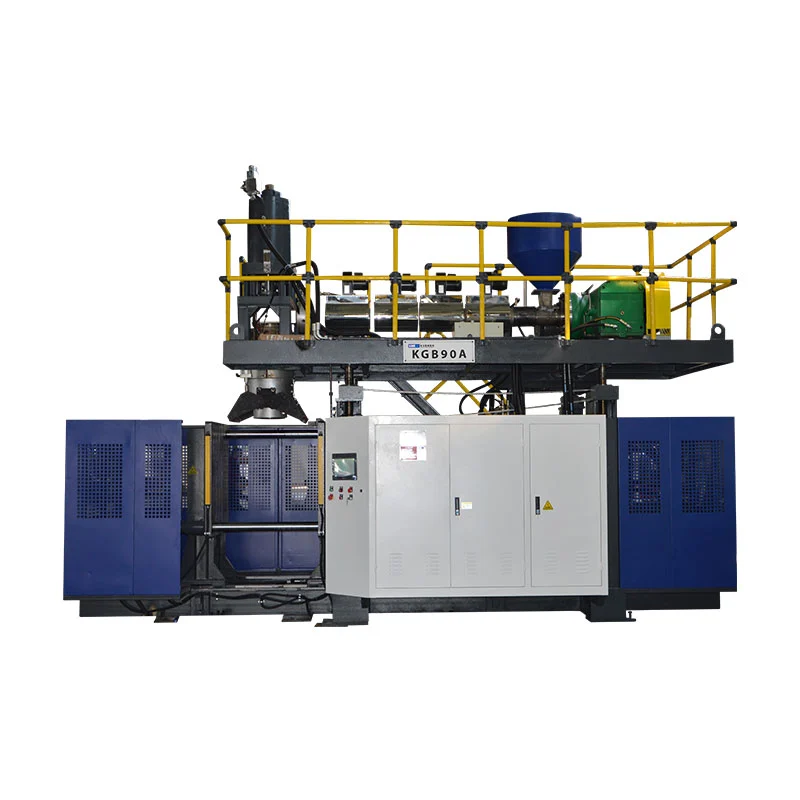
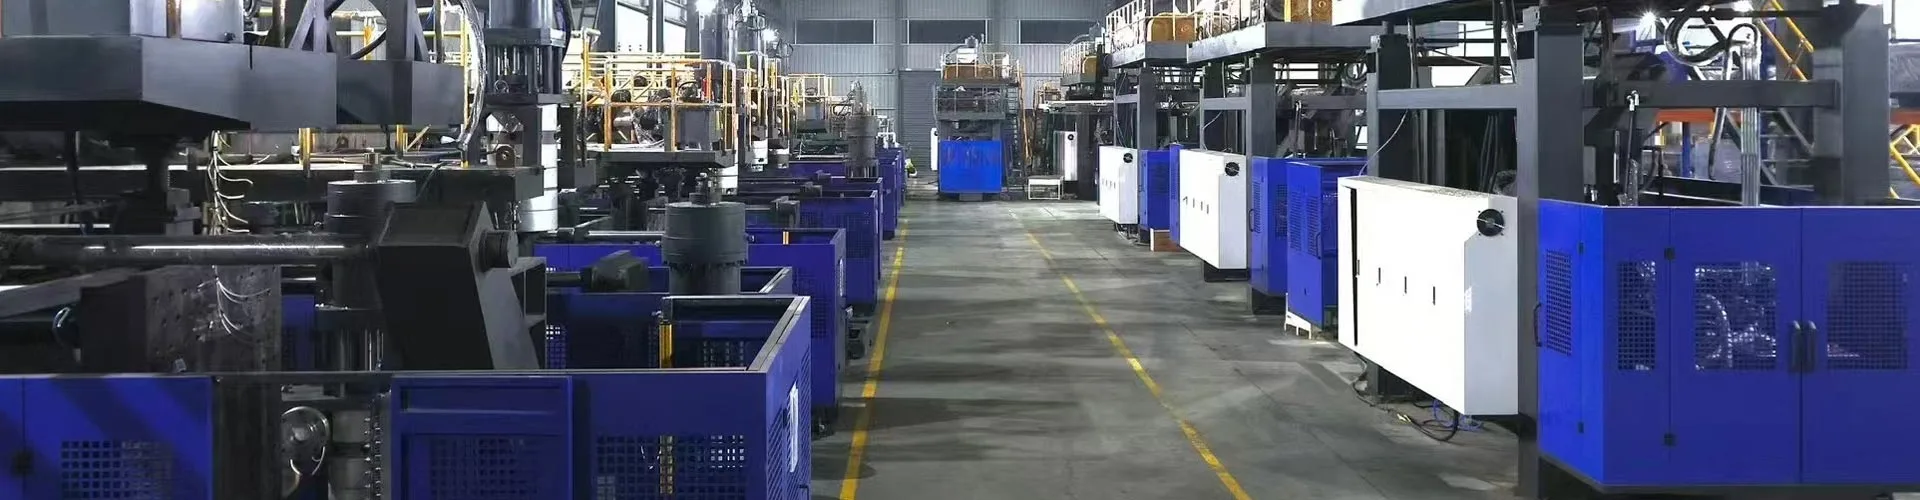
A samfelld blástursmótunarvélþrýstir út stanslausu formi á meðan myglustöðvar flytjast inn til að grípa og blása upp. Extruderinn stoppar aldrei, sem gerir þetta að hröðustu leiðinni fyrir HDPE og PP ílát frá um 0,5 til 30 lítrum. Þrjár breytur stilla úttakið þitt: stöðvafjölda, holrúm haussins og hringrásartíma. Þrír til viðbótar stilla kostnað þinn: orka á hluta, viðhald og rusl. Þessi handbók nær yfir báðar hliðar, með raunverulegum forskriftum frá okkar eigin vélum.
Stöðug útpressun nær yfir flest plastílát sem þú höndlar á einum degi. Þvottaefnisflöskur, mótorolíubrúsar, jerry dósir, landbúnaðarefnaumbúðir - nánast allt losnar úr vélum sem þessum.
Ein skýring á undan smáatriðunum. Tærar PET vatnsflöskur koma frá mismunandi ferli, sprautu teygjublástur, á mismunandi vélum. Þessi handbók fjallar um samfellda útpressublástur fyrir HDPE, PP, PVC og PA. Ef varan þín er PET drykkjarflaska, er búnaðurinn í okkarsamfellt vélasviðmun ekki ná því.
Vélarstillingar: hvernig mótin mæta parisoninu
Sérhver samfelld vél leysir sama vandamálið. Skálin rennur án þess að stoppa, þannig að myglan þarf að koma að því, loka, blása og hreinsa út fyrir næsta skot. Hvernig vélin gerir það skilgreinir uppsetninguna.
Móthreyfingarvélarskutla moldinni lárétt til prestsins. Byggingin er einföld, sannreynd og hagkvæm. Það nær yfir 2 til 15 lítra ílát.
Vélar með bogadregnum armumsveiflaðu mótinu í gegnum boga, sem styttir ferðina og hraðar lotunni. Þeir bera einnig co-extrusion höfuð fyrir 1 til 6 lög. Þetta er flokkurinn fyrir mikla afköst og lagskipt flöskur.
Svo kemur stöðvatalning.Ein stöð (L)keyrir eitt mótasett.Tvöföld stöð (D)keyrir tvö mót sett af einni extruder, þannig að önnur hliðin blæs á meðan hin losnar.
| Stillingar | Gámasvið | Best fyrir | Viðskipti |
|---|---|---|---|
| Myglusveppur, ein stöð | 2–15 L | Lítið magn, tíðar vörubreytingar | Lægsta framleiðsla á hverja vél |
| Myglusveppur, tvöföld stöð | 2–15 L | Mikið magn á einni vöruflokki | Hærri kostnaður; þarf stöðuga eftirspurn |
| Boginn armur, ein stöð | 5–30 L | Hraði, lagskiptir veggir, stærri jerry dósir | Meiri orkuútdráttur |
| Boginn armur, tvöföld stöð | 5–30 L | Hámarksframleiðsla, marglaga við hljóðstyrk | Hæsta hlutafé og gólfpláss |
Plöntu passa, athugað snemma:Staðfestu fjóra hluti áður en þú skuldbindur þig — gólfpláss á móti fótspori vélarinnar, lofthæð fyrir dúkkuhausinn og hleðslutæki, þriggja fasa afl fyrir tengda hleðsluna og getu kælda vatnsins. Þyngd vélarinnar er á bilinu 2,5 tonn á 2 lítra stakri stöð upp í 28,5 tonn á 30 lítra sveigðum arma tvöföldum stöð, svo athugaðu gólfhleðslu þína líka.
Bandarískir kaupendur ættu að bæta við einni snemmskoðun í viðbót. Ílát fyrir snertingu við mat, drykk eða lyfjafyrirtæki koma með efniskröfur FDA sem móta plastefnið þitt og hvers kyns endurmalastefnu. Reglur um endurunnið efni eru einnig mismunandi eftir ríkjum og breytast oft, svo staðfestu núverandi kröfu fyrir vöruflokkinn þinn áður en þú læsir plastefnislýsingunni.
Framleiðsluárangur: Breytir forskriftum í flöskur á klukkustund
Sérhver vörulisti prentar útgangsnúmer. Lestu það rétt, eða þú munt oflofa við afhendingu.
Þessar tölur sýnaþurrkunarhringur— vélin gengur tóm á fullum hraða, ekkert plast, engin kæling. Notaðu þær til að bera saman vélar á sanngjarnan hátt. Notaðu þær aldrei sem framleiðsluspá.
Hér eru raunverulegar þurrkunartölur yfir samfellda svið okkar, með sérstakrinum sem knýja þær áfram.
| Fyrirmynd | Hámarks ílát | Þurr hringrás | Klemma | Skrúfa | HDPE getu | Meðaltal orku |
|---|---|---|---|---|---|---|
| KGB2L | 2 L | 600 stk/klst | 40 kN | 50 mm, L/D 25 | 30 kg/klst | 12–18 kW |
| KGB2D | 2 L | 600 × 2 | 40 kN | 60 mm, L/D 25 | 55 kg/klst | 12–18 kW |
| KGB5L | 5 L | 500 stk/klst | 65 kN | 60 mm, L/D 25 | 55 kg/klst | 16–25 kW |
| KGB5D | 5 L | 500 × 2 | 65 kN | 70 mm, L/D 25 | 80 kg/klst | 16–25 kW |
| KGB15L | 15 L | 450 stk/klst | 165 kN | 75 mm, L/D 25 | 100 kg/klst | 25–34 kW |
| KGB15D | 15 L | 450 × 2 | 165 kN | 90 mm, L/D 25 | 120 kg/klst | 25–34 kW |
| KGH15L | 15 L | 500 stk/klst | 200 kN | 80 mm, L/D 25 | 150 kg/klst | 40–50 kW |
| KGH15D | 15 L | 500 × 2 | 200 kN | 90 mm, L/D 25 | 180 kg/klst | 40–50 kW |
| KGH30L | 30 L | 450 stk/klst | 300 kN | 90 mm, L/D 25 | 180 kg/klst | 70–80 kW |
| KGH30D | 30 L | 450 × 2 | 300 kN | 100 mm, L/D 25 | 300 kg/klst | 70–80 kW |
Nú er stærðfræðin sem breytir þessum tölum í framleiðsluáætlun.
Tvær reglur gera það að verkum að það er heiðarlegt. Þykkri veggir kólna hægar, þannig að þungir hlutar dragast harðar niður en léttir. Og breytingar borða klukkustundir sem aldrei birtast í lotutímanúmeri.
Mældu þína eigin lækkun eftir uppsetningu. Keyrðu vélina tóma til að staðfesta þurrkunarhringinn, keyrðu síðan fulla framleiðsluvakt og skiptu góðum hlutum með klukkustundum. Það hlutfall verður skipulagsþáttur þinn og það heldur stöðugu þegar ferlið er komið í lag.
Passaðu línuna, ekki bara vélina:stærð blástursúttakið þitt í samræmi við áfyllingarlínuna þína, ekki í einangrun. Vél sem fer fram úr fylliefninu þínu byggir upp birgða- og gólfrugl. Margfaldaðu fyrirhugaða stykki á klukkustund með vakttíma, deildu með flöskum í hverju hylki og athugaðu þá tölu á móti niðurstreymishylkinu þínu og afköstum bretta áður en þú kaupir.
Hönnun efnis og hluta
Stöðug útpressun keyrir PE, PP, PVC og PA. HDPE ber flestar flösku- og jerrydósir, og fyrirgefandi vinnslugluggi þess útskýrir hvers vegna það er ráðandi í flokknum.
Skrúfan vinnur alvöru verkið. Þvermál hennar og hlutfall lengdar og þvermáls ákvarða hversu mikið plastefni vélin bráðnar á klukkustund og það lokar framleiðslunni áður en nokkuð annað gerir það. Vélar okkar keyra 50 til 100 mm skrúfur við L/D 25, með 3 til 5 hitunarsvæði á tunnunni og 3×5 til 3×8 upphitunarhluta í hausnum.
| Efni | Dæmigerðar vörur | Hvað á að horfa á |
|---|---|---|
| HDPE | Þvottaefnisflöskur, jerry dósir, mótorolíubrúsar, mjólkurvörur | Mest fyrirgefandi. Passaðu bræðsluvísitölu við þyngd hluta - lægri MFI fyrir stærri hluta |
| PP | Hot-fill og hærra hitastig umbúðir | Mjórri vinnslugluggi; kólnar hægar, þannig að loturnar lengjast |
| PVC | Glærar flöskur, sérefnaumbúðir | Hitaviðkvæmur. Niðurbrotnar ef það situr heitt; hreinsun fyrir stöðvun |
| Mældu blöndur aftur | Lækkun kostnaðar á flestum vörum | Blanda í stýrðu hlutfalli; mengað endurmalað flytur bletta inn í bræðsluna |
Hönnun hluta setur takmörk sem vélin getur ekki sigrast á. Djúpar undirskurðir berjast gegn klípunni. Skörp horn þynna vegginn þar sem kirkjugarðurinn teygir sig mest. Handföng þurfa nægilegt þvermál deyfishöfuðs til að myndast hreint - hausarnir okkar eru 90 til 220 mm á líkönum með einpinna.
Komdu með teikninguna til birgis þíns áður en þú klippir mót. Reynsla okkar er að flestar kvartanir vegna veggþykktar rekja til hönnunarákvörðunar frekar en vélastillingar - og klukkutími á teikningunni kemur í veg fyrir vikur af prufa-og-villu.
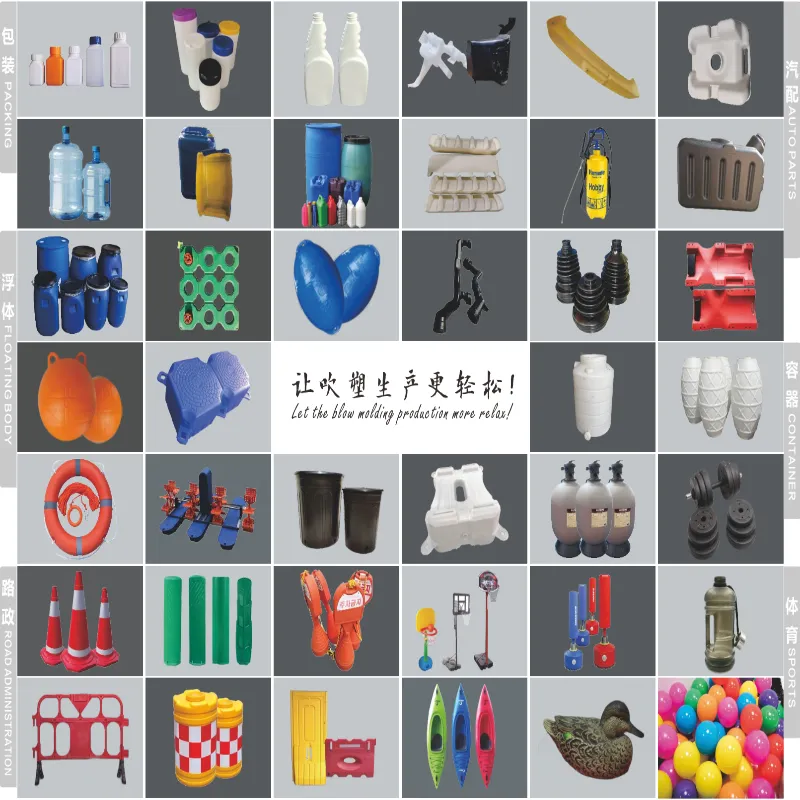
Lög opna fleiri valkosti. Co-extrusion höfuð bætir við litaðri húð, gegnsærri útsýnisrönd eða niðurgrafnum endurunnum kjarna - allt í sömu myndinni. Vélarnar okkar með bogadregnum armum keyra 1 til 6 lög, þaktar að fullu ífjöllaga leiðarvísir.
Sjálfvirkni, stýringar og orka
Stjórnstokkurinn ákveður hvort gæði haldist á vöktum. Spyrðu hvaða birgja sem er hvað situr inni og búist við nöfnum, ekki lýsingarorðum.
Vélar okkar keyra Mitsubishi PLCs, MOOG servo control, Weinview HMIs og OMRON, Schneider og GEFRAN íhluti. Forrituð veggþykktarstýring breytir bilinu í gegnum skotið, sem setur efni þar sem hluturinn þarfnast þess og tekur það út þar sem það þarf ekki.
Fyrir línusamþættingu skaltu spyrja þriggja tiltekinna spurninga: hvaða samskiptareglur PLC afhjúpar fyrir MES eða SCADA tengingu, hvort viðvaranir flytja út sem skipulögð gögn og hvort birgirinn bjóði upp á fjargreiningu. Við bjóðum upp á IoT fjarvöktun svo verkfræðingar okkar geti skoðað vél í rauntíma og flaggað vandamálum áður en þeir hætta framleiðslu.
Orka á skilið sína eigin greiningu. Þrjár hleðslur ráða ríkjum: tunnuhitun, drifkerfið og kæling. Taflan hér að ofan sýnir meðalnotkun eftir gerðum og kælivatn rennur 50 til 180 l/mín eftir vélarstærð.
Berðu saman birgja á þeirri tölu fyrir hverja hluta, ekki á klukkutímaútdrátt. Hraðari vél dreifir sömu kílóvöttunum yfir fleiri flöskur, sem gerir það að verkum að vélin sem er með hærri einkunn er oft ódýrari í rekstri.
Lífsferilshagfræði: hvað kostar að eiga vélina
Kaupverð er ein greiðsla. Eignarhald stendur yfir í áratug. Fimm þættir reka fjármagnskostnað og fjórir reka rekstrarkostnað.
| Kostnaðarbílstjóri | Flokkur | Skýringar |
|---|---|---|
| Vélarstærð og stöðvarfjöldi | Höfuðborg | Stærsta einstaka breytan |
| Fjöldi laga | Höfuðborg | Hvert lag bætir við extruder og höfuðflókið |
| Mót og holrúm | Höfuðborg | Venjulega vitnað sérstaklega - fjárhagsáætlun fyrir þá |
| Downstream sjálfvirkni | Höfuðborg | Afblikkar, lekaprófun, flutningur |
| Orka | Í rekstri | Notaðu myndina fyrir hverja hluta hér að ofan |
| Vinnumálastofnun | Í rekstri | Það fellur hratt með sjálfvirkri flassingu og meðhöndlun |
| Skrapa og mala aftur | Í rekstri | Með því að loka endurmala lykkjunni endurheimtir þú flass sem þú hefur þegar borgað fyrir |
| Varahlutir og viðhald | Í rekstri | Fjárhagsáætlun árlega; á lager á staðnum |
Byggðu endurgreiðslulíkanið þitt á delta, ekki heildinni. Berðu nýju línuna saman við það sem þú keyrir í dag: hlutum á klukkustund sem unnið er, vinnustundum sparað, rusl minnkað, orka á hluta breytt. Deildu véla- og verkfærakostnaði með þessum árlega hagnaði og þú hefur endurgreiðslutímabil í þínum eigin tölum frekar en söluaðila.
Viðhalds- og bilunarstillingar
Spenntur kemur frá áætlun, ekki frá heppni. Skipuleggðu þrjú stig vinnu.
| Tímabil | Verkefni |
|---|---|
| Daglega | Athugaðu deyja höfuðhitara og hitastig; hreinsaðu klípasvæðið; sannreyna flæði og þrýsting kælivatns |
| Vikulega | Skoðaðu klemmuhlið og staðsetningarpinna; athugaðu servó- og vökvaþrýsting; endurskoða ruslhlutfall fyrir rek |
| Ársfjórðungslega | Keyra frammistöðugreiningu; skoða smurkerfið; kvarða mikilvæga hluti |
| Árlega | Skoðaðu slit á skrúfum og tunnu; þjónusta deyjahausinn; fara yfir allan varahlutabirgðann |
Algengar bilunarstillingar fylgja mynstrum: slitnar klemmukantar veikja grunnsuðu, rekandi hitasvæði breyta veggdreifingu og sljór klemmuhliðar láta blikka birtast. Hver og einn kemur fyrst fram sem galli á hlutanum.
Þjálfun rekstraraðila borgar sig hraðar en nokkur varahlutur. Staðfestu hvað birgirinn þinn inniheldur og staðfestu að uppsetningin nái til vélvarnar- og læsingarferla í samræmi við staðbundnar öryggiskröfur þínar - í Bandaríkjunum þýðir það að OSHA-samræmi er afskrifað áður en línan fer í framleiðslu.
Spyrðu um ábyrgðina skriflega:okkar keyrir eitt ár á allri vélinni frá komu í verksmiðjuna þína, með helstu íhlutum eins og MOOG veggþykktarstýringu og servómótora sem ná upp í tvö ár. Spyrðu hvaða birgja sem er hvað ábyrgð þeirra nær yfir, hvað hún útilokar og hversu hratt varahlutir berast til þíns lands.
Að velja stillingar þínar
Vinnið í þessari röð: rúmmál gáma og efni þrengja vélaflokkinn, árlegt rúmmál ræður einni eða tvöföldu stöð, og lagþörf ákveður að mygla hreyfist eða boginn armur. Holrúm skala síðan framleiðsluna að spá þinni.
Okkarfimm þrepa valleiðbeiningargengur þann stærðarstíg í smáatriðum. Fyrir ílát sem eru stærri en 30 lítrar verður efnið of þungt fyrir stöðuga útpressun og ákvörðunin færist yfir í rafgeymavélar - sem falla undir okkarrafgeymir vs stöðugur samanburður.
Algengar spurningar
Hvað er samfelld blástursmótunarvél?
Samfelld blástursmótunarvél pressar út stanslaust rör úr bráðnu plasti, sem kallast parison, á meðan ein eða tvær mótunarstöðvar fara inn til að grípa það, loka og blása upp hlutanum. Extruderinn stoppar aldrei. Þetta hentar litlum og meðalstórum ílátum í HDPE, PP og PVC - flöskur, jerry dósir og smurefnisumbúðir. Stórir hlutar nota rafsöfnunarvélar í staðinn, vegna þess að þungt hangandi parison teygir sig áður en mótið lokar.
Hvernig reikna ég flöskur á klukkustund út frá hringrásartíma og holrúmum?
Margfaldaðu lotur á klukkustund með holrúmum á teygjuhaus eftir stöðvafjölda. Vél sem er metin á 600 þurrhringjum á klukkustund með 2 hola haus á tvöfaldri stöð nær 2.400 stykki á klukkustund í orði. Notaðu síðan raunhæfa lækkun fyrir kælingu, meðhöndlun og skiptingu, því vörulistaeinkunnir sýna að vélin hjólar tóm. Skipuleggja getu á niðursettu númeri.
Hvaða efni keyra á samfelldri blástursmótunarvél?
HDPE, PP, PVC og PA ganga vel á samfelldum útpressunar blástursmótunarvélum. HDPE er ráðandi í framleiðslu á flöskum og jerrydósum. Passaðu skrúfuna við efnið: stífari gráður þurfa meiri bræðslugetu, þess vegna skipta þvermál skrúfu og hlutfall lengdar og þvermáls máli. Tærar PET-drykkjarflöskur nota annað ferli - sprautusteygðu blástursmótun - og mismunandi vélar.
Hversu mikla orku notar samfelld blástursmótunarvél?
Meðalorkunotkunarkvarðar með vélastærð. Kinggle samfelldar vélar keyra 12 til 18 kW á 2 L flokki, 16 til 25 kW á 5 L flokki, 25 til 34 kW á 15 L flokki og 40 til 80 kW á háhraða bogadregnum gerðum. Berðu saman birgja á orku á hvern fullunninn hluta frekar en á klukkustund, þar sem hraðari vél dreifir sama dragi yfir fleiri stykki.
Hvaða viðhald þarf samfelld blásturslína?
Skipuleggðu daglega, vikulega og ársfjórðungslega vinnu. Daglega: Athugaðu höfuðhitara, hreinsaðu afklípunarsvæðið, staðfestu kælivatnsrennsli. Vikulega: Skoðaðu klemmufleti og vökva- eða servóþrýsting. Ársfjórðungslega: keyrðu frammistöðugreiningu, skoðaðu smurkerfið og kvarðaðu mikilvæga íhluti. Haltu fljótvirkum varahlutum á staðnum, þar sem hlutur sem vantar kostar meira í niður í miðbæ en í birgðum.
Næsta skref fer eftir því hvar þú ert
Sendu gámaupplýsingarnar þínar - rúmmál, efni, veggþykkt, markframleiðsla - og verkfræðingar okkar munu svara með réttu leiðinni fyrir stigið þitt:
- Ertu að prófa nýja vöru?Við munum mæla með byrjunarstillingu og keyra þátt þinn í sýnishorni.
- Að bæta við getu?Við munum byggja framleiðslustærðfræðina á móti áfyllingarlínunni þinni og vitna í samsvarandi líkan.
- Skipta um öldrunarvél?Við munum bera saman orku á hvern hluta og rusl við núverandi línu þína, þannig að endurgreiðslan kemur frá númerunum þínum.
Sérhver tilvitnun nefnir líkanið, íhlutina, viðskiptaskilmálana og afgreiðslutímann - venjulegar gerðir keyra 30 til 40 daga, sérsmíði 60 til 120 dagar. Skoðaðufullt samfellt vélasviðá meðan þú safnar númerunum þínum.
Biðja um uppsetningu og tilboð →Stöðug blástursmótunarvél vinnur sér sess með takti - pressuvél sem stoppar aldrei, mót sem halda í við og lína sem er í stærð við fylliefnið þitt. Fáðu uppsetninguna, holafjöldann og niðurfærsluréttinn, og úttaksstærðfræðin heldur í framleiðslu. Sjá gerðir og upplýsingar ísvið blástursmótunarvéla.