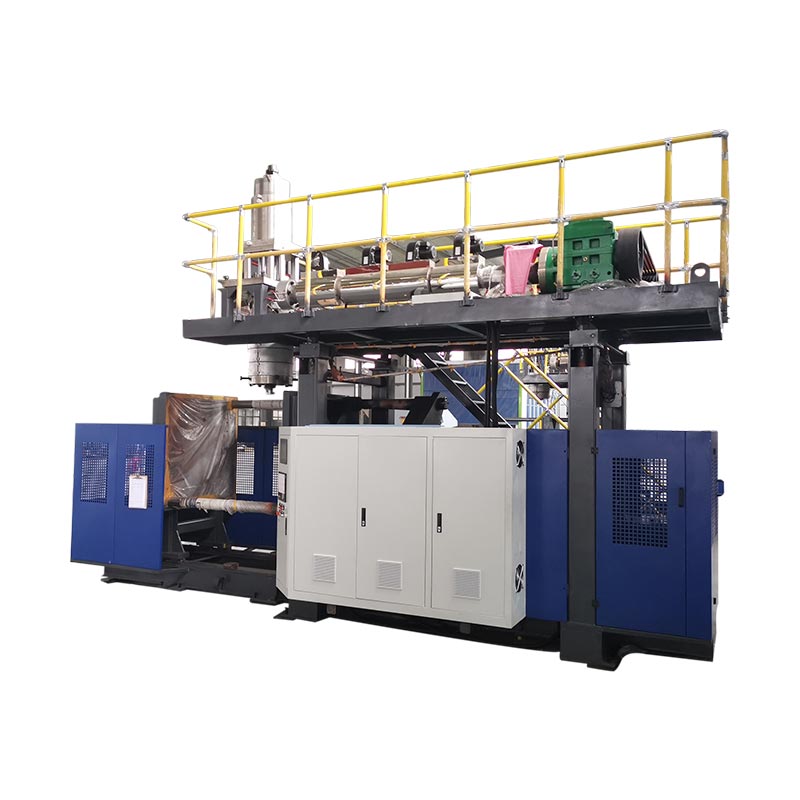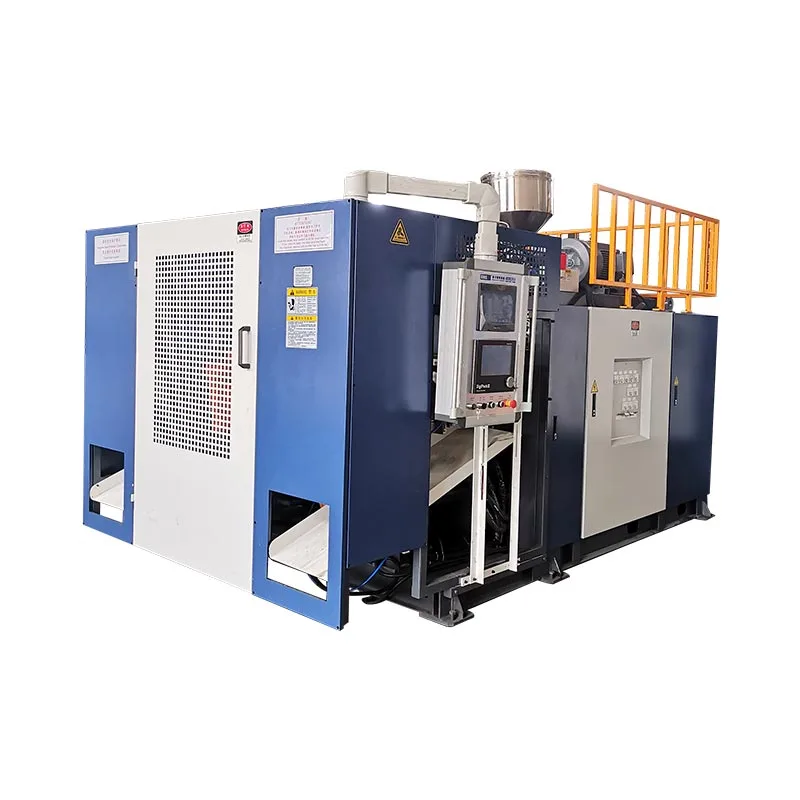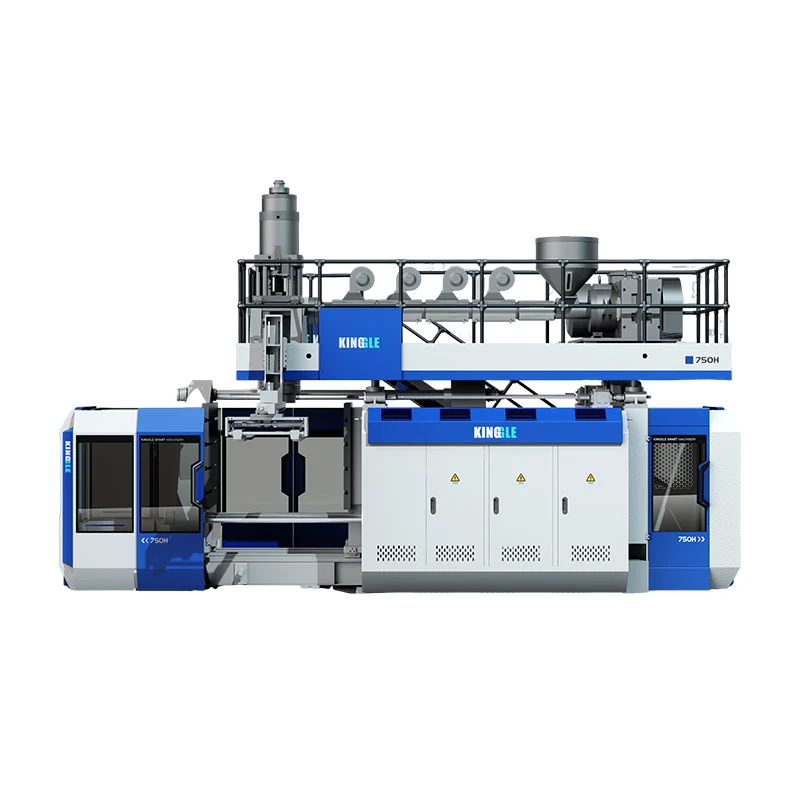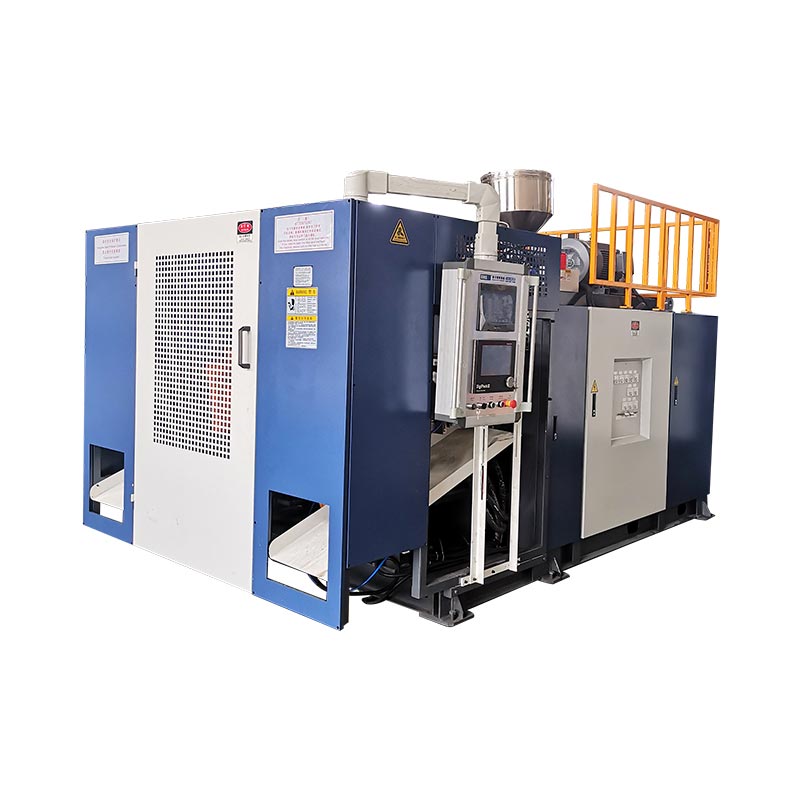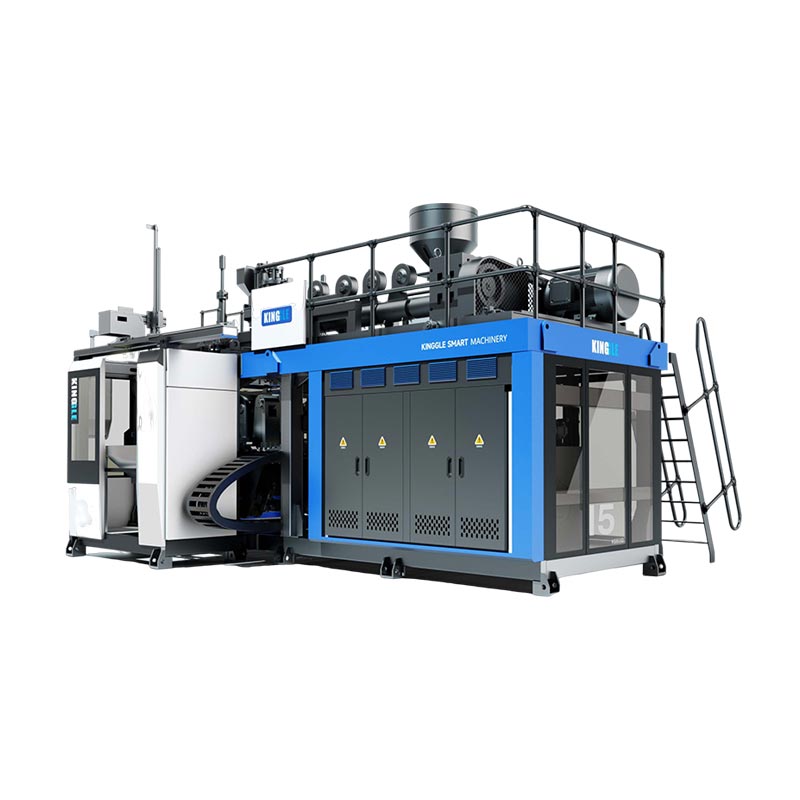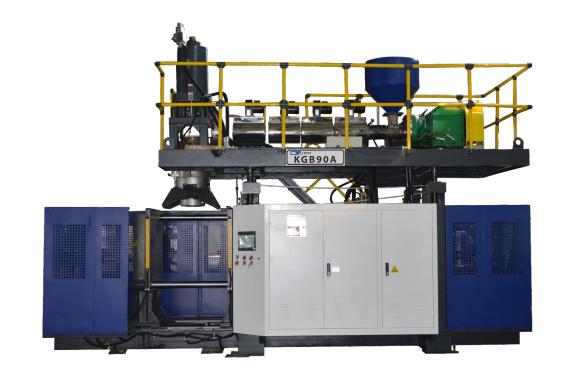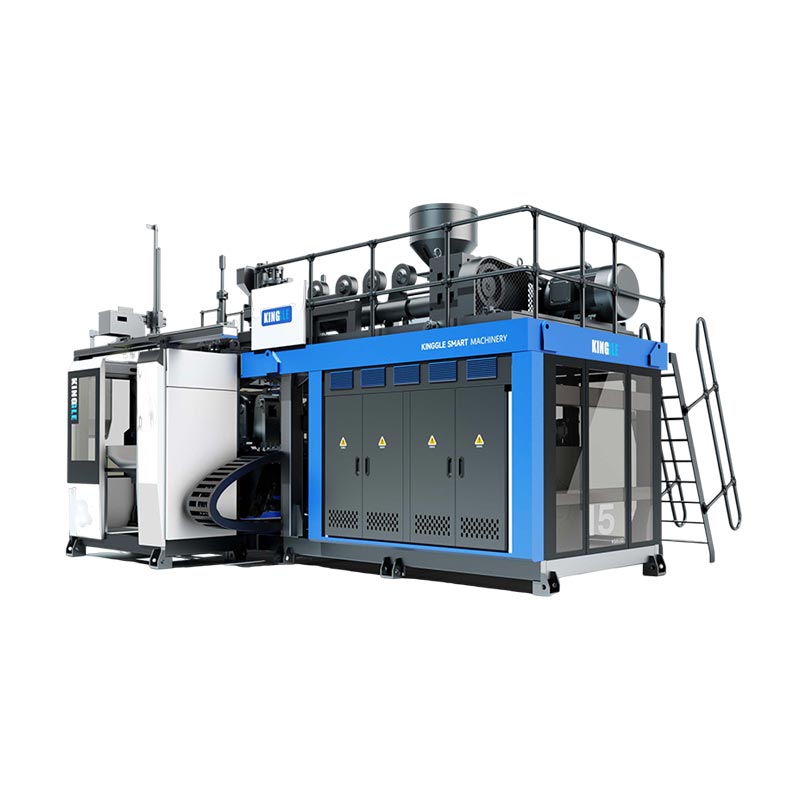
Stilltu KGB110A frá mældu vörusýni, ekki frá 160L nafninu einu og sér. Skráðu rúmfræði hluta, nettóþyngd, veggkort, plastefni, klippingu og framleiðslumarkmið. Notaðu síðan þessi inntak til að athuga umslagið um mygluna, heildareftirspurn, endurheimt útpressunar, klemmuþörf og verksmiðjubúnað.
160 lítra blástursvél getur framleitt mjög mismunandi vörur. Holur vegriði hefur breitt áætlað svæði. Ponton getur haft löng dráttarsvæði og þéttingarkröfur. Borðplata getur verið breitt en tiltölulega grunnt. Eitt tegundarheiti fjarlægir ekki þennan mun.
Gagnlegasti upphafspunkturinn er oft hluturinn sem þegar er á borði kaupandans. Mældu það, vigtaðu það og merktu þau svæði sem skipta máli. Það sýnishorn verður tengingin milli vöruhönnunar, verkfæra, vélastillingar og staðfestingarprófsins.

Sex blaðsíðna sýnishornsskráin sem ætti að keyra verkefnið áfram
Málhlutateikning, heildarstærð, op, innlegg og samsetningarviðmót.
Nettóþyngd, efnisflokkur, litur, aukefni og leyfileg endurmalun.
Veggþykktarkort með mikilvægum staðsetningum og vöruprófunarkröfum.
Klipptu kort sem sýnir efsta flassið, neðsta hala, handfangsbrot og annað tap.
Samþykkt framleiðslumarkmið, vaktamynstur, sjálfvirkni og niðurstreymisvinna.
Verksmiðjuafl, loft, vatn, aðgengi, lyftingar og laus klefarými.
Athugasemd um birt gögn:Núverandi síðutitill og umsóknartexti Kinggle setja KGB110A í 160L flokkinn. Sama síða sýnir eins og er 120 L í samantekt og hámarksafkastatöflu. Þessi grein fylgir útgefinni 160L vörustaðsetningu, en nákvæma pantaða afköst verður að vera staðfest í tilboðinu og tæknisamningnum.
Byrjaðu á vörusýninu, ekki vörulistamerkinu
Sýnið segir þér hvar vélaákvörðunin getur mistekist. Ytri mál hans hafa áhrif á mygluna. Þyngd þess og snyrting hefur áhrif á rafgeyminn. Breiðir fletir þess hafa áhrif á áætlað svæði. Djúp horn og handföng hafa áhrif á dreifingu veggja. Kælihegðunin hefur áhrif á hringrásartíma og fjarlægingu.
Hljóðstyrkur er enn gagnlegur. Það hjálpar til við að setja verkefnið í almennt vélasvið. Samt sem áður gætu tvær vörur með sama lokuðu rúmmáli þurft mismunandi höfuð, klemmur eða mótop. Fyrirferðarmikill floti getur innihaldið meira loft á meðan minna plastefni er notað en þétt tækniplata með staðbundnum rifjum og þykkum festingarsvæðum.
Ekki treysta á fullunna hluta keppanda sem eina heimildina. Ef mögulegt er skaltu bæta við upprunalegu hönnunarskránni og fyrirhugaðri frammistöðukröfu. Afritað sýni getur innihaldið veggþykkt sem bætir upp gamalt mót eða ferli. Að endurtaka þann vegg án þess að skilja starf hans getur aukið þyngd án þess að bæta árangur.
Kinggle er skjalfestsöluferlibyrjar á vörumyndum, teikningum, þyngd, stærð og efni. Það biður einnig um kröfur um þykkt, framleiðslu og efnaþol. Sú röð er hagnýt vegna þess að tilmæli vélarinnar fylgja sönnunargögnum vörunnar.
Sýnisskráin ætti að hafa eitt endurskoðunarnúmer. Ef háls, handfang, innlegg eða heildarlengd breytist skaltu uppfæra skrána áður en vélin og mótið er frosið. Þetta kemur í veg fyrir verkefni þar sem tilvitnunin passar snemma sýnishorn en framleiðsluteikningin passar ekki lengur við tilvitnaðan reit.
Búðu til sýnishornsskjöl sem geta lifað af verkfræðiskoðun
Byrjaðu á grunnmælingum. Skráðu heildarlengd, breidd og hæð. Bættu við opnunarþvermáli, hálsáferð, flansstærð, handfangaúthreinsun og staðsetningu hvers kyns innleggs. Merktu skillínuna og sýnileg klemmusvæði ef sýnishornið sýnir þau.
Vigtið alla vöruna á kvarðaðri vog. Aðskiljið síðan alla færanlega íhluti sem eru ekki blásnir. Hetta, tappi, málminnskot eða froðufylling ætti ekki að teljast sem mótað plast. Skráðu efnisgreiningaraðferðina í stað þess að gera ráð fyrir fjölliðunni út frá útliti.
Veggþykkt þarf staðsetningarkort. Númeraðu punktana á teikningu eða mynd. Innifalið horn, axlarskipti, handföng, grunntengiliði, uppsetningarsvæði og breið spjöld. Ein meðalþykkt felur þunnt svæði sem getur stjórnað frammistöðu.
Næst skaltu skrifa vöruprófin. Flot, umferðarhindrun, húsgagnaplata og iðnaðargámur eru ekki með sömu skilyrði. Notaðu raunverulega teikningu kaupanda, reglugerðarkröfu eða innra próf. Ekki fá lánaða fallhæð, hleðslu eða lekapróf frá óskyldri vöru.
| Dæmi um sönnunargögn | Hvernig á að taka það upp | Ákvörðun vélarinnar hefur áhrif |
|---|---|---|
| Heildar rúmfræði | Málteikning eða merkt þrívíddarskrá | Mótumslag, miðlína, höfuðstaða og fjarlægðarslóð |
| Nettó mótuð þyngd | Þyngd án sérsamsettra hluta | Upphafsstaður fyrir brúttó messu |
| Veggdreifing | Númeraðir staðir með valinni mæliaðferð | Parísarsnið, skotdreifing og prófunarviðmið |
| Resin kerfi | Einkunn, birgir, litur, aukefni og endurmala regla | Hæfi skrúfa, bræðsluhraði og vinnslugluggi |
| Snyrti og blikkar | Væntanlegur toppur, botn, handfang og hlið rusl | Eftirspurn eftir rafsöfnun og endurslípun |
| Virknipróf | Nafngreind aðferð, ástand, úrtaksstærð og þolmörk | Móthönnun, kæling, veggmarkmið og FAT umfang |
| Samþykkt framleiðsla | Góðir hlutar á klukkustund eða vakt eftir skoðun | Endurheimtunarhlutfall, kæling, sjálfvirkni og afkastageta aftar |
Sýnishorn er sönnunargagn, ekki heill forskrift. Það kann að hafa eldast, skekkt eða gleypt efni. Notaðu það til að spyrja betri spurninga, settu síðan samþykkta teikninguna og prófunarstaðalinn fyrir ofan líkamlega sýnishornið í skjalastigveldinu.
Lestu KGB110A forskriftina sem sett af ávísunum
TheKGB110A vörusíðagefur út 6,6 x 4,2 x 5,2 m vélastærð og 22 t vélþyngd. Klemmuhluti þess sýnir 760 kN, 1100 x 1400 mm plötu og 1000 x 1400 mm hámarksmót. Síðan gefur einnig upp 610 til 750 mm moldþykktarsvið.
Fyrir opnun og hreyfingu sýnir síðan 600 til 1600 mm og 600 mm hreyfanlegt slag. Þessar tölur þurfa mótasamstæðuna við hliðina á þeim. Gagnleg spurning er hvort heill kældi hluti geti losað og skilið mótið eftir með fyrirhugaða vélmenni, innlegg og klippingu enn áföst.
The extrusion section lists a 110 mm screw, 25 L/D ratio, 75 kW extruder motor and four heating zones. Published HDPE melting capacity is 160 to 200 kg/h. Það svið tilheyrir HDPE orðalagi síðunnar. It does not prove the same rate for another material or formulation.
Höfuðhlutinn birtir 12(20) L rafgeyma og 9(15) kg PE rafgeymaþyngd. Það sýnir einnig 450(600) mm hámarks þvermál deyjapinna. Svigagildi geta endurspeglað stillingarval, en síðan skilgreinir ekki regluna. Tillagan verður að tilgreina valið höfuð, deyjaverkfæri og plastefni.
Síðan lýsir staðlaðri gerð með MOOG 100 þykktarstýringu, vélmennaarm og botnblásturskerfi. Þetta eru yfirlýsingar frá fyrsta aðila. Tilvitnunin ætti samt að nefna hvern hlut sem fylgir, viðmót hans og hvers kyns verkefnissértækar breytingar.
Verksmiðjulestur:ekki afrita töfluna í innkaupapöntun án spurninga hennar. Settu sýnishornsmælinguna, mótateikninguna eða gagnsemisútreikninginn við hliðina á hverri forskrift sem henni er ætlað að uppfylla.
Þýddu vöruformið í mótunarpláss og fjarlægingarrými
Vöruteikningin verður aðeins að mold eftir að bætt er við rýrnunarstefnu, holrúmsstáli, kælingu, klípingu, loftopum, hálsverkfærum og uppsetningu. Samsetningin sem myndast getur verið miklu stærri en varan. Hluti sem lítur vel út innan 1000 x 1400 mm takmörk getur orðið þéttur þegar tengingum og hreyfanlegum tækjum er bætt við.
Athugaðu breidd, hæð og uppsetta þykkt sérstaklega. Notaðu heildarsamsetninguna, þar á meðal bakplötur og millistykki. Staðfestu uppsetningarmynstrið á móti 1100 x 1400 mm plötuviðmiðuninni. Sýndu vatns-, vökva-, loft- og rafmagnstengingar í uppsettum stöðum.
Opnunarrými er hreyfivandamál. Borðplata gæti þurft að hreinsa djúp rif. Hindrun getur farið úr holrýminu í horn. Ponton getur verið sveigjanleg meðan hún er heit og gæti þurft stuðning við brottför. Vélmenni gripið og hluta snúningur þurfa sitt eigið sópað umslag.
Skipuleggðu mygluskiptaleiðina á sama tíma. KGB110A síðan gefur 22 t vélarþyngd en birtir ekki leyfilega mótþyngd. Spyrðu Kinggle um lokaþyngdarmörk myglu, lyftipunkta og almenna teikningu. Staðfestu síðan plöntukrana, krókahæð og aðkomu.
Mótkæling getur stjórnað öllu hringrásinni. Stórir fletir þurfa jafnvægisrásir, á meðan þykkir eiginleikar geta krafist einbeittrar kælingar. Theextrusion blása mótun mold fylgjafjallar nánar um klípa, loftræstingu og hringrásarskipulagningu.
Reiknaðu heildareftirspurn áður en þú velur höfuðið
Geymirinn verður að afhenda allt efni sem fer út úr teningnum í einu mótunartilviki. Þyngd fullunnar vöru er aðeins einn hluti. Höfuðið nærir einnig flass, hala, handfangsleifar og hvers kyns efni sem klippingarferlið fjarlægir.
Brúttó massi = nettó mótuð vara + flass og klipping + skjalfest vinnslugjald
Notaðu mæld eða mygluafleidd gildi. Það er engin algild ruslprósenta fyrir flot, grind, húsgögn og tæknihluta.
Kinggle gefur út 9(15) kg sem PE safnþyngdarlínu fyrir KGB110A. Meðhöndlaðu það sem höfuð- og efniviðmiðun, ekki fullbúna vöru. PE einkunn, bræðsluhitastig, endurunnið efni og stilling deyja geta breytt nothæfri hegðun. Annað plastefni þarfnast eigin endurskoðunar.
Parison lengd skiptir máli með massa. Langt parison getur sigið eða teygt áður en mótið lokar. Breiður teningur getur dregið úr draginu sem þarf í kringum vöruna en getur breytt kröfum um höfuð og verkfæri. Skráðu deyjastærðina, forritað bil, útpressunartíma og stellingu á meðan á prufunni stendur.
Verg eftirspurn hefur einnig áhrif á endurslípun. Þungt flass gæti passað í rafgeymann á meðan stóran ruslstraumur myndast. Kyrninga-, flutnings- og blöndunarkerfið verður að halda í við. Ef endurmalað er aftur í vöruna tilheyrir hlutfall hennar og mengunarvarnir í samþykktu samsetningunni.
Skildu eftir stjórnsvið til að leiðrétta prófílinn. Höfuð sem keyrir á hagnýtu brúninni getur haft lítið pláss fyrir þykkari horn eða lengri stofu. Prófið ætti að sýna stöðugan heildarmassa, ásættanlegan púða og endurtekna staðsetningu yfir skilgreindan sýnisglugga.
Breyttu veggkortinu í stjórnað kirkjusnið
Veggkortið segir hvar varan þarf efni. Sóknarsniðið segir til um hvenær deyjabilið ætti að breytast þegar söfnunin yfirgefur höfuðið. Að tengja þessar tvær færslur er gagnlegra en að afrita prófíl frá öðrum hluta.
Númeraðu staðsetningar veggja á sýnishornsteikningunni. Eftir hverja prufu skaltu klippa eða mæla sömu staðina í sömu röð. Skráðu hlutaþyngd og endurskoðun sniðs með hverjum hópi. Ef nokkrar stillingar breytast í einu missir liðið ástæðuna fyrir niðurstöðunni.
KGB110A síðan nefnir MOOG 100 þykktarstýringu. AMoog DigiPack III handbók hýst af Kinggleútskýrir stjórnunaraðferð sem geymir vöruskrár og tengir forritaða veggþykkt við stöðu vélarinnar. Það eru gagnlegar vísbendingar um ferli, en það auðkennir ekki nákvæmlega stjórnunarviðmótið sem fylgir öllum KGB110A.
Prófíll getur ekki lagað alla galla. Rúmfræði deyja og dorns, miðja haussins, bræðsluhitastig, blástursbólga og tímasetning móts skipta enn máli. Ef tegundin fer inn í mótið utan miðju getur það að bæta við efni falið einkennin á meðan þyngdin eykst.
Þegar hlutinn er liðinn skaltu vista alla uppskriftina. Innifalið efni, lit, hitastig, skotstillingu, prófílskrá, blástur, kælingu og endurskoðun myglu. TheParison forritunarleiðbeiningarveitir fyllri stillingaröð.
Passaðu endurheimt útpressunar við kælingu og samþykkt framleiðsla
Opinbera taflan sýnir 160 til 200 kg/klst sem KGB110A HDPE bræðslugetusvið. Framleiðsluspurningin er hvort valin skrúfa geti fyllt á rafgeymann fyrir næsta skot á meðan viðhaldið er stöðugum bræðslugæðum. Hámarksverð bæklinga getur ekki svarað því eitt og sér.
Reiknaðu brúttó eftirspurn á klukkutíma fresti frá heilu safnaðarheimilinu. Notaðu fyrirhugaða mótunarviðburði á klukkustund og virka sölustaði. Berðu síðan niðurstöðuna saman við prófaðan bræðsluhraða fyrir raunverulegt plastefni, lit og endurmalað ástand.
Brúttóefnisþörf, kg/klst. = brúttóefnismassi x mótunarviðburðir á klukkustund x virkir flokkar á atburði
KGB110A síða sýnir 320 stk/klst, en merkir það þurrhring. Þurrhringur er tilvísun í vélhreyfingu. Vöruframleiðsla felur í sér endurheimt rafgeyma, myndun efna, blása, kælingu, útblástur, opnun, úttak, klippingu og gæðatap.
Stórir hlutar eyða oft miklum hluta hringrásarinnar í kælingu. Sá tími getur gert extrudernum kleift að fylla aftur á hausinn. Ef betri myglukæling styttir hringrásina hækkar nauðsynlegur bræðsluhraði. Hagræðing hringrásar verður því að athuga bata og vegggæði, ekki aðeins hitastig myglunnar.
Tilkynntu samþykkta hluta á klukkustund eftir samþykktar athuganir. Haltu þurrum hringrásum, brúttólotum, höfnun og stöðvum í aðskildum dálkum. Theleiðbeiningar um hagræðingu hringrásartímasýnir hvernig á að byggja upp áfanga-fyrir-stig tíma fjárhagsáætlun.
Athugaðu 760 kN á móti áætluðu svæði og vinnsluþrýstingi
Kinggle gefur út 760 kN klemmukraft fyrir KGB110A. Þessi tala nýtist aðeins við hliðina á áætluðu svæði holrúmsins og samþykktum innri þrýstingi. Áætlað svæði er hola skuggamyndin á skilnaðarplaninu. Það er ekki rúmmál íláts eða yfirborðsflatarmál.
Breið hindrun eða borðplata getur skapað verulegt aðskilnaðarálag jafnvel þegar það er grunnt. Djúpt en þröngt flot getur hegðað sér öðruvísi. Marghola eða fjölþætt skipulag auka heildaráætlanasvæðið sem klemman sér.
Vörusíðan sýnir 0,8 MPa blástursþrýsting. Notaðu raunverulegan framleiðsluglugga í útreikningnum. Mótloftun, bræðsluhitastig, yfirborðsupplýsingar og veggþykkt geta breytt nauðsynlegum þrýstingi. Verksmiðjuprófið ætti að skrá stilltan þrýsting og tiltækan inntaksþrýsting vélarinnar.
Flash ástand er gagnleg sönnunargögn. Vaxandi flass getur bent til of mikils aðskilnaðarkrafts, slitinna klemma, jöfnunarvandamála eða umfram efni. Ekki leiðrétta öll flassvandamál með því að auka klemmukraftinn. Skoðið mótið og vinnið saman.
Vélabirgir og moldarbirgir ættu að samþykkja einn útreikning. Settu áætlað svæði, vinnsluþrýsting, klemmuþörf og áætlaðan þátt í tækniskránni. Þetta kemur í veg fyrir tvö aðskilin samþykki sem byggja á mismunandi forsendum.
Athugaðu útreikninginn aftur ef útlit holrúmsins breytist. Að bæta við öðrum hluta, færa skillínuna eða stækka spjaldið getur breytt áætluðu svæði. Innskot og hliðaraðgerðir geta einnig breytt því hvernig mótið bregst við. Lokamótateikningin, frekar en snemmbúin vöruskissu, ætti að loka þessari athugun.
Skilgreindu efnislögin í stað þess að treysta á eiginleikasetningu
Á KGB110A síðunni segir að pallurinn geti útvegað einslags vörur og getur einnig smíðað tveggja laga eða margra laga mannvirki. Sama opinbera forskriftartafla sýnir eina 110 mm skrúfu og einn 75 kW pressumótor. Fjöllaga verkefni þarf því stillingarteikningu umfram venjulegu töfluna.
Byrjaðu á vöruástæðunni fyrir öðru lagi. Það getur verið litasetning, endurunnið kjarnaefni eða hagnýtur hindrun. Tilgreinið efnið í hverju lagi og markhlutfallið. Athugaðu eindrægni, vinnsluhitastig og leyfilegt afbrigði.
Biðjið síðan um bræðsluleiðarmyndina. Það ætti að bera kennsl á hvern extruder, millistykki, höfuðrás og stjórnstöð. Tillagan ætti einnig að sýna mótorstærðir, hitaálag, efnismeðferð og endurskoðaða veitutölu. Almennt „marglaga“ merki skilgreinir ekki þennan búnað.
Skiptavinna vex með hverri efnisleið. Hreinsunarrúmmál, hreinsunaraðgangur, litaröð og aðskilnaður rusl hafa áhrif á notkunartíma. Ef varan þarf ekki mörg lög, getur aukakerfið bætt við vinnu án þess að skapa kaupandavirði.
Einlaga átt
Notaðu einn skilgreindan plastefnisstraum þegar hægt er að uppfylla frammistöðu vöru, lit og endurvinnsluáætlun með einni veggbyggingu.
Fjöllaga stefna
Biddu um verkefnissértæka samútþrýstistillingu þegar hvert lag hefur skjalfesta virkni og samþykkissvið.
Kinggle'smargra laga samútpressunarleiðbeiningarútskýrir hlutverk laganna og spurningarnar sem eiga heima í beiðninni.
Skipuleggðu heila klefann í kringum 22 t vél
Útgefnar stærðir vélarinnar eru 6,6 x 4,2 x 5,2 m. Þyngd vélarinnar er 22 t. Þessi gildi hefja skipulag plöntunnar. Þau fela ekki í sér þjónustuúthreinsun, stiga, meðhöndlun myglusveppa, plastefnisbúnað, þjöppu, kælikerfi, frágang eða frágang á eftir.
Athugaðu lóðrétta leiðina fyrst. Byggingin þarf nægilega hæð fyrir vélina, aðgang að palli og fyrirhugaðar lyftingar. Merktu leiðina fyrir mótunarhausinn og þrýstibúnaðarhlutana ef viðhald krefst þess að fjarlægja það. Staðfestu kranagetu og krókalengd frá lokateikningunni.
KGB110A síðan birtir 0,3 MPa og 120 L/mín fyrir kælivatn. Verkefnablaðið þarf einnig inntakshitastig, skilamörk, vatnsgæði, síun og umfang hringrásar. Rennslisnúmer án hitastigs getur ekki stærð kælikerfisins.
Fyrir þjappað loft er á síðunni 0,8 MPa og 1,8 m³/mín. Staðfestu hámarks- og meðaleftirspurn, stærð móttakara, daggarmark, síun og tengistærð. Stórir blástursviðburðir geta dregið þrýstinginn niður þegar hausinn er undirstærð.
Á síðunni eru 52 til 60 kW merkt sem meðalorkunotkun. Þar sem kW er afl, meðhöndlaðu þetta sem birta rekstraraflviðmiðun. Ekki breyta því í kWh á hluta.EUROMAP 46.2tengir vörutengda orkumælingu við tiltekna vél, mót og vöru við stöðugar aðstæður.
Theverksmiðjuveituleiðbeiningarnær yfir rafmagnsmörk, loft, vatn, mannvirkjagerð og aðgengi. Notaðu endanlegu almenna fyrirkomulagsteikninguna frekar en opinbera umslagið til að samþykkja uppsetningu.

Sannaðu uppsetninguna með rekjanlegri vöruprófun
Verksmiðjupróf ætti að endurskapa vöruverkið sem lýst er í sýnishorninu. Samþykkt mold, plastefni og helstu valkostir þurfa að vera til staðar. Ef staðgengill er notaður skal skrá muninn og takmarka niðurstöðurnar í samræmi við það.
Skipuleggðu sýnishornið áður en þú keyrir. Fjöldi hluta í mótunarröð. Skilgreindu hvenær stöðug framleiðsla hefst og hversu lengi mælingarglugginn endist. EUROMAP 46.2 krefst stöðugra vélaaðstæðna fyrir vörutengda orkuaðferð sína og skráir gæði vöru sem hluta af prófunarsamhenginu.
- Þekkja stillinguna.Skráðu raðnúmer vélarinnar, höfuðvalkost, deyjaverkfæri, endurskoðun móts, stjórnandi og uppsett sjálfvirkni.
- Staðfestu samsetninguna.Skráðu plastefnisflokk, birgi, lit, aukefni og endurmalað innihald úr raunverulegu prófunarefninu.
- Taktu uppskriftina.Vistaðu hitastig, skotstillingar, veggsnið, blástursstillingar, kæliskilyrði og sjálfvirkni tímasetningu.
- Lokaðu massajafnvæginu.Vigtið vöruna, hvern skurðstraum og heildar brúttóskotið. Berðu það saman við vitnað höfuðgrundvöll.
- Mældu veggkortið.Notaðu númeraðar staðsetningar og samþykkta aðferð. Haltu álestrinum tengdum við hvert sýnisnúmer.
- Keyra virkni athuganir.Notaðu aðeins vörusértæku prófin og mörkin sem skrifuð eru í samþykktu kröfunni.
- Teldu framleiðslan heiðarlega.Aðskilin þurrlota, brúttólotur, samþykktir hlutar, höfnun og stöðvun á umsömdu tímabili.
- Upptökutæki.Mældu afl, loft og vatn á skilgreindum mörkum á meðan viðurkennd vara er framleidd.
- Lokaðu opnum hlutum.Gefðu hverju fráviki eiganda, leiðréttingaraðgerð, sönnunarkröfu og gjalddaga.
Ekki velja aðeins besta hlutinn fyrir skýrsluna. Haltu röð sem sýnir afbrigði. Ef uppskriftin breytist skaltu hefja nýjan sýnishóp. Þetta skilur ferliþróun frá staðfestingarsönnun.
Komdu þér saman um mælitækin fyrir prófið. Skráðu mælikvarðaupplausn, þykktaraðferð og kvörðunarstöðu þar sem þau hafa áhrif á niðurstöðuna. Notaðu sömu verkfæri fyrir sýnishornið. Ef kaupandi og birgir mæla með mismunandi aðferðum, berðu þær aðferðir saman áður en þú ákveður að hlutarnir séu ósammála.
Misheppnuð niðurstaða þarf samhengi. Keep the related settings, alarm history, sample number and inspection record. A corrected part can prove the repair, but it should not erase the earlier deviation. This history helps the team decide whether the fix is stable or temporary.
Geymdu hrá gögn, myndir, útflutning uppskrifta og undirritaðar samantektir saman. Theverksmiðjuprófunarleiðbeiningarveitir víðtækari samskiptareglur fyrir vél-, vöru- og skjalaskoðun.
Notaðu fjögur hlið til að ákveða hvort KGB110A passi
KGB110A tilheyrir skammlistanum þegar fjögur sönnunarhlið lokast. Í fyrsta lagi passar mótið við plötuna, umslagið, þykktarsviðið og hreyfinguna. Í öðru lagi getur valinn haus skilað brúttó tegundinni með gagnlegu stjórnsviði. Í þriðja lagi styður extrusion bati markhringrásina með raunverulegu efninu. Í fjórða lagi getur verksmiðjan útvegað nauðsynlegar veitur og meðhöndlun.
160L miði getur ekki komið í stað neins hliðs. Langur hluti kann að mistakast við mótathugunina. Þungur hluti gæti fallið í skotprófinu. Stutt hringrás gæti mistekist við endurheimtarathugunina. Verksmiðja með takmarkaða hæð gæti fallið í uppsetningarathuguninni.
Færðu niður vélasvið þegar varan og mótið eru miklu minni og stærri pallurinn bætir engri gagnlegri getu. Færðu þig upp eða biðja um aðra stillingu þegar brúttóskot, myglurými eða klemmuþörf fer yfir sannað svið. TheKGB100B 120L leiðarvísirveitir aðliggjandi verkfræðilegar athuganir á lægri sviðum.
Ljúktu valinu með undirrituðu kröfufylki. Hver lína ætti að nefna inntak kaupanda, fyrirhugaða uppsetningu og sönnunargögn sem munu sanna að farið sé að. Óþekktir hlutir ættu að vera opnir frekar en að vera skipt út fyrir bæklingaforsendu.
Vélarlíkanið er síðan niðurstaða vöruskrárinnar. Sú pöntun gefur mótahönnuðinum, vélasmiðnum og kaupandanum eitt sett af staðreyndum til að vinna út frá.
Algengar spurningar
Fyrir hvaða vörur er KGB110A 160L blástursmótunarvélin ætluð?
Vörusíða Kinggle sýnir tunnur, húsgögn, flot, pont, leikföng, bílavarahluti og umferðarhindranir. Þetta eru umsóknarfjölskyldur. Tiltekna vara þarf enn að athuga hvort mótið passi, brúttómassa, klemmuþörf, efni, kælingu og fjarlægingu.
Af hverju ætti ég að senda líkamlegt sýnishorn ásamt teikningu?
Teikningin skilgreinir samþykkta rúmfræði, en sýnishornið hjálpar verkfræðingateyminu að skoða þyngd, skillínu, klippingu, veggdreifingu og meðhöndlun. Notaðu bæði þegar mögulegt er. Teikningin og skrifleg próf ættu að stjórna því hvort sýnishornið sé frábrugðið núverandi hönnun.
Er 320 stk/klst framleiðsluframleiðsla KGB110A?
Nei. KGB110A síðan merkir 320 stk/klst sem þurrhring. Samþykkt framleiðsla verður að fela í sér endurheimt útpressunar, myndun efna, blása, kælingu, úttak, klippingu, höfnun og taldar stopp með framleiðslumótinu og plastefninu.
Getur 15 kg fullunnin PE hluti keyrt á KGB110A?
Opinbera taflan sýnir 9(15) kg sem viðmiðun fyrir þyngd PE rafgeyma, ekki afkastagetu fullunnar vöru. Heilsufarsmassi felur í sér vöruna og allt flass eða snyrtingu. Staðfestu valið höfuð, plastefni og rekstrarframlegð, sannaðu síðan niðurstöðuna í vöruprófuninni.
Gerir staðalbúnaður KGB110A marglaga vörur?
Í vörulýsingunni er minnst á einslags og fjöllaga lausnir, en í opinberu töflunni er skráð ein skrúfa og einn pressumótor. Fjöllaga verkefni þarf sérstaka bræðslubrautarteikningu, extruder lista, höfuðstillingu, laghlutfallssvið og endurskoðað gagnablað.
Hvað ætti að vera innifalið í KGB110A fyrirspurn?
Sendu vöruteikningu, sýnishorn af myndum, mál, nettóþyngd, veggkort, trjákvoða, klippingaráætlun, gæðapróf, samþykkt framleiðslumarkmið, myglugögn og verksmiðjutæki. Kinggle getur síðan staðfest höfuðið, moldrýmið, útpressunarfyrirkomulagið og móttökuáætlunina.
Sendu vöruna sönnunargögn, ekki aðeins bindi
Deildu sýnishorninu, mygluupplýsingum, framleiðslumarkmiði og plöntuskilyrðum með Kinggle. Verkefnateymið getur notað þessar staðreyndir til að staðfesta KGB110A stillinguna og skilgreina vörutengda prufu.
Biðja um KGB110A stillingarskoðunHeimildir og endurskoðunargrundvöllur
- Kinggle, 160L blástursmótunarvél, gerð KGB110A. Vörustaðsetning, forskriftir og tilgreindar umsóknir, skoðaðar 15. september 2026.
- Kinggle söluferli. Beiðni um vöruupplýsingar og uppgefið skoðunarverkflæði, athugað 15. september 2026.
- Moog DigiPack III leiðbeiningarhandbók hýst af Kinggle. Geymdar vöruskrár og forrituð veggþykktarstýring fyrir rafgeyma eða samfelldar vélar.
- EUROMAP 46.2, Extrusion Blow Moulding Machines, Ákvörðun á vörutengdri orkunotkun. Útgáfa 1.0, janúar 2014.
Ritstjórn:Kinggle er framleiðandi og útgefandi þessarar handbókar. Vörugögn eru sett fram sem birtar upplýsingar frá fyrsta aðila. Undirrituð verklýsing og réttarhöld ættu að stjórna pöntuðu vélinni.