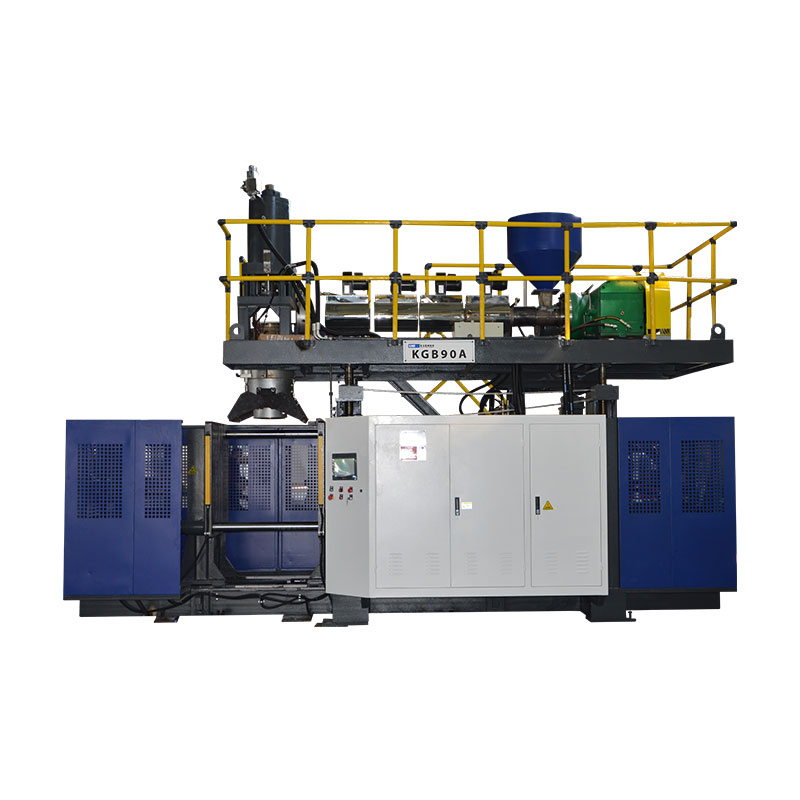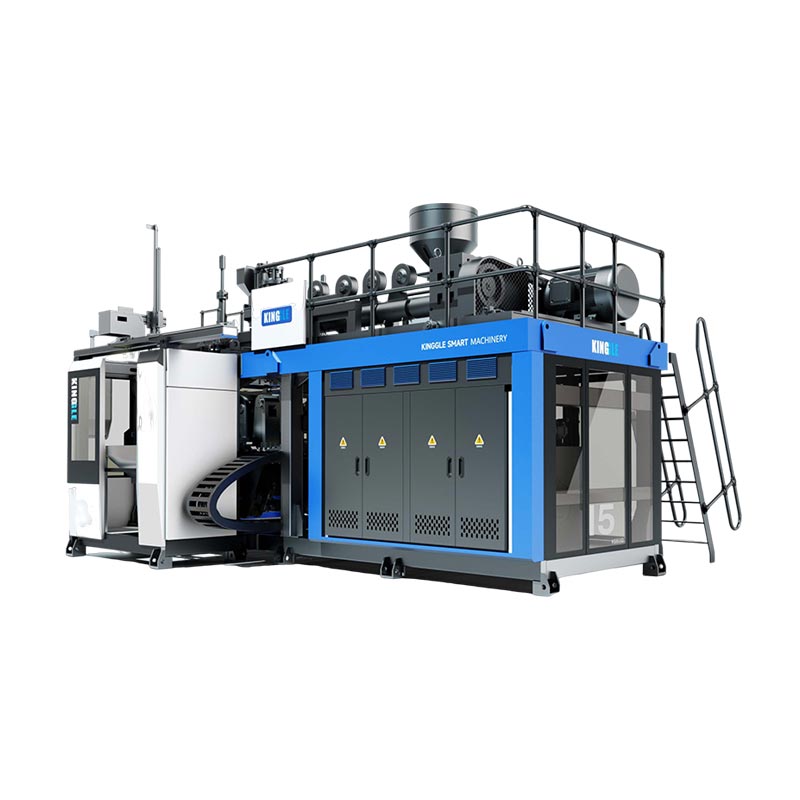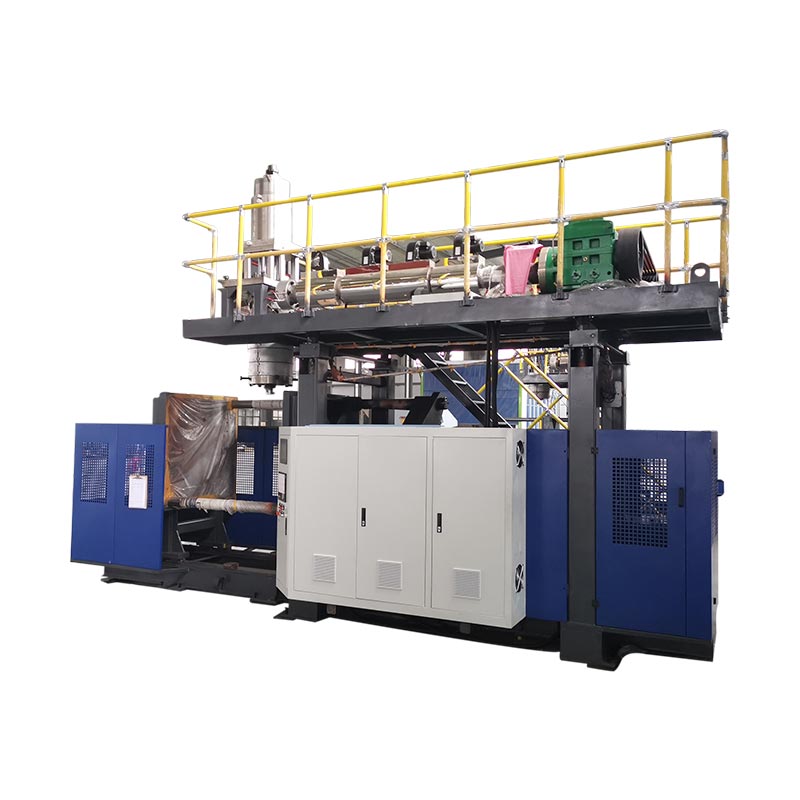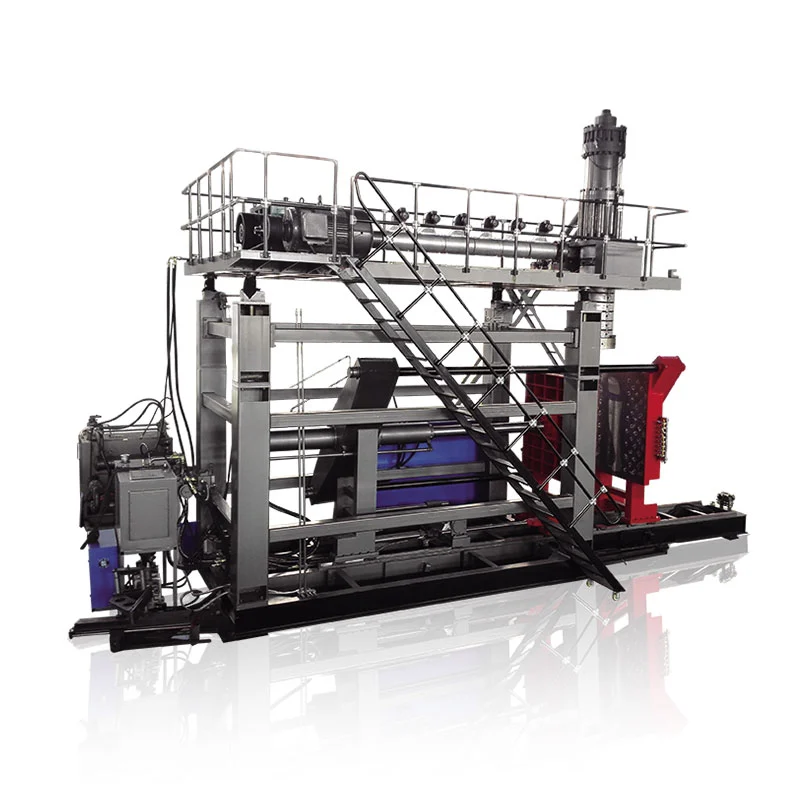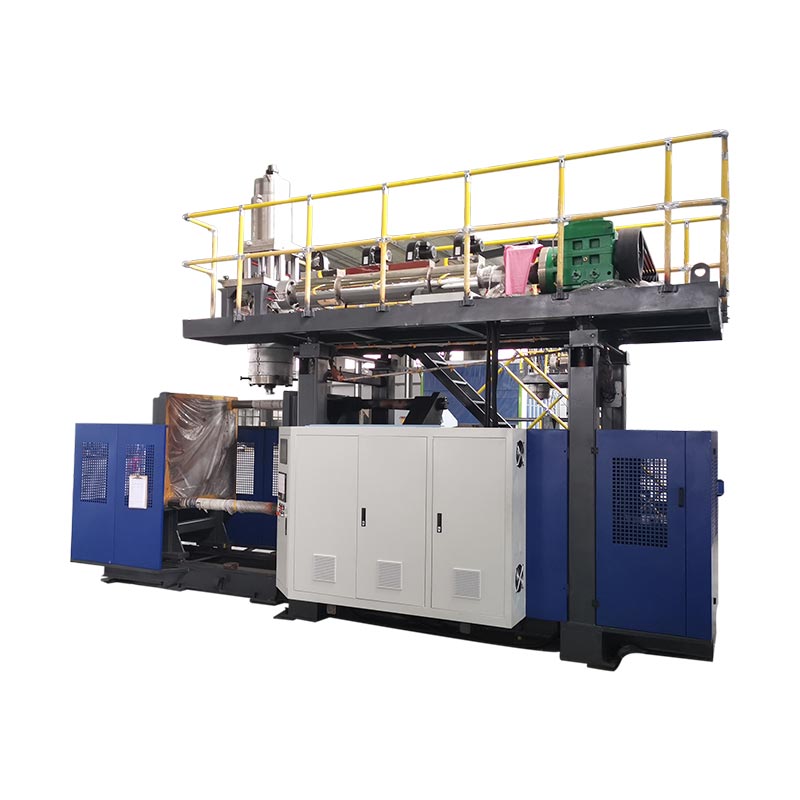
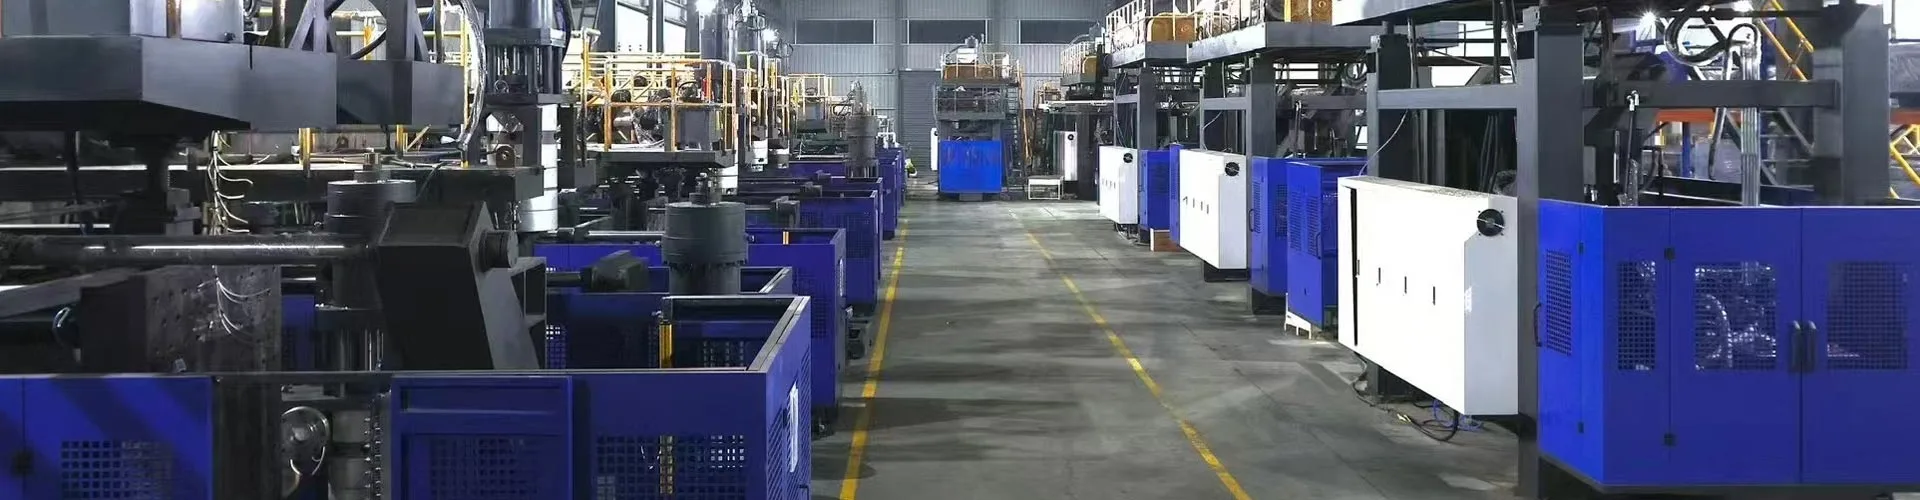
KGB200L/LP er Kinggle's 250L-flokks blástursmótunarpallur fyrir 220L tvíhringa efnatrommur. Vinnandi verkefni þarf meira en mótunarvélina. Það þarf einnig viðurkennda trommuforskrift, samsvarandi HMWHDPE, móta- og kælihönnun, prógramm, úttaks- og flassun, lekaprófun, rekjanlegt gæðaeftirlit og samþykkisáætlun frá verksmiðjunni.
Skipuleggja ætti efnatrommulínu frá fullunnum pakka aftur á bak. Tromlan verður að halda tilætluðu innihaldi. Það verður að standast skilgreindar meðhöndlunar- og flutningsprófanir. Lokanir þess, veggkort og framleiðsluskrár verða að vera undir stjórn. Hratt þurrkunarlota eitt og sér sannar ekkert af þessu.
Þessi leiðarvísir fylgir einni trommu í gegnum alla klefann. Það skilur útgefin vélargögn frá verkefnainntakum. Það sýnir einnig hvaða niðurstöður þarf að sanna við framleiðslutilraun.

- Frystu trommuteikningu, lokanir, efni, nettóþyngd og veggkort.
- Umbreyttu fulluninni þyngd í brúttóþyngd, þar á meðal allt snyrtingu.
- Passaðu höfuðið, prógrammið, mygluna og kælinguna við mikilvægu svæðin.
- Skilgreindu meðhöndlun, flöskun og skoðun sem hluta af hringrásinni.
- Samþykkja línuna með viðurkenndum plastefni, framleiðslustillingum og mælanlegum viðmiðunarskilyrðum.
Hvað heill 220L efna trommu klefi inniheldur í raun
Vélin myndar holan líkamann. Fruman gerir endurteknar, samþykktar trommur. Sú aðgreining breytir innkaupalistanum. Það breytir einnig spurningunum sem spurt er í verkfræði.
Uppstreymisbúnaður getur falið í sér plastefnisgeymslu, flutning, þurrkun eða blöndun þegar samsetningin krefst þess. Lita- og aukefnaskömmtun þarf stýrðar uppskriftir. Endurmalun þarf skilgreinda uppsprettu, ástand agna og leyfilegt hlutfall. Þessir hlutir ákvarða hvað berst í pressuvélina. Óstöðugt fóður getur ekki framleitt stöðugt parison.
Kjarnaklefan inniheldur pressukerfi, rafgeymahaus, klemmueiningu, mót, blásturspinna eða botnblástursfyrirkomulag, vökvakerfi og stjórntæki. Kinggle'sKGB200L/LP vörusíðalistar einnig MOOG 100 þykktarstýringu, vélmennaarm og botnblásturskerfi í birtri lýsingu. Lokapöntunin ætti að bera kennsl á þær útgáfur sem fylgja nákvæmlega.
Niðurstraumsvinna hefst þegar mótið opnast. Nauðsynlegt er að fjarlægja heita trommuna. Efsta og neðra flassið verður að skera án þess að skemma þéttifleti. Op gæti þurft vinnslu eða frágang. Lokanir gætu þurft að passa. Hver samþykkt tromma þarf þá umsamda stærð, þyngd, vegg og lekaeftirlit.
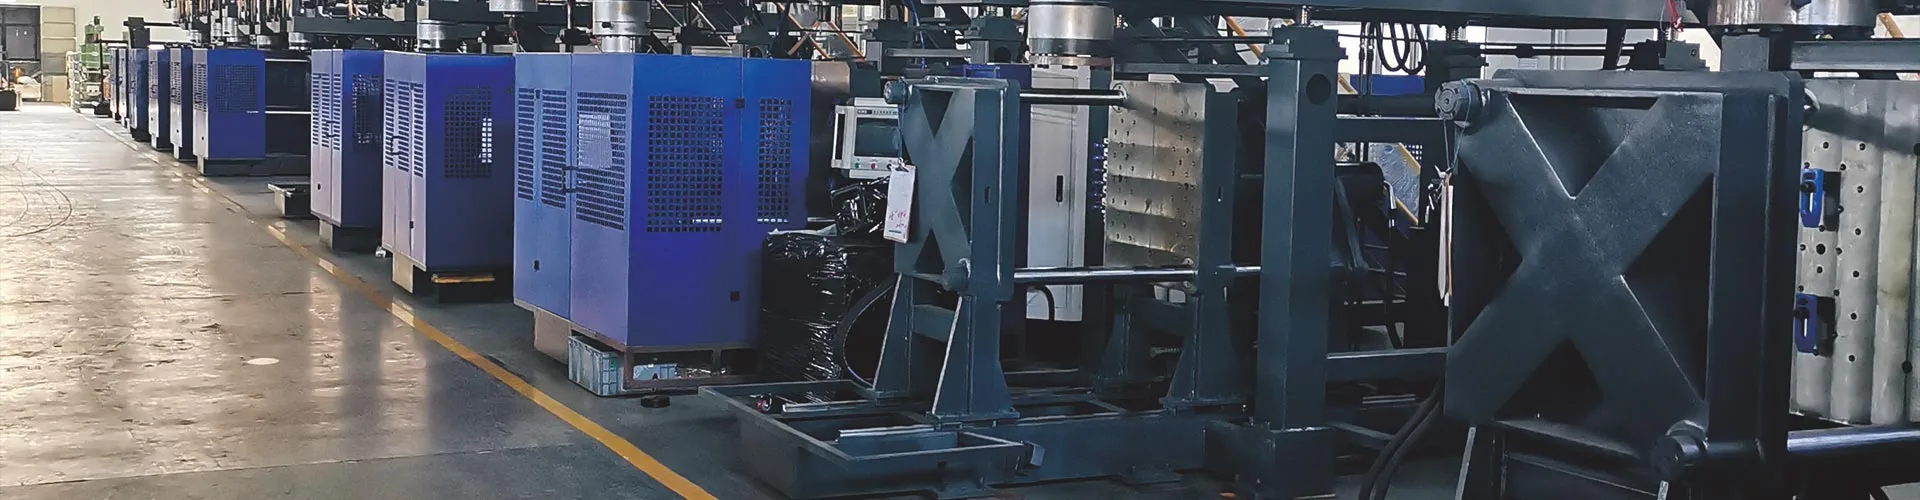
Kælibúnaður, þjappað loft, meðhöndlun efnis, snyrtingu og öruggt aðgengi sitja í kringum þennan klefa. Rannsóknarstofa eða gæðasvæði gæti setið fyrir utan það. Það svæði annast lengri prófanir, varðveitt sýni og endurskoðun skrár.
Heilt umfang nefnir einnig hvert landamæri. Hver útvegar myglukælinn? Hver útvegar þjöppuna og móttakarann? Hver tengir vélmennavörsluna? Hver útvegar lekaprófara? Ef mörk hafa engan eiganda verður það oft seinkun á ræsingu.
Læstu forskrift trommunnar áður en endanleg stilling er valin
Setningin „220 lítra tromma“ er ekki full forskrift. Tvær trommur geta deilt nafnrúmmáli en þurfa þó mismunandi vinnsluskilyrði. Tvöfaldur tromma með lokuðum haus hefur mismunandi hálsa og meðhöndlunarsvæði frá opnu haus. Lokunarkerfið, innihald og flutningsleið hafa einnig áhrif á prófun.
Byrjaðu á stýrðri teikningu. Taktu með heildarstærðir, nafn- og brúnargetu, op, lokunarupplýsingar, bjöllur, hringa, handföng og merkisvæði. Merkið skillínuna og klípið af. Þekkja hverja vídd sem hefur áhrif á fyllingu, bretti, stöflun eða lokun.
Bættu við númeruðu veggþykktarkorti. Kortið ætti að ná yfir efsta hringinn, öxlina, hliðarvegginn, neðri hringinn, botninn, hálsa og klípusvæði. Ein meðaltal veggjar getur ekki sýnt hvernig plastefni dreifist. Kinggle síða sýnir 3,5 til 4 mm fyrir útgefið 200L forrit. Notaðu það sem síðusértæka tilvísun, ekki í staðinn fyrir samþykkt veggkort.
Skráðu nettó mótaða þyngd. Ekki fylgja með sérsamsettum lokum. Áætla síðan toppflassið, neðsta skottið, hálsafganginn og annað klippt efni. Þetta skapar brúttó sóknarmarkmiðið. 12 kg fullunnin tromma gæti þurft skot yfir 12 kg vegna þess að ferlið verður einnig að mynda færanlegt efni.
Fyrirhugað innihald tilheyrir skránni. Bættu við þéttleika, seigju, fyllingarhitastigi, gufuþrýstingi, efnasamhæfiskröfum og áætluðum geymslutíma. Kaupandi ætti einnig að taka fram hvort tromlan muni bera skipulegan hættulegan varning. Það svar breytir staðfestingarleiðinni.
Kinggle'ssöluferlibiður um myndir, teikningar, þyngd, stærð, efni, þykkt, daglega framleiðslu og efnaþol. Þessi inntak ætti að vera ein endurskoðunarstýrð trommuskjöl. Tilvitnunin, mótahönnun og samþykkisáætlun ættu öll að benda til sömu endurskoðunar.
Lestu KGB200L/LP birt gögn sem eitt samsvarandi sett
KGB200L/LP síðan gefur gagnlegt upphafsumslag. Það auðkennir 250L hámarks gámaflokk, 39 t vél og fasta opnunarlokun. Það sýnir einnig 760 kN klemmukraft, 1300 x 1500 mm plötu og 1100 x 1700 mm hámarksmótastærð.
Almenna útpressunartaflan sýnir tvær 100 mm skrúfur með 32 L/D hlutföllum. Birt HDPE bræðslugeta er 180 kg/klst. á hverja skrúfu. Taflan sýnir einnig 25 L rafgeyma og 18 kg PE rafgeyma viðmiðunarþyngd. Þetta eru vélsíðugildi. Þeir sanna ekki tiltekna tromma, plastefni eða hringrás án samsvarandi prófunar.
| Útgefið KGB200L/LP atriði | Verðmæti vefsíðunnar | Hvað verkefnið verður enn að athuga |
|---|---|---|
| Hámarks rúmtak gáma | 250 L | Raunveruleg mygla, eftirspurn eftir skotum, rúmfræði og flutningsleið |
| Vélarstærð og þyngd | 9,5 x 4,1 x 6,5 m; 39 t | Þjónustuhreinsun, grunnur, flutningsskil og lyftiáætlun |
| Klemkraftur | 760 kN | Áætlað svæði, blástursþrýstingur, klípunarálag og framlegð |
| Hámarks molastærð | 1100 x 1700 mm | Fullkomið mótumslag, slöngur, sundur og hreyfanlegur hluti |
| Mótþykkt | 810 til 950 mm | Teikning með lokuðum moldstafla og plötuviðmóti |
| Skrúfa og L/D | 100 mm x 2; 32 L/D | Pantað lag arkitektúr, plastefni einkunn og litakerfi |
| Birt HDPE bræðslugeta | 180 kg/klst. x 2 | Stöðugt framleiðsla með viðurkenndu HMWHDPE samsetningunni |
| Rafgeymir | 25 L; 18 kg PE viðmiðun | Heildarmessa, varaliður og forritað snið |
| Blástu lofti | 0,8 MPa; 1,8 m³/mín | Áskilin loftgæði, hámarksflæði, móttakari og þrýstingur við vél |
| Kælivatn | 0,3 MPa; 120 l/mín | Framboðshitastig, afturhitastig, gæði og hitaálag |
| Birt valdtilvísun | 70 til 80 kW meðaltal | Mælingarmörk, vara, stillingar og framleiðsluástand |
Síðan sýnir einnig 300 stk/klst sem „Output (dry Cycle).“ Það er ekki framleiðsluframleiðsla fyrir efnatrommur. Það lýsir tilvísun til hreyfingar fyrir þurra vél. Sama síða birtir sérstaklega 17 til 20 tunnur á klukkustund fyrir notkun þess með efnatunnu. Haltu báðum merkimiðunum óskertum.
Rétt viðtökumarkmið er hvorug talan ein og sér. Tekið er við trommum á umsömdum tíma við samþykkt framleiðsluskilyrði. Hlaupið verður að innihalda útpressun, blástur, kælingu, úttak, snyrtingu, skoðun og taldar stopp.
Lestu gögnin í tengdum hópum. Mótstærðir tilheyra opnunarslagi og fjarlægðarleiðinni. Uppsöfnunarmassi tilheyrir brúttóskotmassa og plastefni. Loftflæði tilheyrir þrýstingi við vélina. Eitt stórt gildi getur ekki bætt upp fyrir veika samsvörun annars staðar í frumunni.
Hvers vegna ætti /LP viðskeytið ekki að hverfa úr tilvitnuninni
Kinggle gefur nú út tvær tengdar vörusíður. Einn nefnir KGB200L/LP sérhæfðan efna-tunnu vettvang. Hinn nefnir KGB200L 220 lítra plasttunnuvélina. Sameiginlegur 250L flokkur þeirra gerir ekki tegundarnöfnin skiptanleg.
Á KGB200L/LP síðunni er listi yfir 39 t vél og tvær 100 mm skrúfur. Lýsing þess miðast við tveggja laga rafgeymishaus. Á KGB200L síðunni er listi yfir 36 t vél og eina 120 mm skrúfu. Það gefur út 320 kg/klst fyrir HDPE. Báðar síðurnar sýna sama breiðu mótaumslagið og 760 kN klemmuviðmiðun.
Sá munur bendir til byggingarlistar, ekki bara getu. Tveggja þrýstibúnaður getur stutt skipaða lagbyggingu eða efnisskiptingu. Útlit með einni extruder þjónar mismunandi bræðsluleið. Nákvæm virkni hvers lags þarf samt skriflega ferli skýringarmynd. Aldrei gera ráð fyrir að tveir extruders búi sjálfkrafa til nauðsynlega hindrun, endurunnið efni eða litaskipan.
KGB200L/LP opinber staðsetning
Sérhæfður 220L tvíhringur efnatrommupallur. Á síðunni eru taldar upp tvær 100 mm skrúfur, tveggja laga höfuðlýsingu og 39 t vélarþyngd.
KGB200L opinber staðsetning
220 lítra plast trommuvél. Á síðunni er ein 120 mm skrúfa, 320 kg/klst HDPE bræðslugeta og 36 t vélarþyngd.
Innkaupapöntun ætti að innihalda alla gerð, endurskoðun og uppsetningu. Látið fylgja teikningu af ferli-flæði. Skráðu alla extruder, mótor, skrúfu, höfuðgang og stjórnandi. Sýndu hvaða efni nærir hverja leið. Ef laghlutfalli er stjórnað skaltu skilgreina vinnusvið þess og sannprófunaraðferð.
Þessi stjórn verndar báðar hliðar. Kaupandi fær fyrirhugaðan arkitektúr. Birgir fær stöðugt tæknilegt markmið. Það heldur einnig varahlutalistum, rafmagnsteikningum og þjálfun stjórnenda í samræmi við uppsettu vélina.
Stjórna HMWHDPE sem framleiðsluinntak, ekki almennt merki
Tilvísunarnöfn Kinggle forritsins heita HMWHDPE. Skammstöfunin lýsir hámólþunga háþéttni pólýetýleni. Það tilgreinir ekki eina nákvæma einkunn. Afköst trommunnar fer eftir völdu plastefni, samsetningu, vinnslusögu og pakkningahönnun.
Samþykkt efnisskrá ætti að nefna birgja og einkunn. Bættu við efnisgagnablaðinu, litameistaraflokknum, aukefnum og reglum um breytingastjórnun. Skráðu hvernig komandi lóðir eru auðkenndar. Ef önnur einkunn er leyfð skal tilgreina samþykkisprófið áður en það fer í venjulega framleiðslu.
Regrind þarf sína eigin reglu. Aðskiljið hreina innréttingu í vinnslu frá endurunnu efni eftir notkun. Skilgreindu leyfilegan uppsprettu, undirbúning, kornastærð, geymslu og blöndunarhlutfall. Skráðu hvernig stjórnendur bregðast við þegar kvörnin eða færibandið stöðvast. Prósenta á uppskriftaskjá hefur lítið gildi ef raunverulegum fóðurstraumi er ekki stjórnað.
Raki, mengun og fínefni geta truflað fóðrun eða yfirborðsgæði. Efnishitastig og magnhegðun geta einnig breytt bata. Skoðaðu hið raunverulega kerfi meðan á framleiðsluprófinu stendur. Plastefnið ætti að fara í gegnum fyrirhugaðan hylki, blandara, færiband og endurslípandi lykkju.
Ef tromlan mun bera efni, tilheyrir eindrægni fullbúnu pakkningaáætluninni. Mótunarvélin getur ekki komið á eindrægni af sjálfu sér. Fyrirhugað efni, geymslutími, umhverfisáhrif og gildandi reglur ákvarða sönnunargögnin.
Efnisbreyting getur breytt bræðslustyrk og sig. Það getur breytt því hvernig kirkjugarðurinn teygir sig um hringa og horn. Þess vegna efnissamþykki ogParison forritunætti ekki að stýra sem sérstökum verkefnum.
Byggðu kirkjuna í kringum hringa, axlir, botn og lokun
Stór tromma teygir sig ekki jafnt. Öxlin fer yfir einn hluta mótsins. Neðra hornið fer yfir annað. Hringirnir, grunnsnertingin og hálssvæðin biðja kirkjuna um mismunandi efni. Eitt teygjubil getur ekki þjónað hverju svæði jafnt.
Byrjaðu á massa. Bættu við fullbúnu trommunni, efsta flassinu, botnflassinu, hálsaflátinu og öðru snyrtingu. Þetta er brúttó kirkjumessan. Berðu það saman við pantaða rafgeymisgetu samkvæmt viðurkenndum plastefnisgrundvelli. Skildu eftir verkfræðiforða í stað þess að passa nákvæmlega við birt hámark.
fullunninn trommumassi + toppflass + neðri hali + háls- eða handfangsbrot + annað snyrt efni
Næst skaltu kortleggja kirkjugarðinn eftir endilöngu þess. Notaðu númeraða veggkortið frá samþykktu trommunni. Tengdu hverja mikilvæga trommustað við stöðu í prógramminu. Fyrsta sniðið er aðeins upphafsuppskrift. Framleiðsluprófið ætti að uppfæra það frá mældum veggniðurstöðum.
Horfðu á tvöfalda hringa svæðin. Of lítið efni getur dregið úr staðbundnum vegg eða breytt rúmfræði hringsins. Of mikið getur aukið þyngd, kælitíma og blikka. Hálsar og lokanir þurfa stöðuga rúmfræði. Grunnurinn þarf nóg efni fyrir snertingu og höggafköst. Ekkert af þessum markmiðum er leyst með því að gera alla trommuna þyngri.
Útskrift rafgeyma skiptir líka máli. Söfnunin ætti að fara inn í mótið innan stjórnaðs tíma. Bræðsluhitastig, losunarhraði, hreyfing á millibili og lokunartíma móta hafa samskipti. Ef kirkjugarðurinn hangir of lengi, breytir sagan veggkortinu áður en mótið lokar.

Geymdu lokasniðið með endurskoðunarnúmeri. Skráðu deyjaverkfæri, plastefni, hitastillingar, losunartíma og sýnishornsveggkort. Snið án þessara skilyrða er erfitt að endurskapa.
Meðhöndlaðu trommumótið og kælirásina sem eina hönnunarákvörðun
Almenna mygluumslagið er aðeins hæfnisskoðun. Það sannar ekki að mótið muni kólna jafnt, losa tromluna eða hreinsa vélmennið. Skoðaðu heildarmótasamsetninguna. Innifalið dreifikerfi, slöngubeygjur, blástursbúnað, hreyfanlega innlegg, klemmukubba og lyftipunkta.
Skiljalínan og klípan verða að stjórna þungri kirkju. Skurður ætti að innsigla stöðugt án þess að festa of mikið efni. Flash vasar þurfa pláss fyrir væntanlega massa. Háls- og botnblástursupplýsingar verða að passa við trommuteikningu og frágangsaðferð niðurstreymis.
Kæling ætti að fylgja hitauppstreymi tromlunnar. Hringir og þykk umskipti geta haldið hita. Breiðir hliðarveggir geta afmyndast við fjarlægð. Grunn- og lokunarsvæði gætu þurft strangari hitastýringu. Hannaðu rásir í kringum þessar þarfir í stað þess að nota eina einfalda hringrás fyrir allt mótið.
Skiptu mótinu í nafngreind kælisvæði. Gefðu hverju svæði markflæði og inntaksástand. Útvega aðgengilegar tengingar og skolunaráætlun. Á meðan á tilrauninni stendur skaltu skrá hitastig í framboði og skilum. Þrýstilestur einn og sér getur ekki sýnt hvort hiti fer út úr hverri hringrás.
Fjarlægingarhitastig er hluti af hringrásinni. Snemma slepping getur aukið úttak á meðan tromman er enn mjúk. Vélmennið, færibandið eða stjórnandinn getur síðan brenglað hringa eða þéttiflöt. Skilgreindu öruggt flutningsskilyrði með víddar- og hagnýtum sönnunargögnum.
Kinggle síðan sýnir 0,3 MPa og 120 L/mín sem tilvísanir í kælivatn véla. Þessi gildi hjálpa til við að stærð tengingarinnar. Þau eru ekki fullkomin kæliforskrift. Endanleg kælipakkinn þarf hitastig vatns, umhverfishönnunarástand, hitaálag myglu, hitaálag vélar, flæðistöðugleika og vatnsgæði.
Notaðuextrusion blása mótun mold hönnun handbóktil að endurskoða loftræstingu, klípa af, kælingu og losun. Settu samþykkta mótateikningu í sömu tækniskrá og vélarútlitið.
Skipuleggðu úttöku, tæmingu og lekaprófun inni í hringrásinni
Mótunarferlið lýkur ekki þegar mótið opnast. Stór tromma þarf samt að fjarlægja á öruggan hátt og stjórnað frágangi. Þessi skref geta orðið raunveruleg framleiðslumörk ef þeim er bætt við eftir að vélin er byggð.
Byrjaðu á að taka út. Skilgreindu staðsetningu grips, hitastig trommunnar, hleðslu og hreyfiferil. Vélmennið verður að hreinsa mygluna, hlífa og blása vélbúnaði. Handfang hennar ætti ekki að mylja heitan hring eða merkja merkispjald. Afhendingarpunkturinn ætti að styðja við tromluna án stjórnlausrar veltings.
Næst skaltu kortleggja hverja skurð. Efst á flass, neðri hala og háls efni gætu þurft mismunandi verkfæri. Verndaðu lokunarhlið og mikilvægar stærðir. Safnaðu snyrtingu án þess að blanda því saman við gólfrusl. Ef hrein snyrting kemur aftur í ferlið skaltu sýna leiðina að kvörninni og blandarann.
Lekaprófun þarf skrifleg mörk. Skilgreindu prófuð op, lokunarástand, þrýstings- eða lofttæmisaðferð, stöðugleikatíma, prófunartíma og höfnunarþröskuld. Skilgreindu líka hvað gerist eftir bilun. Tromla sem hafnað er ætti að vera rekjanleg til holrúms hennar, tímaglugga og ferilsskrár.
| Stöð | Inntak | Framleiðsla | Sönnunargögn til að fanga |
|---|---|---|---|
| Flugvél að taka út | Hlý mótuð tromma | Stuðningur tromma við klippistöð | Úthreinsun, gripmerki, lotutími og endurtekningarhæfni |
| Blássandi | Tromma með ferlisnyrtingu | Hreinsaðu fullunnar brúnir | Skurð gæði, trommuskemmdir og klippimassa |
| Opnunarlok | Eins og mótaðir hálsar | Lokunarviðmót | Mál, yfirborð og mæliniðurstöður |
| Lekapróf | Búið að klára trommu- og prófunarlokanir | Samþykkt eða rekjanleg höfnun | Uppskrift, niðurstaða, auðkenni tækis og tímastimpill |
| Lokaskoðun | Prófuð tromma | Samþykkt vara eða stjórnað höfnun | Þyngd, veggkort, mál og útlit |
Tímaðu hverja stöð meðan á verksmiðjuprófinu stendur. Mótvél gæti beðið vegna þess að útflutningsleiðin er löng eða klippingarstöðin er full. Þessar tafir tilheyra samþykktum framleiðslu. Þau ættu ekki að vera falin á bak við þurrhringsnúmerið.
Aðskilja vélargetu frá umbúðasamþykki Sameinuðu þjóðanna
Á vörusíðu Kinggle kemur fram að trommur úr birtu forritinu geti staðist 3 m fallpróf og lokið SÞ vottun. Haltu þeirri kröfu tengdri tilgreindri umsókn. Ekki endurskrifa það sem trygging fyrir hverja trommu, áfyllingarefni eða markað.
Vél getur ekki veitt umbúðamerki Sameinuðu þjóðanna. Samþykki á við um hönnunargerð umbúða samkvæmt viðkomandi kerfi. Fullunnin tromma, lokar, innihald eða prófunarmiðlar, undirbúningur, kæling og prófunarniðurstöður skipta öllu máli. Áframhaldandi framleiðslustýringar skipta einnig máli eftir að hönnunin fer fram.
Efnahagsnefnd Sameinuðu þjóðanna fyrir Evrópu gefur útFyrirmyndarreglugerð Sameinuðu þjóðanna. Endurskoðun 24 var gefin út árið 2025. Gildandi landsreglur eða reglur geta notað tiltekna útgáfu eða bætt við kröfum. Staðfestu heimild, prófunarstofu og samþykkisleið fyrir ákvörðunarmarkaðinn.
Byggja tvö sönnunarlög. Hið fyrsta er staðfestingarpróf vélaverksmiðjunnar. Það sannar að pöntuð klefi keyrir umsamda trommuna við skilgreind skilyrði. Annað er pökkunarhönnunarprófun. Það sannar fullunna umbúðir gegn viðeigandi forriti. Eitt kemur ekki í stað annars.
Meðan á vélatilraunum stendur skaltu mæla eiginleikana sem styðja síðari prófanir. Skráðu nettómassa, brúttó skotmassa, veggkort, stærð lokunar, rúmfræði hringsins, niðurstöðu leka og ferlistillingar. Geymið merkt sýni. Þetta gefur umbúðaprófateyminu rekjanlegan byrjunarhluta.
Fyrir frekari upplýsingar um tilgang vöruprófunar, notaðu Kinggle's núverandileiðbeiningar um fallprófun á efnatrommu. Haltu þessari grein einbeitt að framleiðsluklefanum. Sá aðskilnaður hjálpar kaupendum að finna annað hvort svarið við vélsamþættingu eða prófunarsvarið án þess að lesa tvær síður sem segja það sama.
Reiknaðu samþykkt framleiðsla frá raunverulegum framleiðsluatburðum
Vörusíðan birtir 17 til 20 trommur á klukkustund fyrir nafngreinda umsókn sína. Það er gagnleg tilvísun í skipulagningu. Það er ekki tryggt verð fyrir aðra trommu. Þyngd, veggkort, plastefni, moldkæling, úttak og skoðun geta allt breytt niðurstöðunni.
Byrjaðu á tímasettu hlaupi. Teldu hvern mótunarviðburð. Flokkaðu síðan hverja trommu sem samþykkta, hafnaða eða bíður prófs. Skráðu hvert stopp og orsök þess. Notaðu sömu gæðaáætlun og mun stjórna framleiðslu.
samþykktar trommur ÷ athugaðar framleiðslumínútur x 60
Reiknaðu einnig heildareftirspurn eftir efni. Margfaldaðu brúttó massa með því að móta atburði á klukkustund. Ekki margfalda fullunna trommuþyngd með vörulistahlutfalli. Sú flýtileið hunsar flass, höfnun, upphafsefni og annað ferli taps.
brúttó kirkjumassi x mótunarviðburðir á klukkustund
Aðskilið fyrstu umferðarávöxtun frá endurvinnslu eða endurprófun. Tromma sem bilar í lekastöðinni og fer síðar framhjá eftir lokunarstillingu ætti ekki að hverfa úr atburðaskránni. Ástæðan skiptir máli. Það gæti bent til mótunar, frágangs, lokunarsamsetningar eða prófunartækisins.
Kæling stjórnar oft hringrásinni. Ef nokkrar sekúndur til viðbótar verndar rúmfræði hringsins, þá tilheyrir sá tími í samþykktu gengi. Hraðari losun sem skapar sporöskjulaga háls eða óstöðugar stærðir er ekki framleiðniaukning.
Notaðu nógu langan tíma til að afhjúpa bata og jafnvægi niðurstreymis. Taktu upp stillingar vélarinnar í byrjun og lok. Theleiðbeiningar um hringtímaútskýrir hvernig á að aðskilja endurheimt extrusion, mótun, kælingu og meðhöndlun. Theorkuleiðbeiningarútskýrir hvers vegna afl og orka á hverja samþykkta trommu þarf tilgreind mælimörk.
Gagnlegt lokamælikvarðasett inniheldur samþykktar trommur á klukkustund, afrakstur fyrstu umferðar, brúttókíló á hverja samþykkta trommu, niðurskurðarkíló á trommu, talda stöðvunartíma og orku á hverja samþykkta trommu. Hver tala þarf samþykka byrjun og stöðvunarreglu.
Skipuleggðu verksmiðjumörkin í kringum tinda, aðkomu og varmaflutning
Stærð almenningsvéla er 9,5 x 4,1 x 6,5 m. Sá kassi er ekki uppsetningarrýmið. Rekstraraðilar, mótaskipti, pallar, skápar, rör, færibönd og vörður ná út fyrir það. Þakið þarf einnig að leyfa uppsetningu og viðhald.
Byrjaðu á útlitsteikningu búnaðarins. Bættu við viðhaldsplássi fyrir skrúfur og vökvaíhluti. Merktu mygluslóðina frá vörubíl eða geymslusvæði að plötunum. Athugaðu getu krana eða lyftara á hverjum stað. Sýndu hvar heitar trommur og flass eru fjarlægðar munu ferðast.
Þjappað loft þarf þrýsting og flæði við vélatenginguna. Kinggle gefur út 0,8 MPa og 1,8 m³/mín. Þjöppuherbergið verður að gera grein fyrir línutapi, öðrum notendum, hámarksþörf, rúmmáli móttakara og loftmeðferð. Pústferlið þarf einnig umsamin loftgæði.
Kæling þarf stöðugt hitastig og flæði. Opinber síða sýnir 0,3 MPa og 120 L/mín. Biddu um hitahleðslublað sem aðskilur mold, vökvakerfi og aðra neytendur. Stærðu kælivélina eða kæliturninn fyrir staðbundið umhverfisástand og vatnsgæði.
Rafmagnsskipulag þarf tengt álag, spennu, tíðni, kapalleið, vernd og spenniathugun. 70 til 80 kW „meðalorkunotkun“ röð síðunnar er aflviðmiðun. Það er ekki uppsett álag og ekki orka á trommu.

Farðu yfir heildinaveituáætlun fyrir blástursmótunmeð vélinni og aðstoðarbirgjum. Settu hvert framboðsskilyrði og mörk í tæknisamningnum.
Keyra staðfestingarpróf sem fylgir einni rekjanlegri trommulotu
Samþykktarpróf verksmiðjunnar ætti að nota samþykkta trommuteikningu, mót og efni. Ef framleiðsluplastefni er ekki tiltækt, skjalfestu staðgengillinn og takmörk niðurstöðunnar. Ekki kalla hreyfingar þurrvélar vörusamþykktarpróf.
Samþykktu prófunaráætlunina fyrir heimsóknina. Nefndu tækin, sýnisstærð, keyrslutíma og viðtökumörk. Ákveðið hvernig stopp eru talin. Skilgreindu hvaða stillingar geta breyst meðan á keyrslu stendur og hver samþykkir breytingu.
- Staðfestu bygginguna.Athugaðu alla KGB200L/LP gerð, extruders, höfuð, stjórnandi, klemmu, vélmenni, botnblástur, vörður og pantað hjálpartæki gegn samningnum.
- Staðfestu kvörðun og tól.Skráðu auðkenni hljóðfæra. Staðfestu afl-, loft- og kæliskilyrði við vélarmörk.
- Hladdu samþykktu efninu.Skráðu uppskrift trjákvoða, lotu, lit, aukefni og endurmala uppskrift. Fylgdu fyrirhugaðri flutningsleið.
- Stöðva ferlið.Náðu endurteknum bræðsluskilyrðum, endurheimt rafgeyma, losunarhegðun, kælingu og úttöku áður en formleg keyrsla hefst.
- Frystu upphafsuppskriftina.Vistaðu hitastig, hraða, prófíl, tímasetningar, þrýsting og niðurstreymisstillingar með einu endurskoðunarnúmeri.
- Keyrðu umsaminn glugga.Telja mótaðar, samþykktar og hafnar trommur. Skráðu hvert stopp með lengd og orsök.
- Mældu úrtaksáætlunina.Athugaðu massa, mál, veggkort, rúmfræði hrings og háls, snyrtigæði, útlit og niðurstöðu leka.
- Endurskoðaðu niðurstreymisjöfnuðinn.Staðfestu að vélmenni, klipping, prófunartæki og færibönd geti haldið uppi mótunarhraða án óöruggrar uppsöfnunar.
- Lokaðu hverju fráviki.Skráðu niðurstöðuna, eiganda og endurprófunaraðferð. Ekki fela opið mál í almennri yfirlýsingu um „prófið staðist“.
Geymdu sýnishorn frá upphafi, miðju og enda. Merktu hverja trommu með tíma, uppskrift og niðurstöðu. Geymdu veggkortið og lekaskrána með prufuskýrslunni. Þetta breytir verksmiðjuheimsókn í sönnunargögn sem geta stutt síðar ræsingu og bilanaleit.
Myndaðu samþykktu sýnin og merkimiða þeirra. Flyttu út lokauppskriftina fyrir lokun. Í skýrslunni ætti einnig að skrá óuppgerðar athuganir sem ollu ekki höfnun. Þessar upplýsingar gefa vefteyminu skýran endurræsingarpunkt eftir uppsetningu.
Hægt er að sjá virknipakkaprófanir meðan á vélaverkefninu stendur ef samið er um aðferðina. Samt getur formlegt hönnunarsamþykki átt sér stað annars staðar. Hafðu þessar skýrslur aðskildar. Hver skýrsla ætti að tilgreina nákvæmlega hvað hún sannar.
Söluferli Kinggle felur í sér skoðun, prófun og boð um að taka þátt í prófinu. Notaðu tækifærið til að fylgjast meðverksmiðjuprófunarleiðbeiningar. Eftir afhendingu, endurtaktu skilgreinda staðfestingu á staðnum með uppsettum tólum og staðbundnu efniskerfi.
Búðu til tilboðstilbúin tilboð fyrir KGB200L/LP klefann
Gagnleg fyrirspurn gerir birgjanum kleift að athuga alla framleiðsluferilinn. Byrjaðu á trommuskránni. Bættu við teikningu, myndum og sýnishorni ef það er til staðar. Tilgreinið hvort varan sé 200L, 220L eða önnur stærð innan fyrirhugaðs flokks.
Gefðu upp nettó mótaða þyngd, heildarskotaáætlun og númerað veggkort. Nefndu HMWHDPE einkunn, lit, aukefni og endurmala reglu. Tilgreindu innihald, lokunarkerfi, kröfu um efnaþol og viðeigandi pakkningaprófanir.
Skilgreindu úttak sem samþykktar trommur á klukkustund. Bættu við árlegu magni, vaktamynstri og fyrirhuguðum breytingum. Lýstu frátöku, klippingu, opnunarfrágangi, lekaprófi, skoðun, merkingu og bretti. Merktu hvaða hluti Kinggle ætti að vitna í og hverja kaupandinn mun útvega.
Hengdu verksmiðjugögnin. Taktu með spennu, tíðni, þrýstiloftsgetu, kæligjafa, umhverfissvið, hæð, byggingarhæð, kranagetu og tiltækt gólfplan. Bættu við valinni vélarstefnu og trommuflæði.
Biddu um skriflegt svar með fullri KGB200L/LP uppsetningu. Það ætti að innihalda mold umslag, extruder og höfuð arkitektúr, uppsöfnunargrunnur, tól, hjálparlisti, skipulag, staðfestingaráætlun og gagnaafhending. Ekki samþykkja „staðlaða uppsetningu“ sem eina lýsinguna.
Endanleg ákvörðun ætti að tengja allar mikilvægar trommukröfur við vélaeiginleika eða próf. Ef ein kröfu hefur engan eiganda skaltu loka henni áður en pöntun er sleppt. Ef þú ert enn að safna skrám, notaðu Kinggle'sniðurhalsmiðstöðogvélamyndböndfyrir tiltækar tilvísanir. Sendu síðan stjórnaða verkefnapakkann í gegnumsambandsform.
Algengar spurningar
Þessi svör ná yfir kaupspurningunum sem oftast breyta stillingum eða samþykkisáætlun. Þeir nota núverandi Kinggle vörusíður sem tilvísun í vélina. Verkefnisskjöl ættu að stjórna endanlegri röð.
Hvaða vörur er KGB200L/LP hannaður til að framleiða?
Kinggle staðsetur KGB200L/LP sem 250L flokks sérhæfða vél fyrir 220L tvíhringa bláar efnatrommur. Önnur tromma þarf enn að athuga hvað varðar brúttómassa, mótun, dreifingu á vegg, lokun, kælingu, úttak og nauðsynlegar pakkaprófanir.
Þýðir 300 stk/klst að vélin framleiðir 300 efnatrommur á klukkustund?
Nei. Vörutöfluna merkir 300 stk/klst sem þurrhring. Sama síða birtir 17 til 20 stykki á klukkustund fyrir nefnda efna-trommunotkun sína. Endanleg samþykkt framleiðsla verður að sanna með framleiðslumóti, plastefni, kælingu, sjálfvirkni og gæðaáætlun.
Getur KGB200L/LP búið til 15 kg fullbúna trommu?
Á síðunni er listi yfir 12 til 15 kg viðmiðun fyrir fullbúna trommu og 18 kg PE safnþyngd viðmiðunar. Heilsufarsmassi felur einnig í sér flass og önnur snyrtingu. Staðfestu heildarmassajafnvægið, plastefnisgrunninn, varasjóðinn og veggkortið áður en hausinn er frystur.
Er KGB200L/LP sama vél og KGB200L?
Nei. Kinggle gefur þær út sem skyldar en aðskildar uppsetningar. Á KGB200L/LP síðunni eru skráðar tvær 100 mm skrúfur, tveggja laga lýsingu og 39 t vélarþyngd. KGB200L síðan sýnir eina 120 mm skrúfu og 36 t vélarþyngd.
Gefur trommurnar SÞ vottun að kaupa þessa vél?
Nei. Vél gefur ekki SÞ umbúðamerki. Samþykki á við um prófaða hönnunargerð umbúða samkvæmt viðeigandi reglum. Fullunnin tromma, lokar, ætlað innihald eða prófunarmiðlar, undirbúningur, prófunarniðurstöður og áframhaldandi framleiðslu ræður öllu.
Hvað ætti ég að senda fyrir KGB200L/LP tilvitnun?
Sendu trommuteikninguna, myndir, sýnishorn, mál, op, nettóþyngd, veggkort, HMWHDPE einkunn, snyrtiáætlun, lokanir, innihald, prófanir, samþykkt framleiðslumarkmið, niðurstreymis umfang og verksmiðjutæki. Tilgreinið einnig nauðsynlega lagabyggingu og sjálfvirknimörk.
Breyttu einni viðurkenndri trommu í fullkomna vélaforskrift
Sendu Kinggle trommuteikninguna, efni, veggkort, lokanir, prófunaráætlun, framleiðslumarkmið og verksmiðjutól. Verkfræðiteymið getur síðan staðfest KGB200L/LP stillingar, mold, hjálpartæki og samþykkisvið.
Óska eftir KGB200L/LP lausn