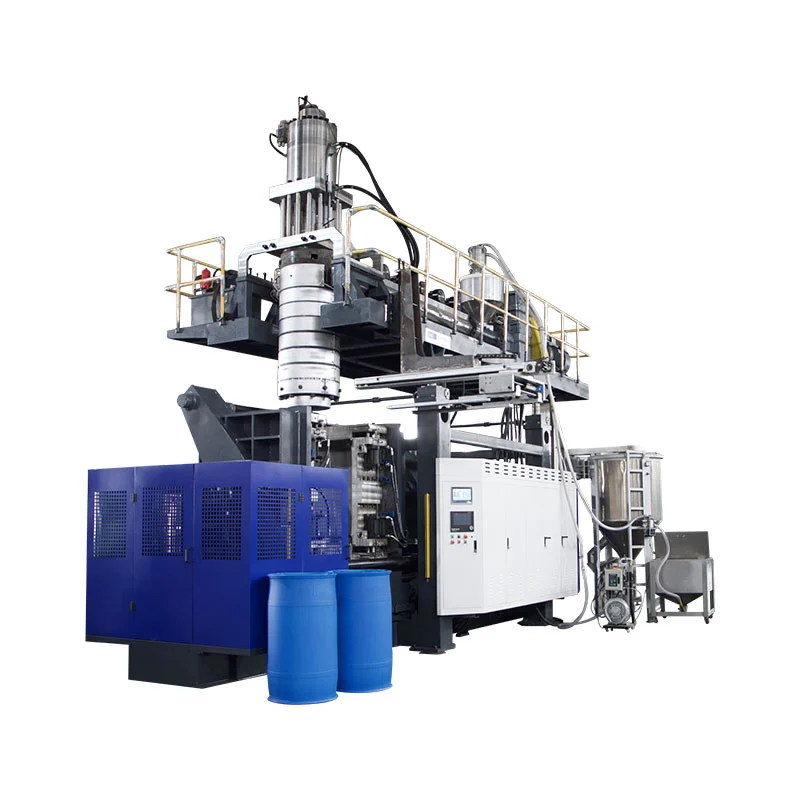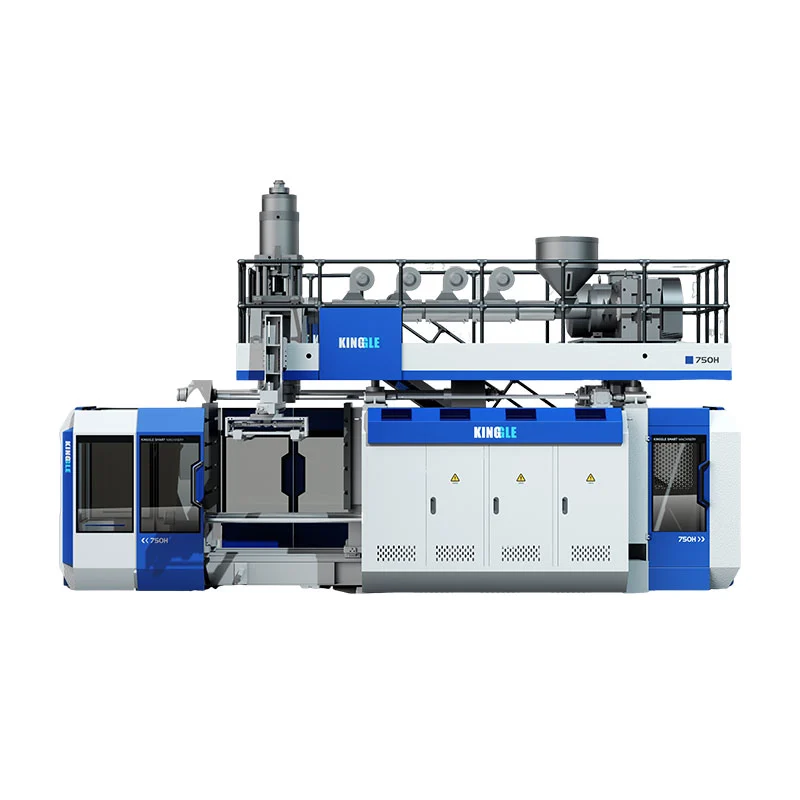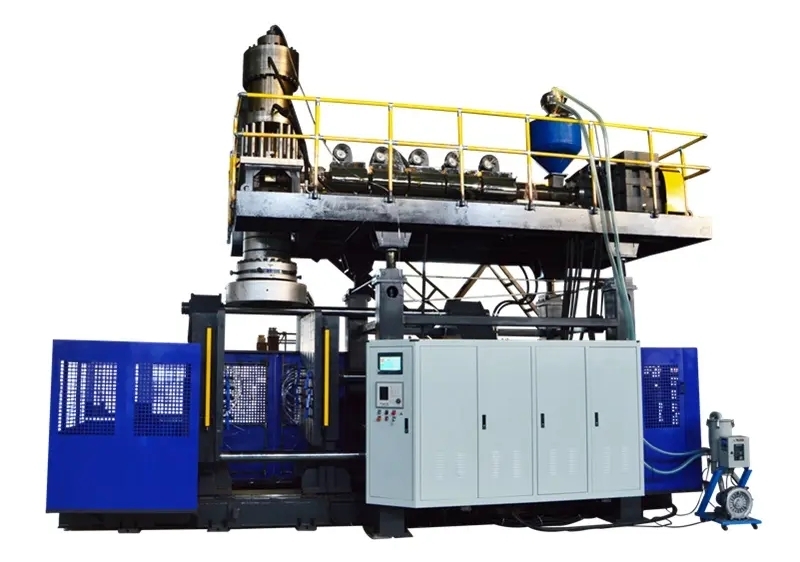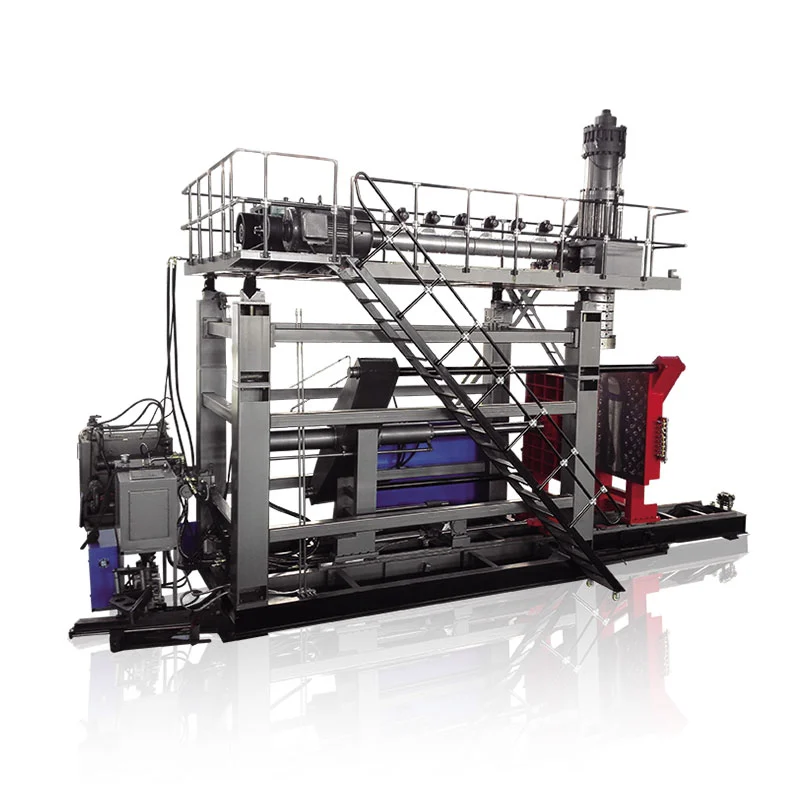
KGB100B er aðeins í boði fyrir stórar holar vörur þegar hluturinn, myglan, brúttóformið og verksmiðjan passa öll birt mörk. Kinggle listar upp 120 L hámarks rúmtak ílát, 920 x 1200 mm hámarks mótastærð, 12(20) L rafgeymaviðmiðun og 9(15) kg PE safnþyngd viðmiðunar. Þessar tölur hefja verkfræðilega endurskoðun, en vöruteikning og prufuáætlun verða að ákveða endanlegt val.
Kaupandi sem leitar að 120L blástursvél hefur venjulega raunverulegan hlut í huga. Það getur verið efnatrommur, umferðarhindrun, floti, tankur, leikfang eða stór tæknilegur hluti. Rúmmálsmerkið er gagnlegt, en það lýsir ekki erfiðustu svæðum, hreyfingu myglu, dreifingu veggja eða kælingu.
Þessi handbók les KGB100B sem framleiðslukerfi. Það útskýrir hvað hvert útgefið númer getur sagt þér og hvað það getur ekki. Það sýnir líka hvað á að senda með beiðni um beiðni, svo umræðan getur færst frá almennu vélarheiti yfir í prófanlega lausn.

Sex spurningar fyrir hraðvirka athugun vöru
- Passar allt mótið við plötuna, mótumslagið og þykktarsviðið?
- Getur kældi hlutinn farið úr mótinu í gegnum opið sem er tiltækt?
- Er heildarmassi innan valinnar uppsetningar rafgeymisins?
- Getur extruder endurheimt nóg efni fyrir markhringrásina?
- Getur klemmukraftur innihaldið umsamið áætluð svæði og blástursþrýsting?
- Getur verksmiðjan veitt stöðugt afl, kælivatn og þjappað loft?
Forskriftarmörk:tölurnar í þessum handbók koma frá núverandiKinggle KGB100B vörusíða. Þau voru skoðuð 15. september 2026. Farðu með þau sem birtar skimunartilvísanir. Samþykkt tilboð, útlit, vélateikning og tæknisamningur verða að skilgreina pantaða vél.
120L merki er upphafspunktur, ekki vörusamþykki
Kinggle gefur út 120 L sem KGB100B hámarks gámarými. Það gefur kaupendum skjótan sviðsmerki. Það segir ekki að hver hluti undir 120 L gangi á vélinni. Fyrirferðalítil tromma og langur umferðarhindrun geta haft mjög mismunandi myglubreidd, útvarpað svæði, kirkjulengd og flutningsleiðir.
Nafnrúmmál getur einnig falið efniseftirspurn. Stór þunnveggja flot getur innihaldið meira loft en minna plastefni en minni tæknihluti með þykk rif, handföng og klípusvæði. Vélin verður að mynda heila heita kistuna, þar með talið efni sem síðar verður leiftur eða klippt. Þyngd fullunnar vöru ein og sér gerir því lítið úr skotinu sem hausinn verður að gefa.
Rúmfræði breytir ákvörðuninni aftur. Djúpdráttarsvæði geta teygt söfnunina mikið. Breiðar spjöld gætu þurft meiri klemmukraft. Hægt er að takmarka langa hluta með fjarlægð frá deyja til móts eða úttaksrými áður en rúmmál íláts skiptir máli. Hálsinnlegg, innri þræðir og botnblástur geta bætt meiri hreyfingu við hringrásina.
Notaðu 120L lýsinguna til að búa til stutta lista. Berðu síðan saman raunverulegan hluta og mold við vélina. Þetta er ástæðan fyrir því að Kinggle sjálfursöluferlibiður um vörumyndir, teikningar, þyngd, stærð, efni, þykkt og framleiðslukröfur áður en gerð er ráðlegging um líkan.
Sú röð heldur getumerkinu í sínu rétta hlutverki: fljótleg skimun fyrst, verkfræðileg staðfesting í öðru lagi.
Breyttu KGB100B forskriftinni í spurningar kaupenda
Forskriftartafla er gagnlegust þegar sérhver tala leiðir til ávísunar. KGB100B síðan nær yfir vélastærð, klemmu, útpressun, rafgeymishaus og tilvísanir í tól. Sum gildi eru skýr takmörk. Aðrir lýsa birtri uppsetningu eða ástandi vélar án hleðslu.
Á síðunni er rafgeymirinn 12(20) L og PE rafgeymirinn 9(15) kg. Sviga virðast gefa til kynna valmöguleika á lista, en síðan skilgreinir ekki valregluna. Tilvitnunin ætti því að nefna eitt höfuðfyrirkomulag og efnislegt umfang þess. Ekki sameina stærri töluna með staðlaðri forsendu vél nema Kinggle staðfesti það fyrir verkefnið.
| Birt reit | KGB100B tilvísun | Spurning sem það ætti að kalla fram |
|---|---|---|
| Hámarks rúmtak gáma | 120 L | Passar raunveruleg rúmfræði vörunnar og brúttóformið, ekki aðeins nafnrúmmál hennar? |
| Framleiðsla | 320 stk/klst., þurrkunarferill | Hvaða framleiðsla getur vélin haldið með framleiðsluformi, plastefni, kælingu og gæðareglum? |
| Vélastærð | 5,9 x 3,8 x 4,6 m | Er nóg uppsett pláss fyrir aðgang, palla, slöngur, meðhöndlun og viðhald? |
| Þyngd vélar | 18 t | Hvaða grunn- og uppbyggingaráætlun fylgir endanlegri heildaruppdrætti? |
| Klemkraftur | 440 kN | Er það nægilegt fyrir áætluð svæði vörunnar við umsaminn vinnsluþrýsting? |
| Tilvísanir í plötur og mót | 1200 x 1200 mm plata; 920 x 1200 mm hámarksmót | Passa moldhúsið, uppsetningarmynstrið, þjónusta og tengingar saman? |
| Opnun og hreyfing | 500 til 1400 mm opnun; 600 mm hreyfanleg högg | Getur hluturinn losnað og farið út án þess að rekast á eða skemma heita fleti? |
| Mótþykkt | 510 til 600 mm | Inniheldur uppsett þykkt bakplötur, millistykki og nauðsynleg verkfæri? |
| Extruder | 100 mm skrúfa; 24 L/D; 55 kW mótor | Hentar valin skrúfa og vinnslugluggi uppgefnu plastefni? |
| Birt HDPE bræðslugeta | 160 til 200 kg/klst | Er heildareftirspurn undir sannað stöðugri framleiðslu fyrir raunverulega samsetningu? |
| Uppsöfnunarhaus | 12(20) L; 9(15) kg PE tilvísun | Hvaða valkostur er tilgreindur og nær hann yfir brúttómassa með nothæfri framlegð? |
| Þvermál deyjapinna | Hámark 450 mm | Hvaða deyja og verkfærapakka er þörf fyrir þvermál og vöruútlit? |
| Tilvísun í kælivatn | 0,3 MPa; 120 l/mín | Við hvaða inntakshitastig, vatnsgæði og hringrásarsvið á þetta við? |
| Birt meðalorkulína | 52 til 60 kW | Hvaða vörutengda kWst/kg og kWst á hvern samþykktan hluta eru mældar í stöðugri tilraun? |
Vörusíðan birtir einnig 0,8 MPa blástursþrýsting og loftflæðistöluna 1,8, en sýnileg eining hennar er sýnd sem M2/MIN. Sú eining þarfnast leiðréttingar eða staðfestingar áður en hún fer inn í aðstöðuforskrift. Ábyrg beiðni um beiðni ætti að flagga óvissunni í stað þess að breyta einingunni hljóðlaust.
Lestu tengdar línur saman. Mótastærð tilheyrir opnun og þykkt. Uppsöfnunarmassi tilheyrir völdum trjákvoða og brúttóskoti. Bræðslugeta tilheyrir batatíma og stöðugum bræðslugæðum. Vélarmál tilheyra viðhaldsaðgangi og aukabúnaði. Þessi tengdi lestur kemur í veg fyrir að ein hagstæð tala feli aðra verkþvingun.
Athugaðu mótsumslagið og slóðina til að fjarlægja hluta
Útgefin hámarksformstærð er 920 x 1200 mm. Platan er 1200 x 1200 mm og þykkt mótsins er 510 til 600 mm. Þessi gildi lýsa tengdum víddum, en þau eru ekki skiptanleg. Mót gæti passað uppgefnar andlitsstærðir og samt stangast á við bindistangir, rör, festingargöt eða hreyfanlegur búnaður.
Byrjaðu á samsetningarteikningu, ekki vöruskissu. Sýndu báða mótahelmingana, bakplötur, vatnsgreinar, blásturspinna, háls- eða botnverkfæri, vökvabúnað, skynjara og rafmagnskassa. Þekkja miðlínu og uppsetningarmynstur. Merktu hvern hlut sem hreyfist út fyrir mótarhlutann við opnun.
Næst skaltu líkja eftir flutningi. KGB100B síðan birtir 500 til 1400 mm plötuopnunarviðmiðun og 600 mm hreyfanlegt högg. Fullbúinn hlutinn þarf laust pláss til að losa hann, snúa ef þörf krefur og fara úr vélinni. Blass, skott, handföng og heitir sveigjanlegir veggir geta stækkað raunverulegt flutningsumslag.
Hlutastífleiki skiptir líka máli. Stór holur hluti getur afmyndast ef vélmenni grípur hann áður en veggurinn er tilbúinn. Einfalt fall getur skaðað háls eða skilið eftir sig merki á hlýja spjaldið. Kælitími inni í mótinu og stuðningur eftir útkast tilheyrir skipulagsskoðuninni.
Verksmiðjusýn:haltu moldteikningunni við hliðina á almennu fyrirkomulagi vélarinnar. Bættu við kranakróksleiðinni, leiðinni fyrir mygluvagninn, úthreinsun á þjónustuhliðinni og öruggum aðgangi rekstraraðilans. Útgefin 5,9 x 3,8 x 4,6 m vélamál eru ekki heildarfótspor frumunnar.
Viðeigandi endurskoðun felur einnig í sér mygluþyngd og lyftipunkta, jafnvel þó að opinbera vörusíðan birti ekki mótvægismörk. Biðjið Kinggle að staðfesta leyfilega moldþyngd og ráðlagða meðhöndlunaraðferð fyrir nákvæma uppsetningu. Theextrusion blása mótun mold hönnun handbókveitir fyllri gátlista fyrir kælingu, klípingu og loftræstingu.
Stærð rafgeymisins frá brúttómassa
Geymslur fyrir rafgeymi bráðna og ýta út stórum kirkjugarði eftir beiðni. Viðkomandi efnismagn er heildarskotið sem fer úr hausnum. Það felur í sér seljanlega hlutann, topp og neðst flass, handfang eða háls rusl og hvers kyns annað klippt efni sem búið er til með völdum verkfærum.
Brúttó efnamassi = massi fullunnar hluta + flass- og klippingarmassi + stjórnað vinnslugjald
Greiðslan er ekki algild prósenta. Það ætti að koma frá samþykkta hlutanum, moldhugmyndinni, efnishegðun og niðurstöðum prufu.
Kinggle gefur út 9(15) kg sem PE rafgeymiþyngd viðmiðunar fyrir KGB100B. Það er ekki loforð um að fullunnin vara geti vegið 9 eða 15 kg. Það er heldur ekki sjálfkrafa framseljanlegt yfir í PP, ABS eða fyllta samsetningu. Kvoðaþéttleiki, bræðslustyrkur, hitastig og höfuðástand hafa áhrif á nothæfan ferliglugga.
12(20) L rafgeymislínan þarf sömu umönnun. Lítrarúmmál lýsir rúmmáli inni í kerfinu, en vöruteikningum og efnisáætlun er venjulega stjórnað eftir massa. Spyrðu hvaða höfuðvalkostur er innifalinn, hvaða trjákvoða styður birtan massa og hversu mikið efni er eftir í hausnum á umsömdum vinnustað.
Ekki keyra sjálfgefið á fræðilegum mörkum. Verkefni þarf nægilegt stýrisvið til að leiðrétta veggdreifingu og breytileika frá skoti til skots. Ef brúttósöfnunin tekur næstum alla tiltæka afkastagetu getur síðari efnisbreyting eða staðbundin þykktarleiðrétting fjarlægt það herbergi. Tilraunin ætti að sýna stöðugan skotmassa, endurtekna lengd og ásættanlegan púða fyrir valið höfuð.
Fyrir fjölþætta mót, teldu hverja tegund sem losnar í hverri lotu. Heildarskotið verður að ná yfir hverja virka innstungu og klippingu þess. Höfuðfjöldi og holafjöldi geta breytt stærðfræðinni, svo tilgreinið þær sérstaklega í beiðni um tilboð. Thehöfuð og hola leiðsögnskýrir þá greinarmun.
Passaðu pressuvélina við efnisþörf og endurheimtartíma
Á KGB100B síðunni er listi yfir 100 mm skrúfu, 24 L/D hlutfall, 55 kW pressumótor og fjögur upphitunarsvæði. Það gefur út HDPE bræðslugetu á bilinu 160 til 200 kg/klst. Það svið er efnisbundin tilvísun. Það ætti ekki að meðhöndla það sem tryggt framleiðsla fyrir hverja einkunn, masterlotu, endurmalahlutfall eða hitastigsglugga.
Umbreyttu framleiðslumarkmiðinu í brúttótímaeftirspurn. Notið brúttómassa, ekki fullunninn hlutamassa. Taktu með allar virkar stöður og notaðu fyrirhugaða atburði á klukkustund. Þetta gefur efnishraðann sem pressuvélin og hausinn verða að halda uppi á meðan vélin er að búa til viðunandi hluta.
Brúttó efnisþörf, kg/klst. = brúttó söfnunarmassi á hvern atburð, kg x mótunarviðburðir á klukkustund x virkir flokkar á atburði
Berðu niðurstöðuna saman við prófun á raunverulegu samsetningunni. Bæklingasvið eitt og sér getur ekki ákvarðað bræðslugæði eða endurheimtarmörk.
Endurheimtartími verður að passa inn í hringrás vélarinnar. Ef mótið helst lokað til kælingar notar pressuvélin þann tíma oft til að endurhlaða rafgeyminn. Styttri kælingarlota getur því hækkað nauðsynlegan bræðsluhraða. Hraðari moldhreyfing hefur lítið gildi ef hausinn er ekki tilbúinn fyrir næsta skot.
Meðhöndlun efnis getur orðið falin þvingun. Stórir hlutar eyða plastefni fljótt. Verksmiðjan þarf áreiðanlega flutning, þurrkun þegar efnið krefst þess, blöndun og mengunareftirlit. Endurmalun getur breytt magnþéttleika og fóðurhegðun. Skrifleg samsetning er gagnlegri en breitt merki eins og „HDPE plús endurmala“.
Biðjið prufuskrána að innihalda plastefnisflokk, birgi, litapakka, endurmala prósentu, hitastillingar, skrúfuhraða og raunverulegan heildarmassa. Ef annað efni er fyrirhugað skaltu biðja um efnissértæk sönnunargögn. Kinggle'sHDPE og PP vinnsluleiðbeiningarútskýrir hvers vegna fjölliðamerkið eitt og sér leysir ekki uppsetningu vélarinnar.
Tengdu klemmukraft, áætlað svæði og blástursskilyrði
KGB100B síðan birtir 440 kN af klemmukrafti. Stærri tala er ekki sjálfkrafa betri og magnmerki getur ekki staðfest klemmuna. Mótið sér aðskilnaðarkraft yfir áætlaða svæðið sem verður fyrir innri þrýstingi. Lögun vöru, leifturland, klípahönnun og vinnsluþrýstingur hafa öll áhrif á raunverulega kröfu.
Áætlað svæði er skuggamynd þrýstingsholsins á moldskilaplaninu. Breiður flatur hluti getur skapað meira aðskilnaðarálag en dýpri en mjórri ílát. Endurskoðunin ætti að nota raunverulega holrúmsteikningu. Það ætti einnig að innihalda valinn blástur og hvaða öryggisstuðla sem er umsaminn.
Opinber síða sýnir 0,8 MPa sem blástursviðmiðun. Það þýðir ekki að allar vörur ættu að keyra á sömu stillingu. Kvoðahitastig, loftræsting, veggþykkt, yfirborðsupplýsingar og kælistefna hafa áhrif á ferlið. Tilraun verksmiðjunnar ætti að nota skjalfestan framleiðsluglugga sem framleiðir viðunandi hluta án flasvaxtar eða óstöðugra mygluhegðunar.
Pinch-off hönnun er hluti af sama kerfi. Veik þétting getur skapað leka eða viðkvæma suðu. Of mikið efni getur stækkað flassið og gert klippinguna erfiðari. Mótleiðrétting, klemmuhreyfingar og staðsetning söfnunar verða að styðja við verkfærin frekar en að bæta upp fyrir það.
Biðjið mótsbirgðann og vélabirgðann að skoða sömu teikningu. Þetta kemur í veg fyrir sameiginlegt bil þar sem hver aðili samþykkir aðeins sinn eigin búnað. Endanlegur tæknisamningur ætti að nefna áætlað svæði, vinnsluþrýsting, klemmuþörf, mótþykkt, uppsetningu og tengiupplýsingar.
Skipuleggðu verksmiðjuna í kringum heildar mótunarklefann
KGB100B síðan birtir vélarstærð 5,9 x 3,8 x 4,6 m og þyngd 18 t. Þetta eru dýrmætir upphafspunktar fyrir skipulag og uppsetningu. Þau innihalda ekki alla palla, plastefniskerfi, kælitæki, þjöppu, úttaksbúnað, færibönd, trimmer eða öryggismörk.
Byrjaðu fyrir ofan vélina. Staðfestu hreina byggingarhæð, kranagetu, slóð til að fjarlægja höfuð og aðgang að hitara og vökvahlutum. Vinnið síðan út á við. Rekstraraðilar þurfa pláss til að skoða mótið, fjarlægja fastan hluta og komast á venjulega þjónustustaði. Afhending efnis og meðhöndlun fullbúinna hluta þarfnast leiða sem fara ekki yfir óörugg svæði.
Kælivatn á meira skilið en að meta rörstærð. Á síðunni eru tilgreind 0,3 MPa og 120 L/mín, en álverið þarf einnig tilskilið inntakshitastig, viðunandi hitahækkun, vatnsgæði, síun og skilaástand. Mótrásir og olíukæling gætu þurft sérstaka stjórn. Í endanlegu veitublaði skal koma fram hvað er innifalið í birtu flæði.
Þjappað loft þarf sömu meðferð. Vefsíðan gefur 0,8 MPa þrýstingsviðmiðun, en sýnileg loftflæðiseining hennar er ósamræmi. Óskið eftir leiðréttri eftirspurn vélinntaks, hámarksþörf, loftgæði, daggarmark og tengistærð. Móttökutæki gæti verið nauðsynlegt til að halda þrýstingi stöðugum meðan á stórum blástursviðburðum stendur.
Vörusíðan merkir 52 til 60 kW sem „meðalorkunotkun“. Vegna þess að kW er afleiningar, notaðu myndina aðeins sem birta aflviðmiðun. Ekki breyta því í kWh á hluta. Vörutengd orka fer eftir mold, plastefni, hringrás, hjálparefnum og viðurkenndum framleiðslu.
EUROMAP 46.2skilgreinir vörutengda mælingu fyrir tiltekna pressublástursmótunarvél, mót og tilgreinda vöru. Það krefst stöðugs rekstrar og vörugæða sem uppfyllir kröfur viðskiptavina. Þetta er góður grunnur fyrir staðfestingarpróf. Kinggle'sleiðarvísir um veitukröfurgetur hjálpað til við að skipuleggja plöntugagnablaðið.

320 stk/klst þurrhringur er ekki framleiðsluframleiðsla
Kinggle merkir 320 stk/klst sem KGB100B þurrkunarúttakið. Þurrhringur mælir hreyfingu vélarinnar án þess að sanna allt framleiðsluferlið. Það felur ekki í sér endurheimt trjákvoða, blástur, kæling, fjarlæging hluta, klippingu eða gæðaskoðun við fyrirhugaðar framleiðsluaðstæður.
Stórir hlutar eru oft takmarkaðir við kælingu. Þykkt handföng, horn og klípusvæði gætu þurft lengri tíma en breið veggsvæði. Hraðari opnunarhreyfing getur ekki losað hluta sem er enn of mjúkur til að halda lögun. Sjálfvirkni getur einnig stillt hraðann ef vélmenni, trimmer eða færibandið er hægara en mótunarvélin.
Notaðu þrjú aðskilin úttaksgildi. Í fyrsta lagi skaltu aðeins skrá þurrhringrás sem hreyfiviðmiðun. Í öðru lagi skaltu mæla brúttó mótaða hluta á klukkustund meðan á framleiðsluprófinu stendur. Í þriðja lagi, tilkynntu samþykkta hluta á klukkustund eftir samþykktar gæðaeftirlit og taldar stopp.
Samþykkt framleiðsla = brúttómótaðir hlutar - hafnaðir hlutar - hlutar sem tapast við taldar stopp
Fyrir vaktskipulag skal skrá mælingartímabil og stöðvunarflokka. Stutt athugun á bestu lotu er ekki stöðugt framleiðsluhraði.
Samþykktaráætlunin ætti að nefna hlutann, mold, plastefni, lit, endurslípunarreglu, aðgerðir rekstraraðila og aukabúnað. Það ætti einnig að skilgreina gæðastaðalinn. Þyngd, mál, afköst leka, ástand flass, útlit og staðsetningar veggþykktar eru algengir flokkar, en verkefnið þarf að velja þá sem skipta máli.
Notaðu marklotuna sem fjárhagsáætlun. Brjóttu það í losun rafgeymisins, hreyfingu myglu, blása, kælingu, útblástur, opnun, úttak og endurheimt. Þetta sýnir hvort mörkin koma frá vélinni, myglunni, efninu eða niðurstreymisvinnunni. Theleiðbeiningar um hagræðingu hringrásartímaútskýrt hvernig bæta má eitt stig án þess að færa gallann annað.
Veggforritun verður að fylgja vörunni, ekki afrituð ferill
Stórir blástursmótaðir hlutar teygjast ójafnt. Efni nálægt öxl, horni, handfangi eða djúpdrætti getur borist lengra en efni á breiðu spjaldi. Samræmt bil getur skilið eitt svæði of þunnt á meðan annað ber óþarfa þunga.
Á KGB100B síðunni segir að staðalgerðin innihaldi MOOG 100 þykktarstýringu. Nákvæmur uppsettur stjórnandi, prófílupplausn og valmöguleikapakki verður að vera nefndur í tilvitnuninni. AKinggle-hýst Moog DigiPack III handbóksýnir hvernig rafgeymi-vél stjórnandi getur tengt verkfærastöðu við forritað snið. Það listar einnig skotstærð, púða og uppsöfnunarstöðuaðgerðir. Þessi handbók sýnir stjórnunarrökfræði, en það ætti ekki að nota til að gera ráð fyrir nákvæmlega KGB100B viðmótinu.
Byggðu fyrsta sniðið út frá þekktri rúmfræði og mótatímasetningu. Þá skera eða mæla hluta á skilgreindum stöðum. Breyttu einu svæði í einu og skráðu endurskoðunina. Þyngri hluti er ekki sjálfkrafa betri hluti. Markmiðið er nóg efni þar sem frammistaða þarf á því að halda og minna umframmagn þar sem það þarf ekki.
Prófílvinna verður að vera í sambandi við skotmassa og söfnunarlengd. Ef eitt prófílsvæði er stækkað breytist efni sem er til staðar annars staðar. Hitastig og uppblástur geta einnig breytt niðurstöðunni. Vistaðu samþykktu uppskriftina með efnisflokki, lit, höfuðhita, skotstillingum og formútgáfu.
TheParison forritunarleiðbeiningarbýður upp á skref-fyrir-skref stillingaraðferð. Fyrir þetta verkefni ætti FAT að bera saman endanlegt vistað snið við mælda veggkortið og hlutaþyngdarsviðið.
Keyra verksmiðjupróf sem svarar kaupákvörðuninni
Gagnlegt staðfestingarpróf frá verksmiðjunni er ekki vélasýning. Það er stýrð tilraun til að búa til umsamda vöru við skjalfest skilyrði. Niðurstaðan ætti að sýna hvað var prófað, hvernig það var mælt og hvað var eftir utan prófunarsviðsins.
EUROMAP 46.2 býður upp á gagnlega mælingar. Það kallar á að vélin sé í stöðugu ástandi, vörugæði til að mæta kröfum viðskiptavina og að helstu ferligögn séu skjalfest. Söluferli Kinggle segir einnig að hægt sé að bjóða viðskiptavinum að taka þátt í prófinu. Breyttu því tækifæri í skriflega bókun áður en réttarhöldin hefjast.
- Frystu prófunargreinina.Tilgreindu endurskoðun hluta, mold, fyrirkomulag höfuðsins, fjölda hola eða úttaks og hvern uppsettan möguleika.
- Skráðu samsetninguna.Skráðu trjákvoðaflokk, birgja, litapakka, aukefni og endurmalareglu. Geymið nóg efni úr einni þekktri framleiðslueiningu ef mögulegt er.
- Staðfestu uppsetninguna.Skráðu hitastig tunnu og höfuðs, skotstillingar, prófílskrá, blástursskilyrði, kælivatnsskilyrði og sjálfvirknistöðu.
- Náðu stöðugri starfsemi.Ekki velja fyrsta ásættanlega hlutann. Komdu þér saman um stöðugleikareglur og úrtaksgluggann áður en árangur er mældur.
- Mæla massajafnvægi.Vigtaðu fullunna hlutann, flassið og aðra snyrtingu. Staðfestu brúttó kirkjufjölda gegn tilvitnuðu rafsöfnunarfyrirkomulagi.
- Skoðaðu gæði vöru.Notaðu viðurkenndar staðsetningar og aðferðir fyrir veggþykkt, mál, þyngd, lekavirkni og sýnilega galla.
- Telja samþykkt framleiðsla.Tilkynntu heildarlotur, brúttóhluti, höfnun og stopp á umsömdu tímabili. Haltu þurrhringnum sem sérstakri skrá.
- Mæla veitur.Skráðu spennu, afl, þrýstiloftþrýsting og flæði, hitastig kælivatns, þrýsting og flæði á skilgreindum mörkum.
- Áskorun endurtekningarhæfni.Athugaðu skotmassa, prufurstöðu og vörumælingar þvert yfir sýnisgluggann, ekki aðeins á einum völdum hlut.
- Loka frávik.Gefðu öllum biluðum hlutum eiganda, aðgerð, sönnunarkröfu og gjalddaga áður en sending er samþykkt.
Haltu hráum lestri með undirrituðu yfirlitinu. Myndir ættu að sýna auðkenni sýnishorns og mælingarstað. Uppskriftaskrár, viðvaranir og fráviksskýrslur eru hluti af sönnunargögnum. Theblástursmótunarvél FAT leiðarvísirinniheldur fyllri samþykkisramma.
Úrtaksval þarf líka reglu. Talaðu hluta í röð og skiptu ekki út misheppnuðu sýni fyrir betra. Ef stillingar breytast skaltu stofna nýjan sýnishóp og skrá breytingatímann. Þetta heldur niðurstöðunni rekjanlegri. Það skilur einnig eðlilega breytileika frá vísvitandi ferliþróun.
Fyrir samþykki sendingar berðu saman prófunarskrána við undirritaða kröfufylki. Stóðstuð vélhreyfingarathugun getur ekki lokað opinni vörugæðavöru. Sérhvert próf sem ekki var hægt að ljúka ætti að vera sýnilegt með ástæðunni og samþykktri eftirfylgniaðferð.
Undirbúa beiðni um tilboð sem vélasmiður getur gert
Óljós beiðni um „eina 120 lítra blástursvél“ býður upp á óljósa tillögu. Sendu þéttan tæknipakka í staðinn. Það þarf ekki að vera fullkomið, en það verður að aðgreina þekktar kröfur frá opnum ákvörðunum.
Byrjaðu á víddarteikningu eða þrívíddarskrá. Bættu við myndum þegar þær útskýra hálsa, innlegg, handföng eða klippingu. Tilgreindu markþyngdina og auðkenndu mikilvæg veggsvæði. Nefndu efnisflokkinn og leyfða endurslípun. Ef efnaþol eða eftirlitspróf skiptir máli skal tilgreina nákvæman staðal og ástand vörunnar.
Skilgreindu síðan framleiðslu. Gefðu samþykkta hluta á klukkustund eða á dag, tiltækar vaktir, fyrirhugaða sjálfvirkni og niðurstreymisþrep. Takið fram hvort verkefnið feli í sér nýja mót. Ef mót er þegar til, gefðu upp samsetningarteikningu, þyngd, þykkt, uppsetningu og þjónustutengingar.
Upplýsingar um aðstöðu ættu að innihalda rafmagn, tíðni, þrýstiloftsgetu, kælivatnsskilyrði, lausa hæð, aðgangshurð, krana og gólfgögn. Ekki bíða eftir uppsetningu til að bera þessa hluti saman við vélina. Hægt er að takmarka verkefni í stórum hlutum með því að festa og meðhöndla vöru eins auðveldlega og með útpressun.
Læt fylgja með fyrirspurninni
Vöru- og mótateikningar, plastefnisupplýsingar, framleiðslumarkmið, gæðaviðmið, notkunarskilyrði, útlitsmörk og æskilegt sjálfvirkniumfang.
Beiðni í tillögunni
Lokavalkostur fyrir höfuð, skrúfa og drif, yfirlýsingu um mótun, mörk veitu, skipulag, samþykkisreglur, meðfylgjandi valkosti og tæknilegar undantekningar.
Biddu um útfyllt kröfufylki. Í hverri röð ætti að standa „samræmist“, „þarfst breytinga“ eða „ekki innifalið,“ á eftir tilvísun í tillöguna. Þetta er auðveldara að endurskoða en dreifðar yfirlýsingar í tölvupósti. Kinggle veitir aniðurhalssvæðifyrir tækniskjöl og aeyðublað fyrir verkefnafyrirspurnfyrir fyrstu samskipti.
Þegar KGB100B tilheyrir skammlistanum
KGB100B á skilið nánari endurskoðun þegar varan kemst nálægt stórum notkunarsviði sínu og verkfræðilegar athuganir samræmast. Vörusíðan nefnir efnatunnur, bílavarahluti, umferðarhindranir, flot, leikföng og húsgögn sem forrit. Sá listi sýnir ætlaðan reit, en hann er ekki sönnun þess að tiltekinn hluti muni keyra.
Sterkt stuttlistamál hefur fjóra eiginleika. Mótið passar við rými fyrir hreyfingu og þjónustu. Heilsufarsmassi passar við staðfestan höfuðvalkost. Endurheimt útpressunar styður nauðsynlega hringrás með tilætluðu efni. Verksmiðjan getur útvegað veitur og afgreiðslu á umsömdum mörkum.
Farðu í aðra stillingu þegar eitt af þessum skilyrðum mistakast. Stærri safn getur leyst skotmassa en ekki myglubreidd. Stærri plata getur leyst mold umslagið en ekki endurheimt útpressunar. Önnur stærð vélar getur verið hagkvæmari þegar hluturinn er mun minni en vinnusvið pallsins.
Einnig gera hlé þegar gögnin eru ófullnægjandi. Höfuðmyndir vefsíðunnar í svigum og ósamræmi loftflæðiseiningarinnar þarfnast skriflegrar skýringar. Þurrhringsnúmerið getur ekki lokað framleiðsluábyrgð. Þetta eru eðlilegir hlutir fyrir tæknilegan samning, ekki ástæður til að giska.
Kaupákvörðunin ætti að enda með hlutabundinni prufuáætlun. Ef vélin getur framleitt stöðuga, viðunandi hluta á umsömdu gengi og skilamörkum, passar líkanið við verkið. Ef þessi sönnunargögn vantar er skammlistinn áfram bráðabirgðaskrár.
Algengar spurningar
Hvaða vörur getur KGB100B 120L blástursmótunarvélin búið til?
Kinggle listar efnatunnur, bílavarahluti, umferðarhindranir, flot, leikföng og húsgögn á KGB100B síðunni. Þetta eru umsóknartilvísanir, ekki sjálfvirkar samþykktir. Raunverulega varan þarf enn að athuga með stærð myglu, brúttó massa, klemmuþörf, efni, flutningsleið og kælingu.
Þýðir 120 L að hvert ílát undir 120 L passar?
Nei. Nafnmagn íláts er aðeins eitt skimunargildi. Hluti undir 120 L getur samt farið yfir myglusvepp, áætluð svæðismörk, eftirspurn eftir rafgeymum eða laus pláss til að fjarlægja. Sendu vöruna og mótsteikningar til að fá sértæka endurskoðun.
Getur KGB100B búið til 15 kg fullunna HDPE vöru?
Ekki gera þá forsendu frá opinberu borði. Síðan birtir 9(15) kg sem viðmiðun fyrir þyngd PE rafgeyma, að því er virðist ásamt tveimur skráðum höfuðgetum. Heilsufarsmassi felur í sér hlutann og allt flass eða klippingu. Valið höfuð, plastefni og nothæf vinnsluframlegð verður að vera staðfest af Kinggle og sannað í tilraun.
Er 320 stk/klst. væntanleg framleiðsla?
nr. Kinggle merkir 320 stk/klst sem þurrhring. Raunveruleg viðurkennd framleiðsla felur í sér útpressun, formgerð, blástur, kælingu, flutning, klippingu, höfnun og stöðvun. Tilgreindu nauðsynlega samþykkta framleiðslu og staðfestu það með framleiðslumótinu og efninu.
Hvernig ber að bera saman orkunotkun?
Berðu saman vörutengda orku undir sama móti, vöru, plastefni, gæðareglum og prófunarmörkum. KGB100B síðan birtir 52 til 60 kW sem meðalorkulínu, sem er aflviðmiðun. Mældu kWh/kg og kWh á samþykktan hluta við stöðuga framleiðslu í stað þess að umreikna síðugildi.
Hvaða upplýsingar ætti ég að senda fyrir KGB100B tilvitnun?
Sendu vöruteikningar og myndir, mál, fullunna þyngd, veggþörf, efnisflokk, endurslípureglu, samþykkt framleiðsla, gæðapróf, myglugögn, notkunarskilyrði og sjálfvirkniþarfir. Merktu óþekkta hluti greinilega. Þetta gefur birgirnum nægar upplýsingar til að staðfesta haus, mótun og umfang prufu.
Athugaðu hlutann þinn áður en þú velur vélina
Sendu Kinggle vöruteikningu, heildarþyngdaráætlun, plastefni, myglugögn, framleiðslumarkmið og verksmiðjuskilyrði. Teymið getur skoðað hvort KGB100B vettvangurinn og valin uppsetning rafgeymisins passi við verkefnið.
Biðja um endurskoðun vöru sem passar