Reiknaðu framleiðsluhraða blástursvéla með því að deila 3.600 með bilinu milli framleiðsluatburða í sekúndum, margfaldaðu síðan með hlutunum sem framleiddir eru við hverja atburði. Til að áætla góða hluta á hverri vakt, notaðu mælda gæðaafrakstur og raunverulegan aksturstíma og athugaðu hvort útpressunarbúnaður og niðurstreymisbúnaður geti stutt niðurstöðuna. Forskrift um þurrhringrás ein og sér staðfestir ekki framleiðslu á fullunnum flöskum.
Byggðu afkastagetuákvörðun á samþykktum hlutum yfir fyrirhugað framleiðslutímabil, ekki hröðustu lotuna á forskriftarblaði. Fyrir útblástursblástursmótun verður framleiðsluútreikningurinn að taka tillit til flöskunnar, verkfæra og efnisþörf. PET teygju-blow einkunnir koma ekki í staðinn fyrir þessar athuganir.
Hvernig reiknar þú út blástursmótun á klukkustund?
Byrjaðu á talningaratburði sem áhorfandi getur greint. Fyrir þessa handbók er framleiðsluatburður losun mótaðra hluta úr einni starfandi mót. Skráðu meðalbilið á milli þessara atburða í heildarvélinni ásamt fjölda hluta sem gefnir eru út í hvert sinn.
Ef tveir hlutar fara úr vélinni á 16 sekúndna fresti er útreikningurinn 3.600 ÷ 16 × 2 = 450 hlutar á hverja keyrslutíma. Þetta er lýsandi útreikningur, ekki einkunn fyrir Kinggle vél. Það telur mótaða hluta áður en þú dregur frá höfnun og gerir ráð fyrir að uppgefið bil geti haldist.
Notaðu rétta hringrásartímaformúlu
Framleiðslutími einnar stöðvar er ekki alltaf bilið á milli úttaks frá heildarvélinni. Á sama hátt eru sekúndur á hluta ekki sama magn og sekúndur á tveggja hluta mótunarviðburði. Skrifaðu eininguna við hvert inntak áður en þú færð hana inn í töflureikni.
Fyrir mælt tímabil er jafngildi hringrásartímajöfnunnar liðnar hlaupandi sekúndur deilt með fjölda úttaksatburða. Ef atburðir gefa af sér mismunandi magn, notaðu þá beintalningaraðferðina í staðinn: heildarmótuðum hlutum deilt með vinnslutíma.OEE orðalisti Vorneskilgreinir sömuleiðis raunverulegan keyrsluhraða með því að nota heildartalningu og keyrslutíma.
Til að reikna út hringrásartíma út frá upptöku skaltu mæla á milli samsvörunarpunkta. Tíu tímastimplar í röð innihalda níu bil, ekki tíu. Fyrir ójöfn lotur, deila heildartímanum sem liðinn er með raunverulegum bilafjölda frekar en að miða við úrval af hröðum lotum.
Grunn Excel færsla er=3600/A2*B2, þar sem A2 inniheldur sekúndur fyrir hvern atburð og B2 inniheldur hluta af hverjum atburði. Ef útreikningsformúla hringrásartíma skilar nú þegar sekúndum fyrir hvern einstakan hluta skaltu nota=3600/A2. Ef þessi niðurstaða er margfölduð með holrúmatalningunni myndi holrúm telja tvisvar.
Nefndu niðurstöðuna í samræmi við inntak hennar. Tilvalið bil gefur kjörgengi. Dæmigert mælt bil gefur mældan hlaupahraða. Hvorugt felur sjálfkrafa í sér skiptingar eða stopp heilrar vakt. Hafðu greinarmuninn sýnilegan þegar niðurstaðan er færð yfir í tilboð eða framleiðsluáætlun.
Telja stöðvar, hausa og holrúm án tvítalningar
Stöð, deyjaúttak og moldhol lýsa mismunandi hlutum framleiðslufyrirkomulagsins. Kinggle'smulti-head versus multi-cavity guideskilur þá að: útrásir mynda söfn, holrúm mynda hluta og stöðvar eru móta-og-klemma stöður. Tölur þeirra eru ekki skiptanlegir margfaldarar.
Ímyndaðu þér tvær stöðvar sem hver framleiðir tvo hluta í hverri útgáfu. Stöð A sleppir við 0 og 32 sekúndur; stöð B sleppir við 16 og 48 sekúndur. Hver stöð endurtekur sig á 32 sekúndna fresti, en öll vélin gefur út par á 16 sekúndna fresti. Eftirfarandi tímasetning er eingöngu fundin upp til að útskýra útreikninginn.
| Talningargrundvöllur | Útreikningur | Brúttóframleiðsla |
|---|---|---|
| Fullkomin vél | 3.600 ÷ 16 sekúndur × 2 hlutar | 450 hlutar/klst |
| Aðskilin stöð samtölur | 3.600 ÷ 32 sekúndur × 2 hlutar × 2 stöðvar | 450 hlutar/klst |
| Röng tvítalning | 3.600 ÷ 16 sekúndur × 2 hlutar × 2 stöðvar | 900 hlutar/klst., rangt |
Síðasti útreikningur telur seinni stöðina tvisvar. Framlag þess er nú þegar innifalið í 16 sekúndna bilinu fyrir heilar vélar. Í rauntímaskrá, merktu hvern atburð með stöð sinni svo annar aðili geti endurbyggt útreikninginn.
Ekki gera ráð fyrir að það að bæta við annarri stöð varðveiti sömu tímasetningu undir álagi. Fyrirhugað fyrirkomulag þarf enn næga efnisafgreiðslu, kælingu og meðhöndlunargetu. Berðu saman raunverulega rekstraráætlun, ekki bara fjölda stöðva. Kinggle'seins og tveggja stöðva samanburðurveitir tengt stillingarsamhengi.
Teldu líka virkar stöður. Ef eitt holrými er vísvitandi ekki í notkun, skapar nafntilvist þess í mótinu ekki framleiðsla. Ef það framleiðir gallaða flösku tilheyrir sú flaska í brúttótalningu og höfnunartölu. Að draga úr inntakinu í holrúminu og draga frá sömu flöskunni sem hafnað er aftur myndi vanmeta framleiðsluna.
Fyrir blandað fyrirkomulag, reiknaðu hvern straum fyrir sig og bættu við niðurstöðunum. Sameiginlegt meðaltal er aðeins gagnlegt þegar atburðatalning og hlutatalning tákna sama athugunartímabil. Þetta skiptir máli þegar önnur stöð stoppar á meðan hin heldur áfram eða þegar mótin tvö framleiða mismunandi hluta.
Breyttu vinnslustundaframleiðslu í góða hluta á hverja vakt
Kaupandi sem skipuleggur afhendingu þarf annað númer en rekstraraðili sem athugar hraða vélarinnar. Byrjaðu á allri vaktinni, auðkenndu tíma þegar framleiðsla er ekki áætluð og skráðu síðan stopp á áætlaða framleiðslutímabilinu sem eftir er. Tilgreindu þessi tímamörk áður en þú vitnar í vaktheild.
Almennt umfangISO 22400-2:2014lýsir framleiðslu KPI með formúlum þeirra, þáttum, tímahegðun og einingum. Það er gagnleg tilvísun fyrir agaða mælingu. Þessi grein notar hagnýtar skilgreiningar hér að neðan; það heldur ekki fram að vél eða prufa sé vottuð samkvæmt þeim staðli.
UndirVorne OEE ramma, breytingar innan áætlaðrar framleiðslu eru tiltækistap. Þeir hverfa ekki einfaldlega vegna þess að þeir voru skipulagðir. Tími sem ekki er ætlað að framleiða, eins og útilokað matarhlé, hefur annað hlutverk. Skilgreindu meðferðina fyrir rannsóknina frekar en að breyta henni til að bæta lokahlutfallið.
Gæðaávöxtun þýðir hér samþykktir hlutar deilt með heildarmótuðum hlutum, þar sem bæði talningar eru teknar á sama tímabili og ferlismörk. Ef samþykki á sér stað eftir lekaprófun er óunnið verk sem bíður eftir þeirri prófun ekki enn staðfest gott framtak. Skráðu allar upphafs- og lokavinnu sem eru í vinnslu.
Hvenær á að nota OEE útreikning
Þegar þú byrjar á kjörgengi skaltu taka mið af framboði, hraðatapi og gæðum.Útreikningaleiðbeiningar Vornegefur eftirfarandi sambönd. Ákjósanlegt hlutfall verður að lýsa sömu vöru og virku uppsetningu og talið úttak.
| Þáttur | Útreikningur |
|---|---|
| Framboð | Sýningartími ÷ áætlaður framleiðslutími |
| Frammistaða | Skoðað brúttó hlaupahlutfall ÷ kjörið brúttó hlaupahlutfall |
| Gæði | Góð tala í fyrstu umferð ÷ heildartalning |
| OEE | Framboð × árangur × gæði |
Góð framleiðsla er því hægt að reikna sem kjörgengi × áætlaða framleiðslutíma × OEE. Notaðu brot, ekki heilar prósentur, í þeirri margföldun. OEE 78,4% kemur inn í formúluna sem 0,784.
Veldu annaðhvort leiðina með kjörgengi eða leiðina með mældu gengi. Skoðunarhraði endurspeglar nú þegar þann hraða sem næst á því hlaupatímabili. Margfalda það með öðrum frammistöðustuðli fyrir sama hraðatap myndi tapið draga tvisvar frá. Sömuleiðis inniheldur mæld tala um góða hluta á vakt nú þegar stopp og höfnun innan þeirrar vakt; ekki nota annan almennan skilvirkniafslátt til að lýsa sömu vakt.
Athugaðu hvort extruderinn styðji markúttakið
Framleiðslumat skapar einnig efnisþörf. Notaðu heildarmassann sem er unninn fyrir hvern mótaðan hluta, ekki aðeins þyngd fullunnar íláts. Í þessum útreikningi felur brúttómassi í sér efnið sem verður ílátið og tilheyrandi snyrtingu þess, úthlutað stöðugt yfir framleidda hluta.
Segjum sem svo að ímyndað 450 hluta/klst. uppröðun vinnur 90 g á hvern mótaðan hluta. Rekstrarþörf þess er 450 × 90 ÷ 1.000 = 40,5 kg/klst. Ef fullbúna flaskan vegur 70 g, myndi aðeins nettóþyngd hennar gefa lægri tölu upp á 31,5 kg/klst. Báðar tölurnar eru fengnar frá lýsandi forsendum, ekki mældu flöskuverkefni.
Mismunurinn 9 kg/klst. er áætlað efni sem tengist snyrtingu. Endanleg endurheimt þess fjarlægir ekki upprunalegu vinnslukröfuna. Hafðu sérstakan útreikning fyrir keypt plastefni, endurheimt efni og förgun; hleðsluútreikningur þrýstivélarinnar varðar efnið sem fer í gegnum ferlið.
Kinggle'sleiðbeiningar um höfuðuppsetningutengir einnig viðburðamassa við tiltæka útpressunargetu. Að bæta við holrúmum getur aukið hluta á hvern atburð, en það eykur líka massann sem þarf fyrir þann atburð. Stærri nafnholafjöldi getur ekki ein og sér leyst takmörk efnisframboðs.
Berðu saman hlaupandi eftirspurn við afköst viðmiðunar sem á við um efnið og fyrirhugaða uppsetningu. Ekki þynna út eftirspurnina með því að miða hana að meðaltali yfir hádegishlé eða lokun. Vélin verður að standa undir efnishraðanum á meðan hún er að framleiða, jafnvel þó að meðaltalshlutfallið sé lægra.
Bráðabirgðaþak er í boði kg/klst. deilt með brúttó kg á hlut. Það er aðeins skimunarútreikningur. Það ákvarðar ekki kælitíma, ásættanlega veggdreifingu, víddarstöðugleika eða framleiðsla snyrti- og skoðunarbúnaðarins. Þeir þurfa eigin ávísanir.
Fyrir fyrstu endurskoðun, settu mótun, útpressu og niðurstreymisgetu í samhæfðar einingar og berðu þær saman. Minnsta studd hlutfall auðkennir umsækjanda þvingun, ekki sjálfvirka framleiðsluábyrgð. Láttu millistuðla og truflanir fylgja með þegar þú skipuleggur heila línu, staðfestu síðan fyrirhugaða fyrirkomulag með fyrirhugaðri vöru.
Unnið dæmi: frá lotutíma til vaktframleiðsluáætlunar
Eftirfarandi unnið dæmi notar ímyndaða inntak fyrir útblástursblástursmótunarfyrirkomulag. Það er ekki KGB2L frammistöðueinkunn. Haltu sömu tímasetningu, hlutafjölda og gæðaforsendum allan útreikninginn svo hægt sé að athuga hlaupahraða, heildarvakt og efniseftirspurn hvert við annað.
Gerum ráð fyrir að átta tíma vakt innihaldi 30 mínútna hlé þegar framleiðsla er ekki áætluð. Aðrar 30 mínútna stopp eiga sér stað við áætlaða framleiðslu. Eftirstandandi tími er sjö klukkustundir. Á þeim tíma fara tveir hlutar úr vélinni á 16 sekúndna fresti að meðaltali og 96% standast skoðun án endurvinnslu.
| Skref | Útreikningur | Niðurstaða |
|---|---|---|
| Fyrirhuguð framleiðsla | 8 klst mínus 0,5 klst án hlés | 7,5 klst |
| Sýningartími | 7,5 klst mínus 0,5 klst skráð stopp | 7 klst |
| Brúttó hlaupahlutfall | 3.600 ÷ 16 × 2 | 450 hlutar/klst |
| Samtals mótaðir hlutar | 450 × 7 | 3.150 hlutar |
| Góðir hlutar í fyrstu umferð | 3.150 × 0,96 | 3.024 hlutar/vakt |
| Góð framleiðsla á áætlaðri klukkustund | 3.024 ÷ 7,5 | 403,2 hlutar/klst |
| Góð framleiðsla á klukkutíma | 3.024 ÷ 8 | 378 hlutar/klst |
| Rekstrareftirspurn eftir efni | 450 × 90 g ÷ 1.000 | 40,5 kg/klst |
Taktu eftir að 450, 403.2 og 378 geta allir lýst sömu atburðarásinni. Þeir svara mismunandi spurningum. Sú fyrsta snertir brúttóframleiðslu meðan á gangi stendur. Annað dreifir samþykkt framleiðslu yfir áætlaðan framleiðslutíma. Sá þriðji dreifir því yfir alla vaktina. Skýrsla sem sleppir nefnara gefur svigrúm fyrir villandi samanburð.
Athugaðu niðurstöðuna með OEE
Aðeins fyrir þetta dæmi, gerðu ráð fyrir að ákjósanlegu atburðabili sé 14 sekúndur með tveimur hlutum í hverri atburði. Það er kjörið hlutfall um 514.286 hlutar/klst. Framboð er 7 ÷ 7,5; árangur er 450 ÷ 514.286; gæði er 0,96. Varan þeirra er 0,784, eða 78,4% OEE.
Að beitaVorne OEE útreikningsaðferð, 514.286 × 7.5 × 0.784 skilar um það bil 3.024 góðum hlutum. Litla námundunin sem birtist breytir ekki undirliggjandi niðurstöðu. 14 sekúndna kjörtímabilið er dæmi um forsendu, ekki vörulistaþurrhringsgildi.
Fyrir lýsandi pöntun upp á 12.000 samþykkta hluta gefa 12.000 ÷ 3.024 um 3,97 slíkar breytingar. Fjórar vaktir gefa út reiknaða 12.096 hluta samkvæmt þessum forsendum, fyrir viðbótartjón sem sértækt er fyrir pöntun. Þetta er áætlanagerð, ekki afhendingarskuldbinding eða ástæða til að sleppa ræsingarstaðfestingu.
Ef skráð stopp eykst úr 30 í 60 mínútur, fer tíminn niður í 6,5 klukkustundir. Með óbreyttum öðrum forsendum verður framleiðsla 450 × 6,5 × 0,96 = 2.808 góðir hlutar. Pöntun fer þá yfir fjórar vaktir. Þessi samanburður sýnir hvers vegna lítil breyting á tiltækum keyrslutíma getur haft áhrif á tímasetningu án þess að breyta mótunarferlinu.
Prófaðu þinn eigin framleiðsluhraðaútreikning
Vanskil endurskapa ímyndaða dæmið. Sláðu inn mælst meðalbil á keyrslutíma, ekki einkunn fyrir þurrhring. Ekki margfalda aftur með stöðvum ef bilið nær þegar yfir alla vélina. Gögn verða áfram á þessari síðu.
- Brúttóhlutar á hverja hlaupstund
- 450
- Áætlaður góðir hlutar á vakt
- 3.024
- Góðir hlutar á áætlaða klukkustund
- 403.2
- Efnisþörf meðan á gangi stendur
- 40,5 kg/klst
Niðurstöður eru áætlanir, ekki tryggð framleiðsla. Tugatölur sýna vænt meðaltal. Þessi reiknivél gerir ekki líkan af biðminni, ræsingu pöntunar, breytilegum fjölda holrúma eða sérstakri OEE-stillingu með kjörgengi. Ef forskriftir eru óvirkar verða birtar niðurstöður áfram sjálfgefið dæmi.
Það sem Kinggle's KGB2L forskriftir segja þér um getu
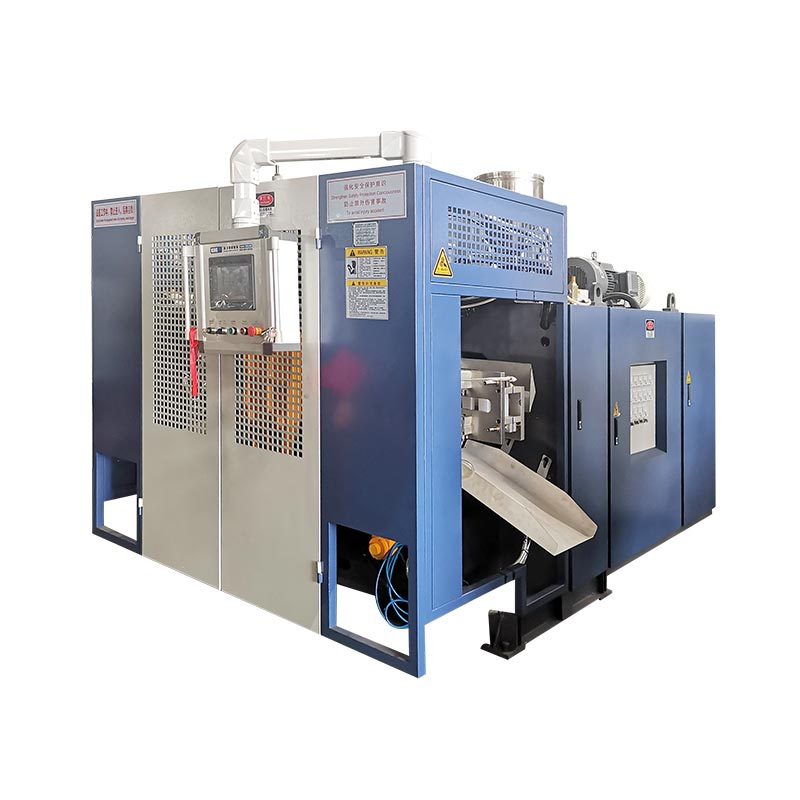
TheKGB2L 2L einstöðva blástursmótunarvélgefur áþreifanlegt dæmi um hvernig á að lesa forskriftarblað. Birt gildi hennar lýsa nokkrum mismunandi mörkum. Rúmmál gáma, framleiðsla þurrhringrásar, afköst efnis og stærð móta svara mismunandi valspurningum.

| Birt færibreyta | Gildi | Spurning sem það hjálpar að svara |
|---|---|---|
| Hámarks rúmtak gáma | 2 L | Er fyrirhuguð vara innan tilgreinds magnsflokks? |
| Framleiðsla (þurrhringrás) | 600 PC/HR | Hvaða tilvísun í þurrhringrás stendur í vörulistanum? |
| HDPE bræðslugeta | 30 kg/klst | Hvaða viðmiðun efnishlutfalls er tiltæk fyrir forskimun? |
| Þvermál skrúfa | 50 mm | Hvaða extrusion pallur er til umræðu? |
| Hámarksformstærð, B × H | 360 × 380 mm | Hvaða útgefnu myglaumslag verður að taka til skoðunar í verkfæraskoðun? |
| Miðfjarlægð með tvíhöfða | 130 mm | Hvaða bilsviðmiðun þarf að bera saman við fyrirhugað skipulag? |
Þurrkunarreiturinn er ekki prufuskýrsla fyrir tiltekna 2 lítra flösku. Ekki endurmerkja 600 PC/HR sem 600 samþykkta ílát á klukkustund. Enn á eftir að ákvarða plastefni vörunnar, þyngd, fyrirkomulag holrúms, kælikröfur og viðmiðunarviðmiðanir.
Notaðu 30 kg/klst HDPE viðmiðunina fyrir sérstaka massaathugun. Þegar gert er ráð fyrir 90 g brúttómassa á hlut, miðað við 30 með 0,09, gefur um 333,3 mótaða hluta/klst. sem skyggniloft eingöngu fyrir efni. 450 hlutar/klst. í dæminu myndu krefjast 40,5 kg/klst., fyrir ofan birta tilvísun.
Þessi útreikningur lofar ekki 333,3 hlutum/klst frá KGB2L. Það merkir að ekki sé hægt að réttlæta massa og markhraða dæmisins með því að nota 30 kg/klst tilvísun sem skráð er. Við endurskoðun verkefnis þyrfti aðra studda uppsetningu, endurskoðaðar vöruforsendur eða annað framleiðslumarkmið.
Tvíhöfða bilið sannar heldur ekki að tvær flöskur passi. Athugaðu raunverulega mygluteikningu á móti útgefnu umslagi og öllu fyrirkomulagi verkfæra. Fyrir stærri eða breiðari vörur verður fjöldi nothæfra holrúma að fylgja teikningunni frekar en valinn úttaksmargfaldara.
Þegar óskað er eftir meðmælum, sendu teikningu, efnisflokk, nettó- og heildarþyngdaráætlanir, áskilið samþykkta framleiðsla og fyrirhugað vaktmynstur saman. Þetta gerir birgjum kleift að athuga getuforsendur miðað við fyrirhugaðan vélbúnað í stað þess að svara einangrri spurningu um flöskur á klukkustund.
Staðfestu úttakið áður en þú skuldbindur þig til vél
Gerðu samþykkt framleiðsla að grundvelli getusamningsins. Flöskur sem fara úr moldinni og flöskur hreinsaðar til umbúða eru mismunandi. Fyrir prófun skal tilgreina skoðunarstað og kröfur sem flaska þarf að uppfylla til að slá inn samþykkta heildartölu. Annars getur prufan náð mótunarmarkmiði sínu á meðan afhendingarþörfin er óleyst.
Fyrir KGB2L, hafðu birtu 600 PC/HR þurrhringstöluna aðskilda frá flaskaúttaksskuldbindingunni. Staðfestu efni, flöskuþyngd, virka holrúm og kröfur um viðurkenningu áður en samið er um framleiðslugetu. Þurrhringstala ein og sér er ófullnægjandi fyrir afhendingaráætlun fyrir flösku.
Þegar prufa missir af markmiði sínu, greindu vankantinn áður en þú eykur hraðann. Skráðu úttaksbil, stopp og höfnuðu hluta sérstaklega. Athugaðu hvort biðtími sé við afhendingu, kælitíma inni í mótinu og biðröðum fyrir klippingu eða lekaprófun. Þessar athuganir greina mótunarþvingun frá þvingun niðurstreymis.
Metið eina leiðréttingu í einu og geymið fyrir og eftir skrárnar. Dæmdu breytinguna út frá viðurkenndri framleiðslu á sambærilegum athugunartímabilum, ekki eftir styttri sýndarlotu eingöngu. Skráðu efni og verkfæri við hliðina á niðurstöðunni. Ef fjöldinn hækkar en fleiri flöskur mistakast skoðun hefur aðlögunin ekki endilega bætt nothæfa afkastagetu.
Halda skrá sem annar aðili getur athugað
- Tilgreindu endurskoðun teikninga, plastefnisflokk, efnisblöndu, markþyngd og fyrirkomulag hola.
- Komdu þér saman um móttökuathuganir og stöðuna þar sem góðir hlutar verða taldir.
- Skráðu upphafs- og lokatíma, áætlaðar útilokanir, framleiðslustopp og ástæður þeirra.
- Skráðu heildarmótaða hluta, samþykkta hluta í fyrstu umferð og höfnun án þess að telja endurunnar hluta tvisvar.
- Berðu saman sá hraða, brúttómassaeftirspurn og framleiðsla á eftirleiðis yfir samsvarandi tímabil.
- Haltu samþykktum stillingum, athugunum og óleystum takmörkunum með prufuskýrslunni.
Skilgreindu hvað gerist í upphafi og lok mælingargluggans. Stutt athugun sem tekin er eftir upphitun svarar annarri spurningu en heilli pöntun sem inniheldur ræsingu og moldbreytingu. Hvort tveggja getur verið gagnlegt, en aðeins þegar skýrslan sýnir hvað var útilokað.
Notaðuprófunarleiðbeiningar fyrir blástursmótunarvél verksmiðjuað þróa víðtækari skoðunarskrá. Framleiðsluútreikningur styður samþykki; það kemur ekki í stað vöruskoðunar, tækjaathugunar eða kaupsamnings.
| Skráareit | Hvað á að slá inn |
|---|---|
| Vara og stillingar | Endurskoðun teikninga, efni, þyngd, virk holrými og stöðvar |
| Mælingarmörk | Upphaf/lok klukku, áætlaður tími, hlaupatími og staðsetning talninga |
| Telur | Alger mótaðir, góðir fyrstu umferð, hafnaðir og ókláraðir hlutar |
| Skilyrði | Skráðar stillingar, kæling og loftskilyrði, mönnun og aðstoðarmenn |
| Niðurstaða | Góðir hlutar á uppgefinn tíma eða vakt, takmarkanir og umsamið eftirfylgni |
Ræddu vörusértæka afkastagetuáætlun með Kinggle
Krefjast framleiðslumats sem tengist vöruteikningunni og fyrirhugaðri uppsetningu vélarinnar. Í skriflegri tillögu skal koma fram hvar samþykktir hlutar eru taldir, hversu lengi mælingar standa yfir og hvaða framleiðsluskilyrði gilda. Án þessara upplýsinga er tala um flöskur á klukkustund ekki góður grunnur til að bera saman tilboð á búnaði.
Sendu flöskuteikningu þína eða upplýsingar um sýnishorn, efnisflokk, nauðsynlega góða framleiðslu og vaktaáætlun í gegnumOpinber tengiliðasíða Kinggle. Þar sem gildi er enn mat, merktu það svo næsta endurskoðun geti leyst það.
Ningbo Kinggle Machinery Co., Ltd.
Netfang:sales@kinggle.com
Sími:+86-574-87103665
Yuyao City, Ningbo, Zhejiang, Kína. Samskiptaupplýsingar athugaðar með opinberu tengiliðasíðunni.
Algengar spurningar
Hversu margar flöskur getur blástursmótunarvél framleitt á klukkustund?
Það er engin ein framleiðsla fyrir hverja vél og flösku. Deilið 3.600 með framleiðslubili allrar vélarinnar í sekúndum, margfaldaðu síðan með mótuðu hlutunum fyrir hvern atburð. Notaðu gæðaafrakstur fyrstu umferðar til að fá góða framleiðslu á meðan á keyrslu stendur. Til að skipuleggja vakta skaltu einnig taka með skráð stopp og staðfesta efni og afkastagetu.
Tvöfaldar tvístöðva vél alltaf framleiðslu?
Nei. Tvær stöðvar ákvarða ekki framleiðsluhraða án raunverulegrar tímasetningar og stillingar. Ef mæld heildarvélabil inniheldur þegar losun til skiptis frá báðum stöðvum, ekki margfalda með tveimur aftur. Berðu saman tímasetningu hverrar stöðvar, virka holrúm og efnisþörf áður en þú metur samanlagt framleiðsla.
Er þurrkunarframleiðsla sú sama og framleiðsla fullunnar vöru?
Nei. Vörulistareitur merktur þurrhringsútgangur staðfestir ekki samþykkta framleiðslu tiltekins íláts. Kinggle's KGB2L síða sýnir 600 PC/HR undir því merki. Flöskusértæk úttakskrafa þarf efni, verkfæri, þyngd, rekstrarskilyrði og skoðunarviðmið, ásamt skilgreindu mælitímabili.
Hvernig hefur þyngd gáma áhrif á framleiðslugetu?
Þyngd hefur áhrif á efnið sem þarf á tilteknu framleiðsluhraða. Fyrir útpressunarskimun skal nota brúttó unninn massa á hvern mótaðan hluta, þar með talið úthlutað úthlutun hans, frekar en aðeins þyngd fullunnar flösku. Deilið tiltæku efnisflutningi með þeim heildarmassa fyrir bráðabirgðaþak. Þessi útreikningur einn og sér staðfestir ekki frambærilega mótunarlotu eða samþykkt framleiðsla.
Hvaða upplýsingar eru nauðsynlegar fyrir nákvæma framleiðsluáætlun?
Gefðu upp vöruteikningu, efnisflokk, nettó- og brúttóþyngd, fyrirkomulag holrúms og stöðvar, miða við samþykkta framleiðslu og vaktáætlun. Látið fylgja með móttökuathugunum og búnaði í eftirfylgni. Ef prufugögn eru til, gefðu upp heildartalningar, góðar talningar, tímasetningu og stöðvunarástæður. Haltu áætluðum gildum aðskildum frá mældum niðurstöðum svo birgirinn geti greint sönnunareyður sem eftir eru.
Áður en pöntun er lögð, samið skriflega um samþykkt framleiðslu, reynsluskilyrði og talningaraðferð. Notaðu framleiðslufærsluna sem myndast sem grunn fyrir afhendingaráætlunina.