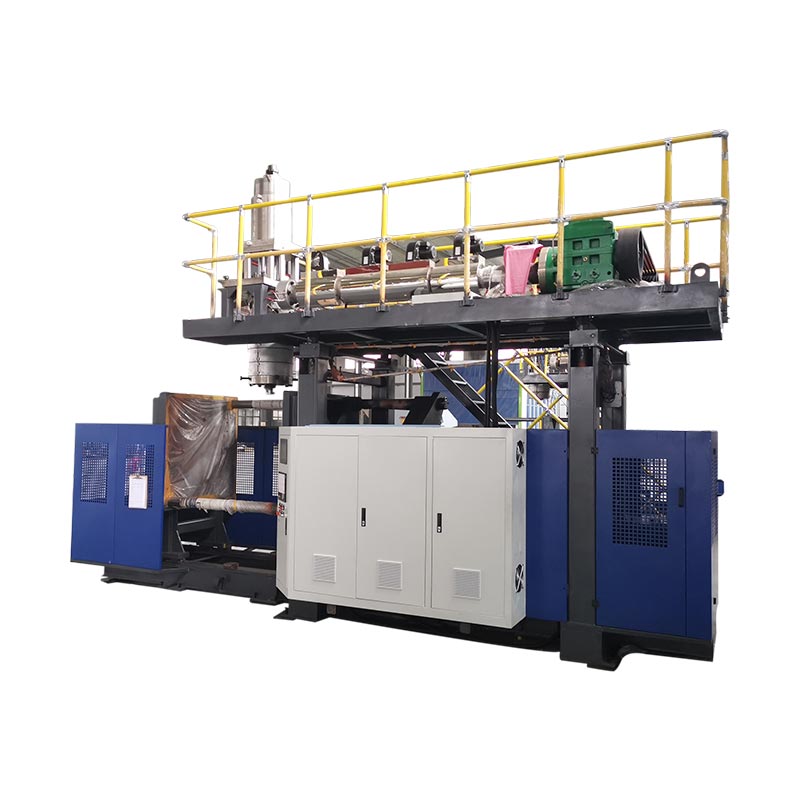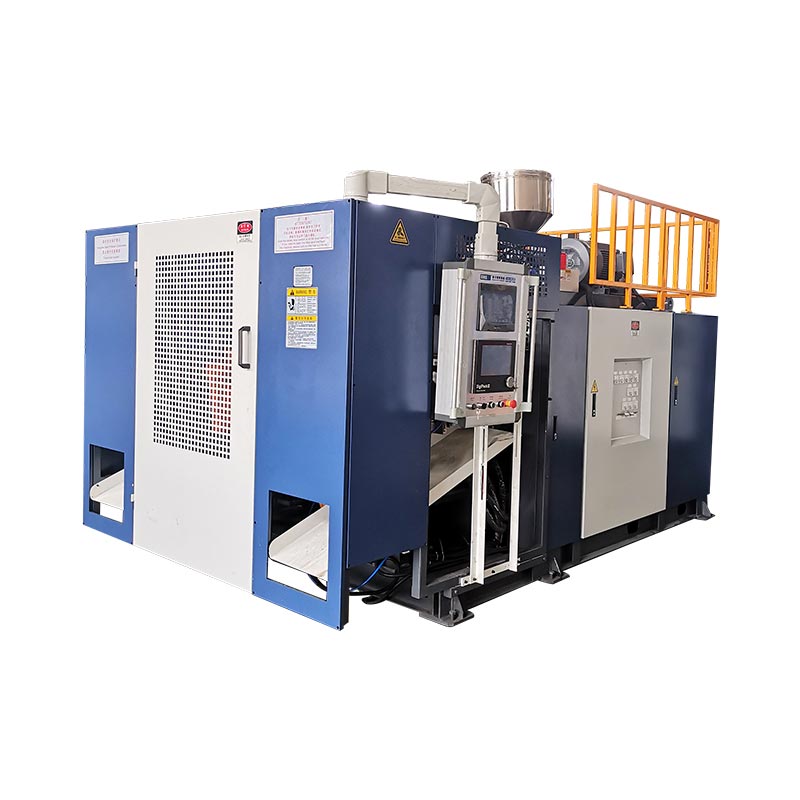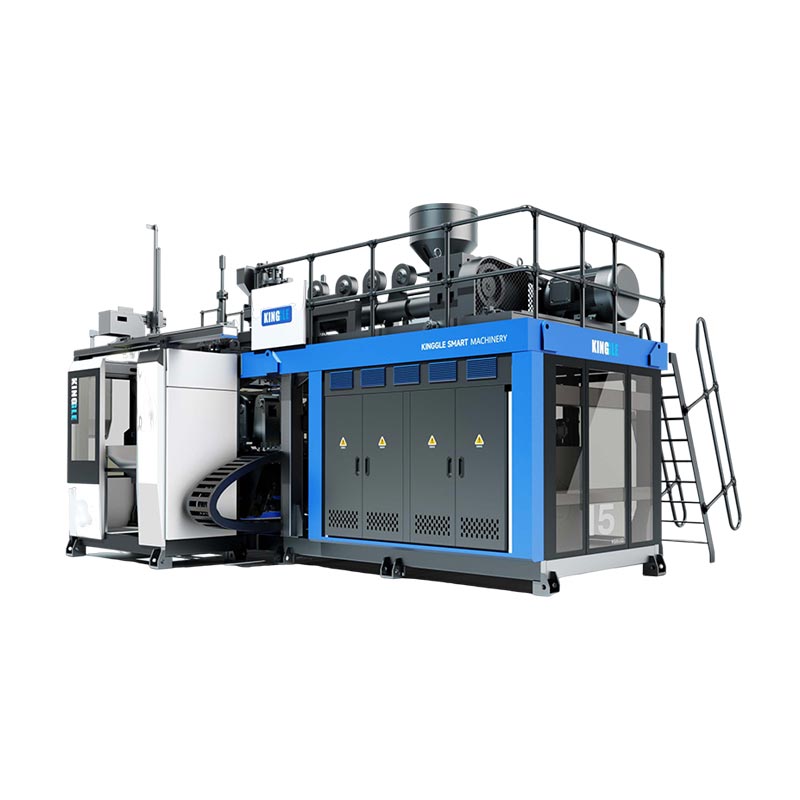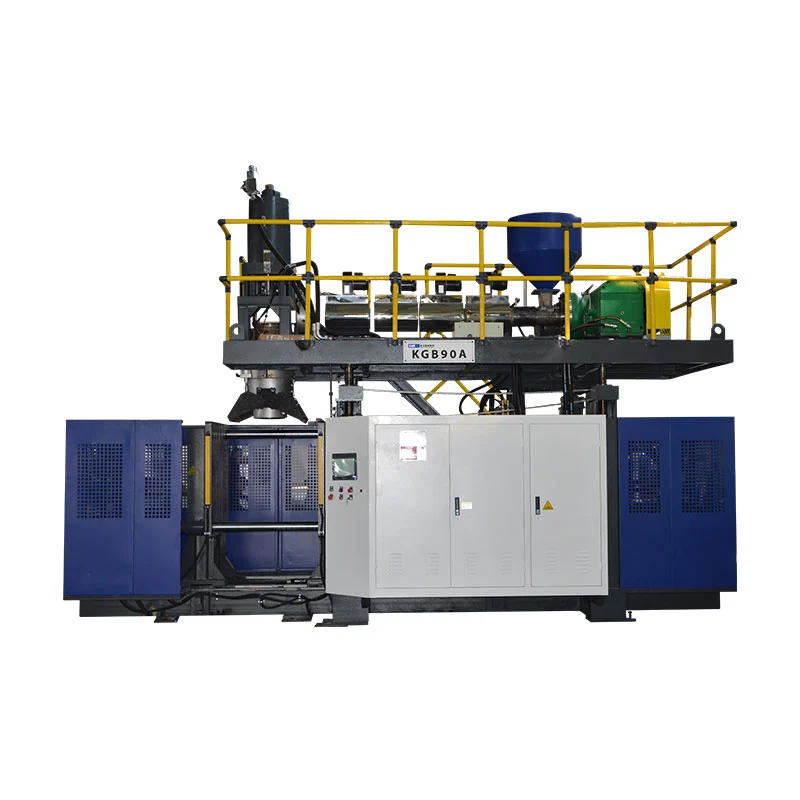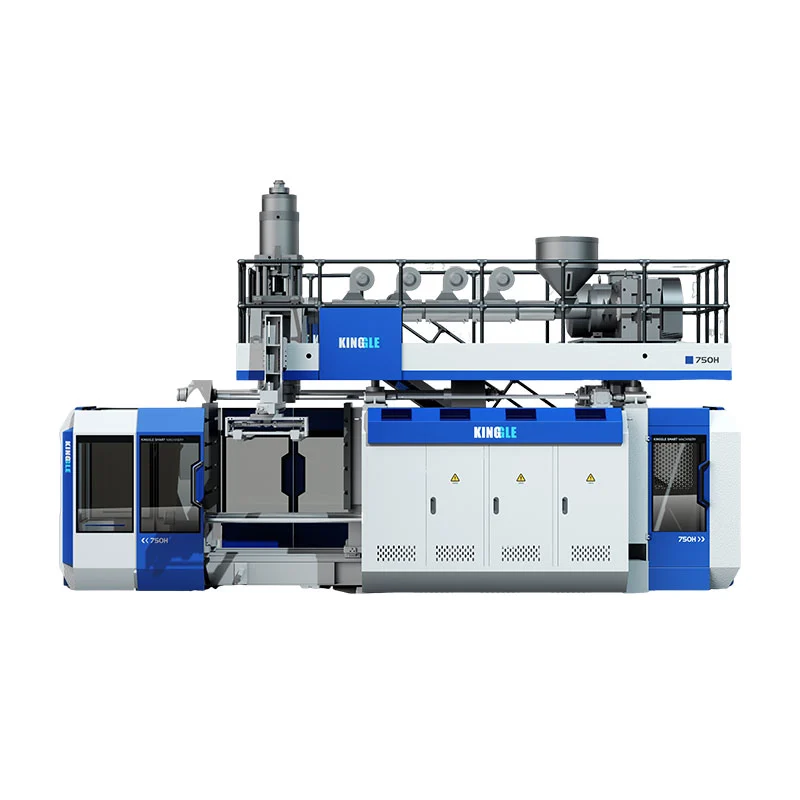
Veldu sjálfvirka blástursmótunarvél eftir vörunni sem hún verður að afhenda og aðgerðunum sem fylgja eftir mótun - ekki með orðinu „sjálfvirk“ á tilvitnuninni. Fyrir blástursmótun skal tilgreina plastefni, verkfæri, úttak, klippingu, skoðun og flutning sem eitt framleiðslukerfi. Við mælum með því að samþykkja uppsetninguna gegn samþykktum ílátum á lokalosunarstað, ekki vörulista þurrhringstölu.
Mótvél getur keyrt sjálfvirka lotu á meðan fólk fjarlægir enn flassið, athugar flöskur eða fyllir öskjur. Það gæti verið rétt fyrirkomulag fyrir lítið vöruúrval sem breytist. Það er rangt fyrirkomulag ef fjárfestingarmálið gerir ráð fyrir að þessi störf séu horfin. Skilgreindu mörkin áður en þú berð saman verð.
Fimm ákvarðanir sem skipta máli fyrir pöntun
- Passaðu mótunarferlið við hlutann áður en þú berð saman sjálfvirknistig.
- Skilgreindu hverja flutning og frágang, þar með talið vinnu sem helst handvirk.
- Jafnvægi mótunarhraða með snyrtingu, skoðun og pökkunargetu.
- Prófaðu bilanabata og breytingar, ekki bara samfellda framleiðslu.
- Berðu saman heildarlínukostnað á hvern samþykktan gám við sömu skilyrði.
Hvað hylur „sjálfvirkt“ í blástursmótun?
„Sjálfvirk“ lýsir því hvernig aðgerðum er stjórnað. Það sýnir ekki hvernig plasthlutinn er myndaður. Sjálfvirk blástursmótunarvél og PET-flöskublástursvél geta bæði keyrt forritaðar raðir, en samt þurfa þau mismunandi efnisundirbúning, verkfæri og frágangsfyrirkomulag. Kaupandi sem leitar að fullsjálfvirkri blástursmótunarvél ætti að leysa ferli spurninguna fyrst.
Í þrýstiblástursmótun myndar vélin bráðið rör sem kallast parison. Mótið fangar það rör og loft myndar hola hlutann. PET teygjublástur notar forform sem er strekkt og blásið upp. Þessi mismunandi upphafsform útskýra hvers vegna PET forformhleðsluleiðbeiningar eru ekki fullkomin innkaupaleiðbeining fyrir HDPE þvottaefnisflöskulínu.
| Ákvörðun | Extrusion blása mótun | PET teygjublástur |
|---|---|---|
| Upphafsform | Útpressað bráðið parison | PET forform |
| Algengt kaupsamhengi | HDPE flöskur, meðhöndluð ílát og iðnaðar holir hlutar | Tærar drykkjarflöskur úr forformum |
| Spurningar um sjálfvirkni | Hlutalosun, flassfjarlæging, klipping, prófun og flutningur | Forform meðhöndlun, upphitun/teygjublástur röð og flöskuflutningur |
Ferli tilvísun:Kinggle's blástursmótunarvélaleiðbeiningar. Rúmfræði vöru og plastefnisflokkur ákvarða endanlegt ferlival.
Aðskilja vélina, klefann og línuna
Sjálfvirk lota á vélarstigi nær yfir samþykkta mótunarröð. Sjálfvirk klefi bætir við skilgreindri meðhöndlun eða frágangi í kringum þá vél. Framleiðslulína tengir rekstur í röð með samþykktum viðurkenndum vörumörkum. Pökkun getur verið innan þeirra marka, eða það getur verið aðskilin verksmiðjustarfsemi.
Þetta eru gagnlegar innkaupagreinar, ekki loforð um að allir birgir noti sömu hugtök. Settu raunverulegar aðgerðir í forskriftina. „Alveg sjálfvirk“ án búnaðarlista skilur eftir of mikið pláss fyrir mismunandi túlkanir.
Við styðjum sérstaka lýsingu eins og „sjálfvirk mótun, stillt úttak, blikkar og lekaprófað losun“ fram yfir breiðan merkimiða. Það segir kaupandanum hvar fullunnin vara birtist og hvað þarfnast athygli. Efnisuppfylling, sýnatöku, rusl meðhöndlun og breytingar á öskju þurfa einnig eigendur, jafnvel þegar venjuleg mótunarröð gengur án endurtekinnar handvirkrar meðhöndlunar.
Sömuleiðis er sjálfstýring ekki það sama og alrafmagns drif. Gerð drifs, fyrirkomulag stöðva, fjölda höfða og umfang sjálfvirkni eru aðskilin val. Skoðaðu hvern og einn gegn starfinu í stað þess að meðhöndla þá sem eina úrvalslýsingu.
Byrjaðu á hlutanum og framleiðsluáætluninni
Nafnrúmmál flösku er ekki nóg til að tilgreina framleiðslulínu hennar. Þröng kringlótt flaska og breitt ílát geta borið sama vökvamagn en þurfa mismunandi mót, úttakstæki og stuðning. Línan verður að höndla raunverulega ytri lögun, ekki abstrakt „2 L vara.
Byrjaðu á hlutateikningunni og fullbúnu ástandi sem búist er við við losun. Skráðu hálsáferð, handfangsopnun, líkamsmál, markþyngd og mikilvægar gæðakröfur. Staðfestu nákvæma plastefnisflokk, litapakka og samþykkt endurunnið eða endurmalað ástand. Þessar upplýsingar gera fyrirhugaða prufu sem skiptir máli fyrir fyrirhugað starf.
Þýddu söluáætlunina yfir í framleiðsluþörf
Skilgreindu samþykkta gáma á hverja vakt ásamt fjölda vakta, lotustærðir og breytingatíðni. Hátt tímagjald er minna gagnlegt ef flestar pantanir þurfa stutta keyrslu og miklar verkfærabreytingar. Hægari en auðveldara að breyta klefi gæti passað betur við þá framleiðslublöndu. Hvorugt er hægt að komast að út frá hámarksframleiðsla vörulista eingöngu.
Skráðu vörufjölskylduna, ekki aðeins fyrstu kynningarflöskuna. Þekkja breiðasta hlutann, þyngsta hlutann og erfiðasta hlutann til að grípa eða klippa. Þetta geta verið mismunandi SKUs. Ákveðið síðan hvaða vörur verða að keyra á upphaflegu smíði og hverjar krefjast framtíðarverkfæra eða aðskilins búnaðar.
- Frystu prófunargreinina:endurskoðun teikninga, plastefni, fullunna þyngd og nauðsynlegar prófanir.
- Stilltu afhendingarskilyrði:snyrt, skoðað, stillt, talið eða pakkað.
- Skilgreindu áætlunina:góðir gámar á vakt, opnunartímar og fyrirhugaðar vörunúmerabreytingar.
- Athugaðu verkfærafjölskylduna:mót, höfuðhæð, gripbúnað, klippingu hreiðra og prófunarsel.
- Samþykkja frumuumslagið:veitur, gæslu, þjónustuaðgengi og vöruflæði.
Stöðvafjöldi, úttak og holrúm þarf að skoða sérstaklega. Tvær stöðvar þýða ekki tvær útsölur. Fjölhausa blástursmótunarvél gerir ekki hverja flöskuform í samræmi við úttaksbilið. Fjöllaga haus lýsir veggbyggingu, ekki fjölda fullgerðra gáma á hvern viðburð.
Kingglemulti-head versus multi-cavity guideútskýrir þá uppsetningaraðgreiningu. Notaðu þá skoðun áður en þú lagar sjálfvirkniskipulagið. Þegar holrúmsfyrirkomulagið hefur verið komið á, verður úttaks- og frágangsbúnaðurinn að varðveita hverja stöðu með flutningi og gæðaeftirliti.
Hagnýtasta fyrirspurnin inniheldur því teikningu, efnislýsingu, framleiðsluáætlun og gæðaskilgreiningu. Fyrir HDPE flöskuframleiðslulínu getur beiðni um „sjálfvirka plastflöskuframleiðsluvél“ án þessara inntaks ekki komið á réttu línuumfanginu.
Athugaðu vélakerfin sem stilla gæði vörunnar
Niðurstraums sjálfvirkni getur ekki gert við óstöðuga tegund, óviðeigandi klípa eða hluta sem skilur mótið of mjúkt til að meðhöndla. Mótunarferlið verður að framleiða endurtekanlegan hlut áður en flutningskerfið getur skilað endurteknum árangri. Annars verður vélmennið nákvæm leið til að færa ósamræmi hluta.
Mikilvægir hlutar blástursmótunarvélar eru extruder, deyjahaus, klemmaeining, blásturskerfi, kælirásir og stýringar. Farið yfir framlag þeirra til samþykkta hlutans frekar en að velja eftir nöfnum íhluta eingöngu. Viðurkennt PLC vörumerki, til dæmis, kemur ekki á meðfylgjandi uppskriftaraðgerðum eða niðurstreymissamskiptum.
| Kerfi | Hvað á að endurskoða | Sönnunargögn til að óska eftir |
|---|---|---|
| Extrusion og deyhaus | Plastefni hæfi, brúttó eftirspurn og útrásarjafnvægi | Framleiðslusýni og auðkennd efnisskilyrði |
| Parísarstjórn | Veggdreifing á mikilvægum stöðum hlutans | Stöðubundnar mælingar og vistuð uppskrift |
| Mót og klemmur | Verkfæri passa, klípa af og losa úthreinsun | Samþykktar teikningar og mótahlutaskoðun |
| Kæling og meðhöndlun | Hlutastífleiki við fyrirhugaða losunar- og grippunkta | Flytja prufa með raunverulegum hluta |
| Stýringar | Röð, viðvaranir, uppskriftarumfang og niðurstreymismerki | Sýning á virkni og viðmótslisti |
Áþreifanleg tilvísun: Kinggle's 2 L einstöðva vél
TheKGB2L vörusíðatilgreinir hámarks rúmtak gáma upp á 2 L, 50 mm skrúfu, 30 kg/klst HDPE bræðslugetu og hámarksformstærð 360 × 380 mm. Það lýsir einnig tveggja, þriggja og fjögurra úttaksstillingum fyrir smærri flöskur á bilinu 100 ml–1 L. Þessi gildi hjálpa til við að skima fyrirhugað starf; þeir koma ekki í stað verkfæraskoðunar.
Sama síða merkir 600 PC/HR sem „Output(dry Cycle).“ Það er ekki viðurkennd framleiðsla auðkenndrar sjampóflösku, móts og frágangslína. Framleiðslukrafa þarf raunverulegt efni, kælitíma, virkar stöður og skoðunarástand. Farðu með þurrhringsfærsluna eins og birta hreyfitilvísun sem hún er.
Fyrir tillögu með mörgum útrásum, athugaðu samanlagðan brúttómassa sem og holrými. Þyngd fullunnar flösku útilokar flassið sem pressuvélin gefur einnig. Fleiri útsölustaðir geta aukið eftirspurn eftir útpressun, kælingu og frágangi saman. Fjöldi starfsmanna getur ekki ein og sér ákvarðað nothæfan framleiðsluhraða.
Við myndum samþykkja mótunarkerfið aðeins eftir að mikilvægar hlutamælingar og flutningshegðun eru stöðugar við samþykkt skilyrði. Að bæta við færibandi áður en þessi mál eru leyst færir vandamálið lengra niður á línuna. Fyrir veggdreifingu, notaðuParison forritunarleiðbeiningarvið hlið vöruteikningarinnar.
Tilgreindu línuna frá fóðrun til samþykktra íláta
Sterkasta forskriftin fyrir sjálfvirkni í blástursmótun fylgir vörunni í gegnum hverja aðgerð. Það segir hvað hver eining fær, hvað hún skilar og hver á tenginguna við næstu einingu. Þetta er gagnlegra en langur listi af vélmennum, færiböndum og skynjurum án samþykktra ferlismarka.
Kinggle er gefið útsjálfvirkni getufela í sér niðurskurð, skoðun og pökkun. Fyrir flöskuverkefni, þýddu þá getu yfir í skilgreint umfang. Sjálfvirkur deflashing, hálsklipping, lekaprófun og pökkun eru mismunandi aðgerðir; enginn ætti að vera þegjandi gert ráð fyrir frá nærveru annars.
| Rekstur | Spurning til að útkljá | Móttökuathugun |
|---|---|---|
| Fóðrun | Hver útvegar flutnings-, blöndunar- og efnisstýringu? | Samþykkt efni berst í tunnuna án ófyrirséðrar truflunar. |
| Afgreiðsla | Hvar er hluturinn gripinn og hvaða stefnu fer úr einingunni? | Engin misst flutning eða óviðunandi merking á prófunargreininni. |
| Afblikkar og snyrta | Hvaða flass- og frágangseiginleikar eru fjarlægðir? | Nauðsynlegar brúnir, háls- og handfangsop uppfylla skilgreininguna á hluta. |
| Skoðun og höfnun | Hvaða próf eru innbyggð og hvernig eru fallnir hlutar aðskildir? | Samþykkt áskorunarsýni eru auðkennd og beint á réttan hátt. |
| Flutningur og pökkun | Hvaða flöskuástand og fyrirkomulag verður að ná á næstu stöð? | Yfirfærsla, uppsöfnun og lokatalningarvinna á umsömdu gengi. |
Give each boundary one named integration owner. Ef vélabirgir útvegar úttakið og annar birgir útvegar lekaprófunartækið, verður einhver samt að samþykkja stöðu flöskunnar, flutningshæð, bil og stýrihandtak. Að kaupa samhæfðar einingar er ekki það sama og að kaupa samþætta klefi.
Sammála hvernig "tilbúinn", "hluti til staðar", "lotu lokið" og bilunarskilyrði eru táknuð þar sem þessi merki eru nauðsynleg. Tilgreina hvaða stjórnandi byrjar stöðvun og hvaða eining tilkynnir upphafsbilunina. Nákvæm arkitektúr er verkefnissértæk, en ábyrgðin getur ekki verið óljós.
Athugaðu ruslflæði sérstaklega frá samþykktri vöruleið. Fjarlægt flassi þarf innheimtu og samþykkta ráðstöfun. Endurnotkun fer eftir kröfum um efni og vöru; sjálfvirk kvörntenging leyfir ekki neina endurmala prósentu. Haltu efnisuppskriftinni undir stjórn.
Til að prófa leka á flöskum, skilgreinið prófunaraðferðina, festinguna, þéttingarástandið og samþykkt áskorunarsýni. Prófunarstöð verður að gera meira en að sýna græna niðurstöðu. Það þarf að aðgreina bilanir á áreiðanlegan hátt og skrá fjölda án þess að láta höfnuðu hlutar skila sér óséður í vöruflutningstækið.
Umfangsteikningin ætti einnig að sýna viðhald og aðgang að myglubreytingum. Notaðu Kinggle'sleiðbeiningar um gagnsemi og verksmiðjuútlitað samræma kraft, loft, vatn og rými með öllum innifalnum hjálpartækjum.
Afhendingin getur takmarkað framleiðslu áður en mótunarvélin gerir það
Blásmótunarlína skilar aðeins því sem tengd starfsemi hennar getur haldið uppi. Hraðasta einingin getur ekki endalaust bætt upp hægari trimmer, prófunartæki eða pökkunarstöð. Buffer gefa línunni tíma til að jafna sig eftir stutta truflun; þeir fjarlægja ekki viðvarandi getumisræmi.
Settu fyrst hvert búnaðargengi á sama grunn. Þýðir talan mótunarviðburði, brúttóhluti, prófaða hluta eða samþykkta ílát? Nær það eingöngu til stöðugrar keyrslu, eða felur það í sér áfyllingu og venjuleg stopp? Berðu aðeins saman verð eftir að þessar skilgreiningar passa saman.
Unnið dæmi með beinlínis gert ráð fyrir framleiðslugrundvelli
Íhugaðu fyrirhugaða línu sem losar 480 ílát á klukkustund eftir mótun og snyrtingu. Gerum ráð fyrir að lekaprófari hans í einni stöðu þurfi 8 sekúndur fyrir fulla hleðslu, prófun, ákvörðun og affermingarröð. Kjörafkastageta þess er 3.600 ÷ 8 = 450 gámar á klukkustund. Þetta eru áætlunarforsendur, ekki mæld Kinggle vél niðurstaða.
Innkomuhraði: 480/klst. · Tilvalin afkastageta prófunaraðila: 450/klst. · Uppsöfnun: 30/klst.
Jafnvel án prófunarstöðva fara komandi hlutar yfir getu sína um 30 gáma á klukkustund. Stuðpúði með 15 nothæfum stöðum myndi fylla í 15 ÷ 30 = 0,5 klukkustund, eða 30 mínútur. Að byrja línuna með tómum færibandi gæti gert stutta sýnikennslu fullnægjandi. Ójafnvægið er enn til staðar.
Íhugaðu nú algjört prófunarstopp. Með áætluðum innkomuhraða 480/klst. koma hlutar á 8 á mínútu. Sömu 15 lausu stöðurnar gefa aðeins 15 ÷ 8 = 1.875 mínútur, um 113 sekúndur, áður en sá biðminni er fullur. Uppsöfnunarhraði meðan á hægagangi stendur og við algjört stopp er mismunandi.
Þessir útreikningar eru aðeins gagnlegir ef stöðurnar eru raunverulega nothæfar. Flaska sem veltir, snertir hlíf eða getur ekki varðveitt nauðsynlega stefnu skapar ekki gilda biðminni. Eftirlitið þarf einnig samþykkt viðbrögð áður en öruggum uppsöfnunarmörkum er náð.
Athugaðu rúmfræði sem og hraða
Úttakstæki og færibönd verða að meðhöndla hlutinn í raunverulegu losunarástandi. Þekkja endurtekanlegan gripstað. Athugaðu hvort hálsinn, líkaminn eða flassið veitir þá staðsetningu og hvort klippingin fjarlægir það fyrir næsta flutning. Eiginleiki sem er tiltækur við fyrstu afhendingu gæti ekki verið til í þeim seinni.
Við myndum leysa þessa viðmiðunarkeðju áður en við aukum vélarhraða. Lína sem flytur á skynsamlegum hraða og batnar fyrirsjáanlega er betri framleiðslueign en sú sem þarfnast endurtekinnar handvirkrar endurstillingar. Ákjósanlega lausnin getur verið endurskoðuð verkfæri, önnur flutningsröð eða viðbótargeta niðurstreymis - ekki hraðari mótunarferill.
Að lokum skal telja samþykkta gáma eftir samþykktum skoðunarstað. Haltu uppstreymis brúttótalningum til greiningar, en notaðu þær ekki sem flutningsframleiðsla. Kinggleverksmiðjusamþykktarleiðbeiningarútskýrir hvers vegna vöruauðkenni, talningarmörk og athugunartími eiga heima í sömu skránni.
Sannaðu að línan geti batnað og breytt vörum
Slétt sjálfvirk keyrsla sannar aðeins eitt rekstrarástand. Framleiðsla felur einnig í sér áfyllingu, misheppnaða flutninga, höfnuðum hlutum, læstum færiböndum og vörubreytingum. Þessir atburðir eiga skilið sess í staðfestingaráætluninni vegna þess að viðbrögðin ákvarða hvort fruman fer aftur í stýrða framleiðslu.
Frá verksmiðjuhliðinni myndum við setja bilanabata á undan fáguðum sýningu. Ef flaska missir af pallbílnum er næsta spurning ekki hversu fljótt einhver getur sett hana aftur. Spurningarnar eru hvað greindi missinn, hvaða hreyfing stöðvaðist og hvernig fruman staðfestir þekkt ástand áður en hún er endurræst. Endurtekin handleiðrétting er einkenni sem þarf að rannsaka, ekki venjuleg sjálfvirk aðgerð.
Þegar þunnvegguð flaska tippar eftir losun myndum við athuga gripið og stuðninginn áður en við breytum nokkrum ferlistillingum. Skoðaðu stífleika hlutarins við flutning, snertipunkta festingarinnar og hreyfiröðina. Prófaðu síðan eina stjórnaða leiðréttingu og skoðaðu hlutinn aftur. Meiri gripþrýstingur getur skapað annan galla í stað þess að laga þann fyrsta.
Sami aga gildir þegar lekahafnir hækka. Geymdu viðkomandi sýni og auðkenndu staðsetningu og tíma. Athugaðu ástand prófunarþéttingarinnar og festingarinnar við hlið mótaða hálsins og klípunnar. Lekaprófunartenging og lekandi ílát krefjast mismunandi leiðréttinga. Að breyta mótunaruppskriftinni án þess að aðgreina þessar orsakir getur sóað tíma og falið bilunina.
Skilgreindu endurheimt áður en bilunin kemur upp
- Skráðu upphafsvilluna, viðkomandi einingu og vörustöðu.
- Komdu klefanum í það ástand sem skilgreint er af samþykktri eftirlits- og öryggishönnun.
- Láttu viðurkennt starfsfólk leysa bilunina samkvæmt tilskildum einangrunar- og aðgangsaðferðum.
- Samræma hluta í flutnings-, skoðunar- og höfnunarstöðu áður en endurræst er.
- Haltu áfram í gegnum samþykkta endurheimtarröð, staðfestu síðan nauðsynlegar vöruathuganir.
Þetta eru skipulagsskref, ekki leyfi til að fara inn í vörðum búnaði eða framhjá læsingu. Samþætta fruman þarf áhættumat sem tekur til samskipta eininga og fyrirsjáanlegra inngripa.ISO 12100:2010setur fram almennar reglur um áhættumat á vélum og áhættuminnkun; verkefnið verður einnig að bera kennsl á viðeigandi vélsértækar kröfur og kröfur um áfangastað.
Vistað uppskrift er ekki endilega algjör umskipti
Uppskrift getur munað hitastig og mótunarhreyfingar á meðan tínarinn, klippingahreiður og prófunartæki eru stillt handvirkt. Spyrðu hvaða stöður eru geymdar, hverjar eru vélknúnar og hverjar krefjast líkamlegrar breytinga á verkfærum. Techneskjöl um sjálfvirkni ferlabýður upp á iðnaðardæmi um sniðstengdar stillingar fyrir tínslu-, flass- og lekaprófunarstöður. Það sýnir svigrúmið til að tilgreina; það kemur ekki þessum aðgerðum á hverja vél.
Skilgreindu skiptitíma frá síðasta samþykkta hluta eins sniðs yfir í fyrsta samþykkta hluta þess næsta, samkvæmt samþykktri aðferð. Skráðu verkfæravinnu, stillingar, efnisskipti og gæðaútgáfu sérstaklega. Þetta afhjúpar hvað hraðari uppskriftarinnköllun sparar í raun og veru og hvað er eftir vélrænt eða vinnsluverkefni.
Berðu saman kostnað á hvern samþykktan ílát, ekki sjálfvirknimerki
Samanburður hálfsjálfvirkur á móti fullsjálfvirkum blástursmótunarvél ætti að byrja með sömu vöru og framleiðsluáætlun. Annars getur ódýrari tilboðið einfaldlega útilokað meðhöndlun, prófun eða pökkun sem hin tilboðið inniheldur. Berðu saman jöfn afhendingarmörk áður en heildartölur búnaðar eru bornar saman.
Sjálfvirkni er best verjanleg þegar hún fjarlægir skilgreinda endurtekna þvingun. Það getur verið handvirkt flassfjarlæging, ósamkvæmur flutningur, erfiður skoðunarflutningur eða pökkunaraðgerð sem getur ekki haldið í við. Að kaupa meiri sjálfvirkni án þess að bera kennsl á þvingunina getur bætt við viðhaldi og breytingavinnu án þess að bæta viðurkennda framleiðslu.
Haltu kostnaðarmörkum jafn breiðum og framleiðslumörkum
Kostnaður á hvern samþykktan gám = heildarkostnaður innan samþykktra framleiðslumarka ÷ samþykktir gámar afhentir innan þeirra marka
Teljarinn ætti að innihalda þann kostnað sem skiptir máli fyrir samanburðinn: efni, vinnu, tól, verkfæri, viðhald og valið fjármagn eða kostnaðarmeðferð. Notaðu sömu bókhaldsaðferðina fyrir báða valkostina. Vélmenni á eftirleiðis er ekki ókeypis vegna þess að kostnaður þess er utan tilboðs í mótunarvél.
List the recurring human tasks. Einhver gæti enn fyllt á efni, flutt rusl, tekið sýnishorn af hlutum, skipt um öskjur, viðhaldið verkfærum og brugðist við viðvörunum. Áætlaðu vinnuálag yfir venjulega vakt, ekki aðeins á meðan sjálfvirka röðin keyrir. Ákveðið hvort rekstraraðili geti á öruggan hátt þjónað fleiri en einum klefa án tafa eftir eftirliti eða endurheimt.
Notaðu raforku í kWst fyrir athugunartímabilið og samþykktir ílát frá sama tímabili. Afl í kW er annað magn. Taktu með umsamið hjálparefni þegar þú berð saman heildarlínu, sérstaklega ef þjöppu, kælivél eða kvörn breytist á milli tillagnanna. Theleiðarvísir um veitukröfurútskýrir hvers vegna tengd afl og rekstrarþörf ættu einnig að vera aðskilin.
Fyrir tíðar breytingar á sniði, skoðaðu innréttingarnar og varaverkfærin sem krafist er fyrir hvern SKU. Lægra upphaflega hólfverð getur verið á móti erfiðum breytingum eða aukasniðshlutum. Aftur á móti getur háþróað flutningskerfi verið óþarft fyrir lítið magn vöru með hagnýtri handvirkri frágangsleið.
Við mælum með því að raða tillögum eftir framleiðsluþvingunum sem þær fjarlægja, viðurkennda framleiðslu sem þær geta sannreynt og endurtekinni vinnu sem þær skilja eftir sig. Sjálfvirkari klefi fær sess þegar þessir kostir passa við raunverulega áætlun verksmiðjunnar. „Ómannað“ er ekki nægileg fjárhagsleg rök.
Biddu um viðkvæm mál frekar en alhliða endurgreiðslukröfu. Berðu saman væntanlega eftirspurn, minni nýtingu og tíðari breytingar með því að nota eigin kostnað kaupanda. Það gerir fjárfestingarákvörðunina gagnlega jafnvel þegar sölumagn eða vörusamsetning breytist.
Samþykkja stillinguna áður en pöntun er lögð inn
Breyttu völdu hugtaki í samþykktan búnaðarlista, frumuuppsetningu og samþykkisreglur fyrir innkaupapöntun. Dýrasta tvíræðið er oft ekki skynjari sem vantar. Það eru mörk sem hver aðili taldi tilheyra einhverjum öðrum.
Fyrir þétt flöskuverkefni er2 L eins stöðva pallurbýður upp á áþreifanlegan upphafspunkt. Útgefið myglaumslag og valmöguleikar fyrir smærri flösku með mörgum útrásum leyfa endurskoðun á að passa í fyrstu. Raunveruleg teikning, plastefni, fyrirkomulag höfuðsins og niðurstreymis umfang ákvarða fyrirhugaða byggingu. Ekki velja þá stillingu úr hljóðstyrk eingöngu.
Láttu prufuna svara kaupspurningum
Tilraunin ætti að nota samþykkta vöruskilgreiningu og innihalda þær aðgerðir sem styðja tilvitnaða framleiðslu. Ef lekaprófun eða klipping er hluti af afhendingarmörkum skaltu sýna það með frumunni frekar en að sýna óskylda sjálfstæða hringrás. Varðveittu auðkenni sýnis þar sem margar stöður gætu falið veika útrás eða hola.
Samþykkisskráin ætti að tengja hverja kröfu við aðferð, takmörk og niðurstöðu. Orð eins og „staðið“ án undirliggjandi skilyrðis getur ekki verið leiðbeinandi við gangsetningu í verksmiðju kaupanda. TheKinggle FAT leiðarvísirveitir fyllri ramma fyrir þær sannanir.
- Byggja upp sjálfsmynd:vél, verkfæri, stýrisútgáfa og einingar sem fylgja með.
- Prófskilyrði:vöru, plastefni, virkar stöður og notkunarskilyrði.
- Gæði:mikilvægar mælingar, virkniprófanir og hafnaástæðum.
- Línuframmistaða:samþykkta talningu, athugunartíma, stopp og inngrip.
- Endurheimt:samþykktar bilanasviðsmyndir og sýndar endurræsingarröð.
- Afhending:teikningar, handbækur, verkfæraupplýsingar, öryggisafrit og opna hluti.
Aðskilja verksmiðjusamþykki frá samþykki á staðnum þar sem ekki er hægt að afrita verksmiðjuþjónustu eða búnað þriðja aðila fyrir sendingu. Tilgreindu þær ávísanir sem eftir eru fyrirfram og úthlutaðu ábyrgð. Verksmiðjupróf ætti ekki hljóðlega að segjast sannreyna skilyrði sem hún innihélt ekki.
Þjálfun þarf að ná yfir venjulegan rekstur og þau störf sem sjálfvirkni skilur eftir sig. Rekstraraðilar þurfa að viðurkenna misheppnaða flutning, túlka viðvörunina sem byrjar og fylgja samþykktri endurheimtaraðferð. Viðhald þarf teikningar, upplýsingar um slithluta og aðgang sem þarf til að styðja við klefann.
Ræddu sjálfvirka uppsetningu á blástursmótun með Kinggle.Sendu gámateikninguna, plastefnisflokk, fullunna þyngd, nauðsynlegar prófanir, framleiðsluáætlun og fyrirhugaðar niðurstreymisaðgerðir í gegnumverkefnisfyrirspurnarsíðu.
Tengiliður:sales@kinggle.com · +86-574-87103665. Skilgreind vöru- og línumörk gera endurskoðun stillinga gagnlegri en beiðni um vélaverð eingöngu.
Algengar spurningar
Er sjálfvirk blástursmótunarvél það sama og heill framleiðslulína?
Nei. Sjálfvirk vél getur stjórnað mótunarhreyfingum á meðan fjarlæging, klipping, skoðun eða pökkun vöru er aðskilin. Heil framleiðslulína skilgreinir flutning, eftirlit og gæðamörk milli þessara aðgerða. Biðjið um búnaðarlista og útlit sem auðkenna hverja einingu sem fylgir, handvirkt verkefni og útilokaða þjónustu. Kaupforskriftin, ekki orðið sjálfvirkur, ákvarðar hvað kemur.
Þarf fullsjálfvirk blástursmótunarvél enn rekstraraðila?
Já. Endurnýjun efnis, gæðasýnatöku, verkfærabreytingar, viðhald og bilanabata þarf enn að úthluta ábyrgð. Sjálfvirkni getur fjarlægt endurtekna meðhöndlun án þess að fjarlægja hvert framleiðsluverkefni. Skipuleggðu mönnun í kringum alla vaktina og raunverulegt þjónustuskipulag, þar á meðal pökkun og rusl meðhöndlun. Ekki draga vinnumat út frá stuttri sýnikennslu þar sem stuðningsstarfsmenn eru utan ramma myndavélarinnar.
Eru sjálfvirkur flöskur, flöskulekaprófun og pökkun innifalin sem staðalbúnaður?
Ekki gera ráð fyrir að þeir séu það. Tilvitnunin ætti að auðkenna hverja aðgerð, meðfylgjandi búnað, vörusértæk verkfæri, prófunaraðferð og höfnunarleið. Úttakseining er ekki lekaprófari og sjálfvirkt færiband er ekki sjálfvirkt pökkunarkerfi. Fyrir hverja tilvitnuð einingu, spyrðu hvaða óunnið ástand það fær og hvaða viðurkennt ástand það skilar.
Er hægt að gera sjálfvirka blástursmótunarvél sem fyrir er?
Hugsanlega, en hagkvæmni fer eftir núverandi stjórnkerfi, vörn, lausu rými, opnun móts, losun vöru og fyrirkomulagi flutnings. Hluturinn verður einnig að henta fyrirhuguðum grip-, snyrti- og skoðunarbúnaði. Skoðaðu alla klefann áður en þú kaupir vélmenni eða færiband sérstaklega. Endurnýjun ætti að fela í sér skilgreinda samþættingarábyrgð, uppfært áhættumat og samþykkt framleiðslupróf.
Hvernig ættu kaupendur að sannreyna framleiðsla sjálfvirkrar línu?
Telja samþykkta gáma á umsömdum lokalosunarstað yfir ákveðið athugunartímabil. Þekkja plastefnið, vöruna, mygluna, virkar stöður, tólin og meðfylgjandi niðurstreymisaðgerðir. Haltu höfnunum, stöðvunum og handvirkum inngripum í skránni. Tilkynntu brúttó mótunarúttak sérstaklega frá samþykkt línuframleiðsla. Þurrhringsgildi vörulista kemur ekki í staðinn fyrir þessa framleiðslutilraun.