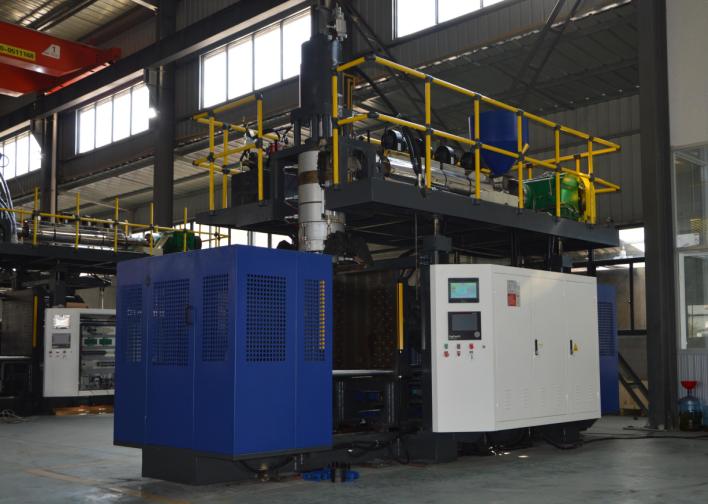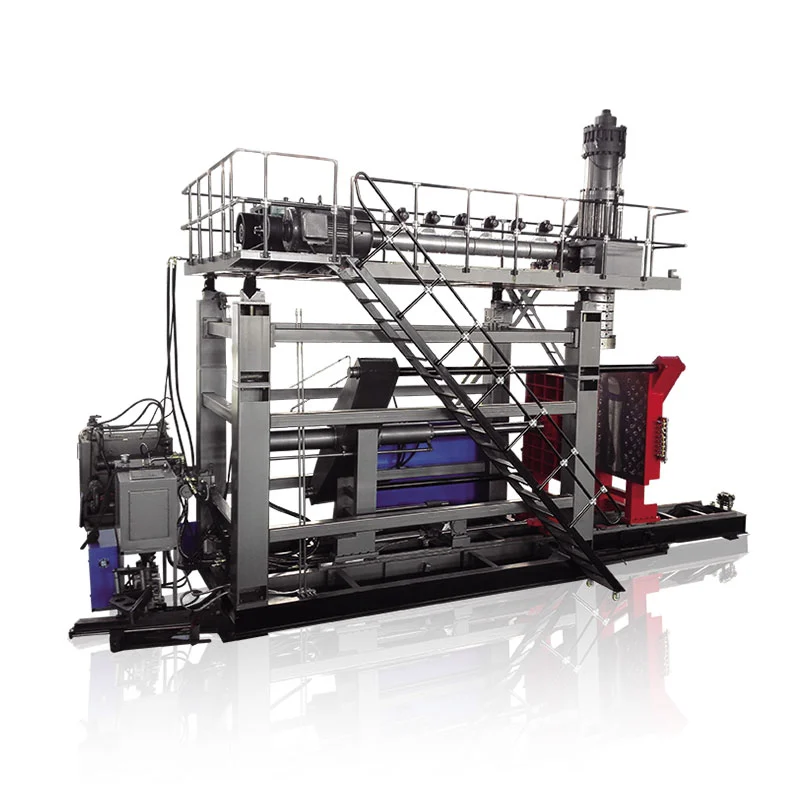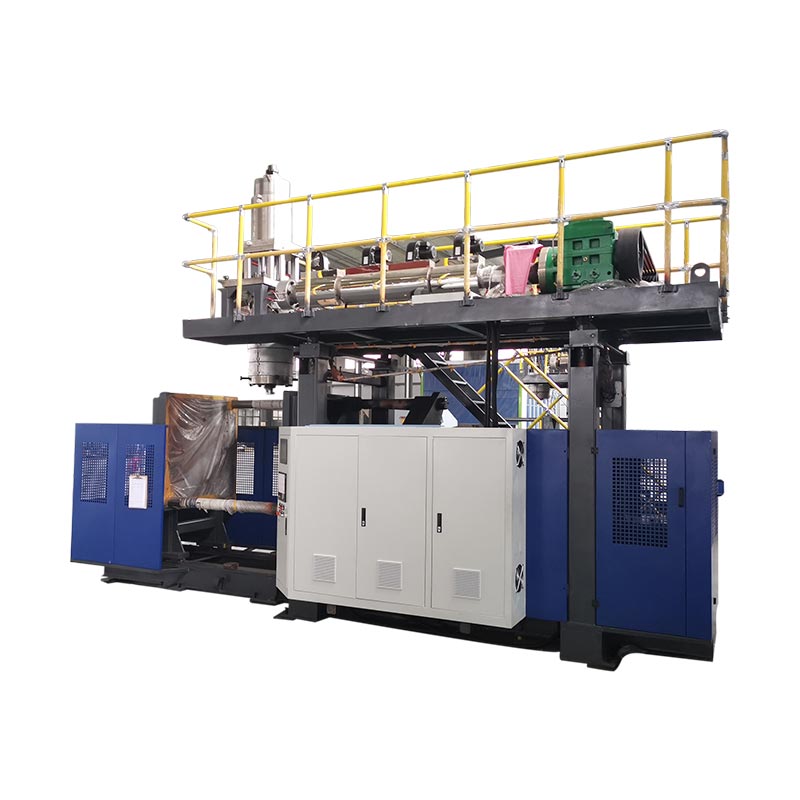
Blásmótunartíma ætti að minnka aðeins eftir að teymið mælir hvar núverandi hringrás er neytt og staðfestir að samþykkti hluti uppfyllir enn forskrift sína.Kæling er oft í stærstu blokkinni, en afhending söfnunar, klemmuhreyfingar, blástur, útblástur, úttak og bið niðurstreymis geta einnig sett hraðann. Búðu til stöðuga grunnlínu, nefndu eina sannaða þvingun, breyttu aðeins breytunni sem stjórnar henni og berðu síðan saman viðurkennda framleiðslu, veggdreifingu, mál, lögun eftir útkast, nauðsynlegar virkniprófanir og galla áður en þú heldur styttri hringrásinni, með vörunni, plastefninu, myglunni, notkunarástandi og lokauppskriftarendurskoðun skráð svo önnur breyting geti endurtekið niðurstöðuna.

Hugtök notuð af framleiðsluteymum:Fínstilling á hringrásartíma blástursmótunar, hringrásartíma útblástursblástursmótunar, hringrásartími fyrir flöskublástursvél, framleiðsla blástursmótunarvélar, minnkun hringrásar, hagræðingu kælingartíma og skilvirkni í framleiðslu á blástursmótun. Þessir skilmálar benda til sama viðskiptamarkmiðsins, en tæknivinnan byrjar með mældu ferli frekar en markprósentu.
Sex staðir þar sem hægt er að takmarka hringrásina
| Hjólablokk | Mælið við vélina | Sönnun fyrir styttingu | Bilun sem gæti birst síðar |
|---|---|---|---|
| Parison eða skotinn | Endurtekið upphafs-/lokamerki, lengd prísund, skot- eða rafgeymisstaða | Stöðug afhending og rétt samband við lokun myglu | Saga, stutt parison, webbing, þyngd eða sniðbreyting |
| Lokaðu og læstu | Skipun, endurgjöf um stöðu og lokaástand | Tær hreyfing, full lokun og viðurkennt ástand vélarinnar | Blikk, klemmuskemmdir, ófullkomin lokun eða árekstur |
| Blása og útblástur | Tímasetning, loftástand vélinntaks og þrýstingshegðun meðan á viðburðinum stendur | Algjör uppblástur, smáatriði, loftræsting og örugg losun | Ófullnægjandi hluti, útblástur, festur eða snemma opnun |
| Kæling | Framboðs- og skilaástand eftir hringrás, hitastigsmynstur molds og hlutaástand við brottkast | Stöðug mál, veggur, háls, grunnur og lögun eftir útkast | Skeið, sporöskjulaga háls, rýrnun, vippandi botn eða heit klipping |
| Afgreiðsla og niðurstreymi | Vélmenni, færiband, trimmer og prófunarröð | Hluti hreinsar hvert viðmót á framleiðsluhraða | Árekstrar, jaðrar, skemmdir á klippingum eða eftirbátur á prófunartækjum |
01 / GrunnlínaByrjaðu á hringrásinni sem línan er í raun í gangi
Hringtímaverkefni þarf einn endurtekanlegan mælipunkt. Á samfelldri útpressunarlínu gæti sá punktur verið merkið sem tengist skurðinum eða byrjun á næstu endurteknu vélaröð. Á rafsöfnunarvél er hægt að skilja framleiðsluna betur með skotundirbúningi, staðsetningar rafgeyma, útfærslu og mótunarröð. Veldu merki sem birtist einu sinni fyrir hvern heilan mótunarviðburð og skjalfestu það. Ekki bera saman HMI-markmið frá einni vél við handtæma athugun frá annarri.
The Kinggle-hýstMoog DigiPack III handbóklýsir greinarmuninum skýrt. Fyrir samfellda útpressun getur stjórnandinn tengt parison sniðið við hringrásartíma og getur mælt bilið á milli upphafsmerkja í röð. Fyrir rafgeymavél er sniðið tengt við stöðu rafgeymisins á meðan efni er ýtt út. Þessi munur skiptir máli vegna þess að sama tímabreyting getur fært veggsniðið á einni vél á meðan það hefur önnur áhrif á hina.
Skráðu að minnsta kosti nægilega marga atburði í röð til að sjá eðlilega breytingu. Verksmiðjan ætti að velja úrtakstímabilið, en það verður að ná yfir raunverulegt rekstrarmynstur: báðar stöðvarnar á tvöföldu stöðvalínu, allar viðeigandi útrásir eða holrúm, venjubundin fjarlæging hluta og búnaðinn sem stjórnar losun. Athugaðu viðvörun, stutt stopp og handvirk inngrip sérstaklega. Meðaltal sem inniheldur óflokkaðan niður í miðbæ felur hringrásina, á meðan besti stakur atburður felur endurtekningu.
Haltu samþykkta hlutanum við hlið tímasetningarskrárinnar. Fangaðu vöruna og moldendurskoðun, plastefnisflokk og lotu, lita- eða endurmalareglu, endurskoðun uppskrifta, raunverulegt hitastig, ástand vélarinntakslofts og kælivatns, þyngd hluta, mikilvægar staðsetningar veggja, mál og nauðsynlegar virkniprófanir. Þessi met er grunnlínan. Ef styttri prufa mistekst getur teymið farið aftur í þekkt ferli frekar en að endurbyggja það eftir minni.
02 / GreiningRekja atburðinn sem takmarkar næstu lotu
Flest HMI gerir tímastillingum auðvelt að breyta. Þessi þægindi geta leitt til þess að teymi minnkar stærsta sýnilega fjöldann áður en það kemst að því hverju það stjórnar. Brjóttu hringrásina í líkamlegar blokkir og fylgstu með mörkum þeirra: Undirbúningur eða skot, moldflutningur, lokun og læsing, hreyfing á blásturspinna, uppblástur, kæling, útblástur, opnun, úttak og meðhöndlun niðurstreymis. Sumar blokkir koma fyrir í röð. Aðrir skarast. Heildarlotan er sett af slóðinni sem þarf að ljúka áður en næsti mótunarviðburður getur hafist.
Einföld tímalína er gagnlegri en listi yfir stillingar. Skráðu upphafs- og lokamerkið fyrir hvern blokk og berðu saman skipunina við raunveruleg endurgjöf. Ef kælingu lýkur en vélin bíður eftir merki um að vélmenni sé hreinsað, getur styttri kælitími skapað heitari hluta án þess að breyta hringrásinni. Ef næsta parison er ekki tilbúið þegar myglan kemur aftur, getur hraðari opnun ekki aukið framleiðslu. Ef klippari getur ekki hreinsað hluta á nýjum hraða hefur þvingunin færst niður á við.
Kinggle'sHMI stillingar og viðvörunarleiðbeiningarskilur sett gildi frá raungildum af þessum sökum. Skipun sýnir hvað stjórnandinn bað um. Staða skynjara, stöðuviðbrögð og líkamleg athugun sýna hvort aðgerðin átti sér stað. Viðvörunarferill vélarinnar getur einnig leitt í ljós fyrstu samlæsinguna eða leyfilegt sem truflaði röðina. Endurstilling getur fjarlægt bestu vísbendingu.
Flokkaðu hverja töf áður en uppskriftinni er breytt. Afkastamikill tími er nauðsynlegur til að mynda og koma á stöðugleika í hlutanum. Skilyrt tími verndar hreyfingu eða bíður eftir staðfestu ástandi. Bið sem hægt er að forðast kemur frá seinvirku vélmenni, óstöðugu tóli, stíflaðri kælirás, ósamræmi, handvirkri staðfestingu eða þrengslum eftir straumi. Viðhaldstap stafar af sliti, leka, lélegri smurningu, skemmdum skynjurum eða jöfnunarvandamálum. Hver flokkur hefur annan eiganda og mismunandi leiðréttingu.
03 / HitaflutningurStaðfestu kælivirkni áður en kælitími er skorinn niður
LyondellBasell'sLeiðbeiningar um pólýólefín blástursmótunsegir að kæling tekur mestan hluta mótunarferilsins í mörgum pólýólefínblástursmótum. Leiðbeiningin tengir styttri lotur við hitaflutningsskilyrði eins og bræðsluhitastig, moldhitastig, vatnsrennsli og ókyrrð, en krefst samt nauðsynlegra hlutagæða. Þetta er gagnleg leið til greiningar, ekki sett af alhliða Kinggle-gildum.
Byrjaðu á kæligjafanum og fylgdu raunverulegu hringrásinni. Taktu upp framboð kælivökva og skilaástand við stöðuga framleiðslu, ekki aðeins kæliskjáinn. Athugaðu hvort mótið fái tilgreint flæði og hvort samhliða hringrásir séu í jafnvægi. Leitaðu að heitri hringrás, takmörkuðu slöngu, menguðu rás, rangri tengingu, loftvasa, lekandi innsigli eða hitaálagi sem deilt er með annarri vél. Theleiðbeiningar um gagnsemi fyrir blástursmótunarvélarútskýrir hvers vegna aðgreina þarf framboð verksmiðju og ástand vélainntaks.
Kortleggðu mótið og hlutann sem kastað er út. Einn yfirborðslestur getur ekki táknað mót með hálsinnleggjum, klemmusvæðum, þykkum handföngum, djúpum botni og aðskildum hringrásum. Notaðu viðurkennda mæliaðferð verksmiðjunnar og berðu saman staðsetningar sem hægt er að endurtaka. Fylgstu með þegar aflögun kemur fram: inni í mótinu, við að taka út, við klippingu, á kælifæribandinu eða eftir að hluturinn nær herbergisástandi. Heitur hluti sem lítur út fyrir að vera viðunandi í eina mínútu getur seinna sýnt sporöskjulaga háls, vippbotn, rýrnun eða víddarsvif.
Formosa Plastics'Pólýetýlen Extrusion Blow Mould Process Guidetelur upp stuttan hringrás, hátt hitastig myglu og stíflaðar kælivökvarásir meðal hugsanlegra orsaka þegar hluti er of heitur. Það tengir einnig ófullnægjandi myglukælingu við skekkju og ráðleggur að athuga vatnsrennsli, moldhitastig og ástand rásar. Þessi tengsl styðja kælingurannsókn, en plastefni, mold og vöruforskrift ákveða ásættanlegan rekstrarglugga.
Ekki lækka hitastig kælivökva af vana. Þétting fer eftir sambandi yfirborðshita, umhverfishita og raka. Vatn á eða í kringum mótið getur haft áhrif á hlutann og skapað búnað eða vinnustaðavandamál. Skráðu ástand herbergisins þegar þétting er nálægt rekstrarmörkum og fylgdu verklagsreglum fyrir kælivél, myglu og verksmiðju. Bætt flæðidreifing eða hreinsun á takmörkuðu hringrás getur endurheimt hitaflutning án þess að færa hitamarkmiðið.
04 / Hönnun hlutaVeggdreifing breytir því hversu mikinn hita mótið verður að fjarlægja
Kæliþörf fylgir plastinu í hlutanum. Þykkt svæði inniheldur meira heitt efni en þunnt svæði og getur haldist mjúkt eftir að nærliggjandi veggir eru tilbúnir til útkasts. Að lengja allt kælistigið gæti verndað þann eina stað, en það heldur líka öðru hverju svæði í mótinu lengur. Áður en langur hringrás er óhjákvæmilegur, berðu saman mælda veggkortið við hönnunarkröfuna og væntanlega teygju frá parison til hola.
Moog DigiPack III handbókin sem hýst er af Kinggle útskýrir að parison forritun stjórnar bilinu meðfram lengd vörunnar. Það tengir einnig óþarfa þunga vegghluta við lengri kælingu og útskýrir að sniðið ætti að vera sannreynt gegn mældri veggþykkt á prufuílátum. Notaðu þetta samband vandlega. Að fjarlægja efni er ekki flýtileið í hringrásartíma nema endurskoðaður hluti uppfylli enn kröfur um þyngd, lágmarksvegg, högg, toppálag, fall, þrýsting, efnaþol og stærðarkröfur sem gilda um vöruna.
Finndu fyrst heita eða brenglaða svæðið á fullunna hlutanum. Tengdu síðan þá stöðu við prógrammið, mótteygjuna, klípuna og kælirásina. Þungur grunnur getur komið frá sniðinu, halafangi eða rúmfræði. Heitt handfang getur falið í sér webbing, staðbundna teygju, loftræstingu eða kælingu. Hlýr háls getur falið í sér snertingu við blásturspinna, kælingu innsetningar, umfram efni eða seinkun á losun. TheParison forritunarleiðbeiningarbýður upp á aðferð sem byggir á mælingu til að færa prófílefni frekar en að breyta punktum eftir útliti.
Móthönnun setur einnig tiltæka hitaflutningsleið. Staðsetning rásar, flæðisleið, innskot, hálsbygging, loftræsting, yfirborðssnerting og hönnun skillínu geta takmarkað hversu hratt hluturinn kemst á stöðugleika. Notaðu Kinggle'sextrusion blása mótun mold hönnun handbókþegar sama heita svæðið er eftir eftir að veitur og viðurkennd veggdreifing eru staðfest. Viðvarandi staðbundin þvingun gæti þurft að leiðrétta mold, ekki aðra tímastillingu.

Haltu samþykktu hlutaþyngdinni sem niðurstöðu, ekki eina eftirlitið. Tveir hlutar með sömu heildarþyngd geta haft mismunandi veggdreifingu og kælihegðun. Skerið eða mældu staðsetningarnar sem stjórna frammistöðu og athugaðu lögun eftir útkast á þeim tíma sem er skilgreindur af vörueftirlitsáætluninni. Þannig verður veggþykktarvinna að gagnlegum ferlisönnunargögnum frekar en almennri fullyrðingu um efnissparnað.
05 / VélarökfræðiStöðugar og rafgeymisvélar deila ekki einu tímatökulíkani
Á samfelldri útpressu blástursmótunarvél, skilar þrýstivélin stöðugt formefni á meðan ein eða fleiri mótunarstöðvar fara í gegnum röð þeirra. Þess vegna er hægt að tengja hringrásartíma, söfnunarlengd, tímasetningu skurðar og veggþykktaráætlunina. Ef hringrásin breytist verður stjórnandinn samt að setja fyrirhugaða sniðið meðfram efnisforminu og inni í mótinu. Styttri stöðvarröð sem breytir sniðinu er ekki hlutlaus hraðabreyting.
Handbók Moog stjórnandans lýsir tímatengdri prófílstýringu fyrir samfelldar vélar og stöðutengdri stýringu fyrir rafgeymavélar. Í samfelldri uppsetningu getur það ákvarðað hringrásartíma frá bilinu á milli upphafsmerkja eins og samfellda niðurskurðar. Í uppsetningu rafgeyma fylgir veggsniðið stöðu rafgeymisins meðan á ýtt er út. Þessi birta greinarmunur er ástæða þess að verksmiðja ætti að bera kennsl á vél- og stjórnunarham áður en hún fær lánaða lotutímaaðferð frá annarri línu.
Uppsöfnunarvél þarf einnig að undirbúa nauðsynlegt skot á meðan mótunarröðin heldur áfram. Spyrðu hvort mýking eða uppsöfnun ljúki áður en mótið er tilbúið fyrir næsta skot. Ef rafgeymirinn er enn að fyllast, getur klipping sekúndna frá opnun mótsins ekki dregið úr fullri hringrás. Ef uppsöfnun lýkur snemma getur mótunar- og kælileiðin verið þvingunin. Skráðu raunverulegan skotundirbúning, púða eða endastöðu, bræðsluástand og þyngd hluta í stað þess að álykta um reiðubúin út frá einu markgildi.
Skipulag stöðvar breytir tímalínunni líka. Tvöföld samfelld vél getur notað eina stöð á meðan hin kælir eða sleppir hluta, en pressuvélin, deyjahausinn, flutningshreyfingin, kælikerfið og niðurstreymisbúnaðurinn verða að styðja við skörunina. Kinggle'ssamanburður á einni stöð á móti tvöfaldri stöðskýrir þessa getuákvörðun. Fjölhausa og fjölhola skipulag hafa áhrif á hluta á hvern atburð og jafnvægið milli útrása eða holrúma; themulti-head versus multi-cavity guideskilur þá skilmála að.
Notaðu réttan nefnara þegar þú berð saman vélar. Mótandi atburður er ekki alltaf einn þáttur. Telja samþykkta hluta frá öllum viðeigandi hausum, holum og stöðvum, taktu síðan með þær takmarkanir sem gera þessa hluti söluhæfa. Vél með hraðri þurrkunarhreyfingu getur samt framleitt færri samþykkta hluta á klukkustund ef útpressun, kæling, klipping eða gæðastöðugleiki getur ekki haldið í við.
06 / RöðEndurheimtu biðtíma án skarast hættu
Eftir að kæling og fæðingarafhending hafa verið skilin skaltu skoða bilið á milli aðgerða. Töf getur verið söguleg frekar en nauðsynleg, en hún getur einnig veitt úthreinsun, þrýstingsstöðugleika, útblástur, staðfestingu merkis eða örugga afhendingu. Tilgreindu hvaða ástand hver töf verndar. Athugaðu síðan hvort stjórnandinn hafi þegar áreiðanlega endurgjöf fyrir það ástand. Með því að skipta út fastri bið fyrir staðfest lokunarmerki getur það bætt endurtekningarnákvæmni, en aðeins þegar vélhönnun og samþykkt stjórnunarrökfræði styðja það.
Kinggle er gestgjafihandbók um sjálfvirka blástursmótunarvélaðskilur tímasetningarflokka eins og lokun myglu, tímasetningu blásturs, útblásturstengdar aðgerðir, öropnun myglu, hreyfingar blásturspinna og tafir á vélmenni. Handbókin tengir gildi ítrekað við raunverulega vöru eða framleiðsluástand. Viðmót þess á við um skjalfesta vélafjölskylduna og getur verið mismunandi eftir gerðum, valkostum eða hugbúnaðarútgáfu, svo það ætti ekki að breyta því í almennan lista yfir ráðlagðar sekúndur.
Fylgstu með líkamlegri röð við minni og stýrðar aðstæður sem leyfðar eru af vélarferlinu. Staðfestu að slöngur, snúrur, blásturspinnar, kjarna, úttakstæki og hluti séu lausir í gegnum alla leiðina. Lestu skipun og endurgjöf saman. Ef hreyfing nær stöðu snemma en röðin bíður enn, finndu nákvæmlega leyfilegt. Ef endurgjöfin berst seint eða með hléum skaltu laga skynjarann, vélbúnaðinn eða orsökina áður en þú minnkar tímamælirinn sem dulaði það.
Niðurstraumsvinna tilheyrir sömu tímalínu. Vélmenni getur hreinsað mótið fljótt en sett hluta á færiband sem þegar er fullt. Trimmer gæti þurft stöðugt hitastig í hlutanum. Lekaprófari getur orðið flöskuhálsinn eftir að framleiðsla vélarinnar eykst. Skráðu lengd biðraðar og stöðvunarorsök í fyrstu viðvarandi keyrslunni, ekki aðeins í nokkrum lotum við vélina. Hraðasta örugga vélarlotan er ekki gagnleg ef hún færir galla eða þrengsli eina stöð í burtu.
07 / TilraunKeyrðu stýrða lotutímaprófun sem önnur vakt getur endurtekið
Gagnleg prufa byrjar á spurningu eins og "Er myglusveppur B að takmarka örugga útskilnað?" eða „Heldur töf á hreinsun vélmenna eftir að skynjarinn hefur verið staðfestur?“ Það byrjar ekki á „Gerðu hringrásina hraðari“. Tilgreindu þá þvingun sem grunur er um, breytinguna, væntanleg viðbrögð og hlutaathugun sem getur hafnað rannsókninni. Úthlutaðu einum aðila til að stjórna uppskriftarbreytingum og einum aðila til að skrá niðurstöður svo nokkrar breytingar eigi sér stað á milli sýna.
-
Frystu samþykkta grunnlínu.Vistaðu eða prentaðu út útgefnar stillingar, auðkenndu vörupakkann og geymdu samþykkt sýnishorn. Skráðu raunverulegan hringrásarbreytingu og samþykkt framleiðsla við stöðugar aðstæður.
-
Nefndu eina þvingun.Notaðu röð tímalínu, kælikort, aflestur tóla, viðvörunarferil og athuganir neðanstreymis. Skrifaðu sönnunargögnin sem benda til þessarar þvingunar.
-
Skilgreindu leyfilega breytingu.Notaðu skjölin fyrir vélina, mold og plastefni. Stilltu stjórnað stillingarmörk og afturpunkt. Ekki breyta annarri breytu í athugunarglugganum.
-
Stilltu höfnunarkveikjur.Látið fylgja með viðeigandi merki eins og óstöðuga tegund, ófullkomna hreyfingu, heita eða fasta hluta, skekkju, víddarhreyfingar, þyngdar- eða veggbilun, blikka, útblástur, viðvörun, truflanir eða óörugg hegðun.
-
Hlaupa í gegnum stöðugleika.Merktu hluta eftir tíma, stöð, höfuð eða holrými. Ekki dæma nýja ástandið frá fyrsta hluta ef breytt breyta þarf tíma til að ná nýju stöðugu ástandi.
-
Mældu samþykktan framleiðsluglugga.Notaðu stýrða sjónræna, þyngdar-, vegg-, víddar- og virkniskoðun. Taktu með niðurstreymisklippingu, prófun og útpökkun þegar þeir skilgreina söluhæfan hluta.
-
Halda, hafna eða rannsaka.Haltu breytingunni aðeins þegar skilgreindur gluggi fer framhjá og samþykkt framleiðsla batnar. Endurheimtu grunnlínuna ef gæði eða eftirlit versnar. Opnaðu verkfæri, tól eða viðhaldsaðgerð þegar prófunin leiðir í ljós líkamlega orsök.
Sýnisáætlunin ætti að passa við línuna. Á tvöföldu stöðva vél, hafa báðar hliðar. Á multi-head uppsetningu, varðveittu höfuðauðkenni. Á multi-holum mót, varðveita hola auðkenni þar sem það er hagkvæmt. Meðaltal getur falið eina heita hringrás eða eina þunnt úttak. Theleiðbeiningar um galla í blástursmótunsýnir hvernig föst og tilviljunarkennd mynstur leiða til mismunandi athugana.
Prófaskrár ættu að innihalda gamla gildið, nýtt gildi, tíma breytinga, ábyrgðaraðila, raunverulega hringrásardreifingu, efnislotu, notkunarstöðu, auðkenni sýna, mældar niðurstöður, höfnun og endanleg ákvörðun. Ljósmyndir eru gagnlegar fyrir lögun og staðsetningu galla, en þær koma ekki í stað mælinga. Ef ferlið fer aftur í grunnlínuna skaltu skrá það líka. Misheppnuð tilraun getur samt komið í veg fyrir að önnur vakt endurtaki sömu hugmynd.
08 / StærðReiknaðu framleiðsla frá samþykktum hlutum, ekki þurrkunarhreyfingu
Framleiðsla þurrhringrásar lýsir hreyfingu vélarinnar án alls efnis, kælingar og hluta samþykkis byrði. Það er gagnlegt til að athuga hreyfigetu, en það er ekki loforð um söluhæfa framleiðslu. Framleiðsluútreikningur verður að nota raunverulegan hluta, plastefni, myglu, höfuð- eða holafjölda, kælikerfi, niðurstreymisbúnað og móttökuaðferð. Þetta er ástæðan fyrir Kinggle'supplýsingaferli verkefnisinsbiður um vörustærð, þyngd, efni, þykkt og framleiðslukröfur áður en mælt er með vél.
Mældu samþykkta framleiðslu beint yfir dæmigerðan framleiðsluglugga. Teldu aðeins hluta sem standast skilgreind losunarskilyrði og skráðu fyrirhugaðar stopp, óáætluð stopp, tap á uppsetningu og höfnun sérstaklega. Ekki fela þær inni í einum óútskýrðum skilvirkniþætti. Ef línan framleiðir nokkra hluta í hverri atburði, samræmdu talninguna eftir stöð, haus eða holrúmi svo óvirkt úttak hverfi ekki innan heildartölunnar.
| Mæling | Útreikningur eða athugun | Notaðu | Algeng tilkynningavilla |
|---|---|---|---|
| Hringrás sekúndur | Tími á milli sama atburðar yfir endurteknar stöðugar lotur | Sýnir vélatburðshraða og afbrigði | Tilkynning um stysta einstaka atburðinn |
| Hlutar á viðburð | Samþykktir líkamlegir hlutar sem eru gefnir út af einum heilum mótunarviðburði | Tengir höfuð, holrúm og stöðvar með hljóðstyrk | Að því gefnu að hver útsölustaður sé að framleiða |
| Fræðileg tímaframleiðsla | (3.600 / hringrás sekúndur) × hlutar á atburði | Skipulagssamanburður við órofa skilyrði | Að kalla niðurstöðuna tryggði framleiðslu |
| Samþykkt klukkutímaúttak | Samþykktir hlutar / framleiddir framleiðslutímar | Sýnir nothæft úttak úr prófuðu vörupakkanum | Talning á hreinsun, uppsetningu eða höfnuðum hlutum |
| Breyta niðurstöðu | Samþykkt framleiðsla eftir mínus samþykkt framleiðsla áður, við samsvörun skilyrði | Prófar hvort breytingin hafi bætt raunverulegt markmið | Að bera saman mismunandi vörur, vaktir eða veitur |
Tilkynna gæði við hliðina á hraða. Taktu með þyngd og veggniðurstöður, mikilvægar stærðir, niðurstöður úr hagnýtum prófum, fjölda úrgangs eða biðtíma, ástand gagnsemi og endurskoðun uppskrifta. Tveggja sekúndna minnkun hefur enga sjálfstæða merkingu án upprunalegrar lotu, hlutafjölda, samþykktrar ávöxtunar og prófunarskilyrða. Þessi grein birtir því ekki prósentubótamarkmið. Niðurstaðan verður að koma úr línugögnum kaupanda.
Fyrir nýja vél eða mót, skilgreinið framleiðsluaðferðina fyrir prufu. Kinggle'sverksmiðjuprófunarleiðbeiningarútskýrir hvernig á að tengja mælda keyrslu við nákvæmlega vöru, efni, myglu og notkunarskilyrði. Notaðugátlisti fyrir ræsinguað koma á stöðugu ástandi fyrir tímasetningu, ogskiptaleiðbeiningartil að halda uppsetningartapi aðskildum frá stöðugri framleiðslu.
09 / TakmörkStöðva réttarhöldin þegar ferlið missir stjórn
Stöðvaðu og endurheimtu viðurkennd ástand ef vörn, læsing, neyðarstöðvun eða hættuleg orkustýring virkar ekki eins og til er ætlast. Stöðvaðu fyrir óvæntar hreyfingar vélarinnar, áreksturshættu, óvenjulega vökva- eða loftvirkni, skemmda þrýstiíhluti, rafmagnsofhitnun, leka eða ósamkomulag milli birtrar endurgjöf og líkamlegrar stöðu. Vinna í hringtíma heimilar aldrei rekstur í kringum bilun.
Hluti sönnunargagna getur einnig stöðvað réttarhöldin. Fylgstu með kirkjugarði sem kemst ekki lengur í rétta stöðu, ófullkominni lokun myglunnar, lyftandi blossa, óstöðug þyngd, þunna mikilvæga veggi, útblástur, ófullnægjandi smáatriði, festingu, klippingu, skekkju, sporöskjulaga háls, veltubotna, rýrnun eða bilun í virkniprófun. Ferlahandbók Formosa tengir nokkur þessara einkenna við of mikinn hita, ófullnægjandi kælingu, stuttan hringrás eða ástand kælirása. Notaðu einkennin til að opna rétta greiningu aftur frekar en að bæta við breiðum kælitíma án þess að finna orsökina.
Stækkaðu þegar þvingunin krefst breytinga á moldrásum, breytingu á skurði eða blásturspinna, breytingu á stjórnkerfi, breytingu á samlæsingum, vinnu á þrýstikerfi eða aðgerð utan viðurkennds plastefnis og vélarglugga. NotaðuLeiðbeiningar um fyrirbyggjandi viðhaldfyrir endurteknar niðurstöður búnaðar. Slitið vélbúnaður getur gert hringrásina hæga, en hraðari skipun mun ekki gera við það.
Ljúktu verkefninu með útgefinni grunnlínu. Uppfærðu uppskriftina aðeins með samþykkisferli verksmiðjunnar, hengdu sýnishornið og mælingarskrána við og tilgreindu hvaða vöru, mót, plastefni og vélarstillingar niðurstaðan nær yfir. Haltu höfnuðum tilraunum í breytingaskránni. Þegar næsta vakt getur endurskapað samþykkta hringrás og útskýrt takmörk hennar, er umbótin tilbúin fyrir venjulega framleiðslu.
10 / SvörAlgengar spurningar um hringrásartíma blástursmótunar
Hvað ákvarðar útpressunar blástursmótunartíma?
Hringrásartími er ákvarðaður af hægustu leiðinni sem krafist er í gegnum undirbúning eða skotundirbúning, hreyfingu myglu, uppblástur, kælingu, útblástur, opnun, úttak og meðhöndlun niðurstreymis. Rúmfræði vöru, dreifing veggja, hegðun plastefnis, kæling myglunnar, vélararkitektúr og viðurkenndar viðmiðanir hafa öll áhrif á þá leið. Mældu raunverulega röð og endurgjöfarmerki áður en þú ákveður hvaða tímamælir er ábyrgur.
Er kæling alltaf lengsti hluti blástursferlis?
Kæling tekur mestan hluta mótunarferilsins í mörgum pólýólefínforritum, samkvæmt blástursmótunarleiðbeiningum LyondellBasell, en það er ekki sjálfkrafa virka þvingunin á hverri línu. Parison afhending, fylling rafgeyma, moldflutningur, úthreinsun vélmenna, klipping eða prófun getur ráðið næstu byrjun. Tímalína sýnir hvort að draga úr kælingu myndi breyta öllu hringrásinni eða bara kasta út þeim hluta sem er heitari.
Hvernig er hægt að stytta kælitímann án þess að valda skekkju?
Staðfestu fyrst framboðs- og endurkomuskilyrði kælivökva, jafnvægi hringrásar, hreinleika rásar, hitastigsmynstur myglu og heitan stað á hlutanum. Berið veggdreifingu saman við teikningu og samþykkt ferli. Breyttu einu skjalfestu ástandi, leyfðu ferlinu að koma á stöðugleika og athugaðu mál og lögun eftir tilskilið eftirútkastsbil. Ef sama staðbundna heita svæðið er eftir gæti mold- eða veggdreifingin þurft verkfræðilega endurskoðun.
Eykur styttri hringrás alltaf blástursframleiðslu?
Nei. Framleiðsla eykst aðeins þegar breytt hringrás er línuþvingunin og viðbótarhlutarnir eru samþykktir. Hraðari vélaratburður getur skapað heitari hluta, fleiri höfnun, vélmennastopp, snyrtaskemmdir eða eftirbátur á prófunaraðila. Berðu saman samþykkta hluta á hverri klukkutíma sem fylgst hefur verið með við samsvarandi vöru, efni, mold, notagildi og gæðaskilyrði. Haltu þurrhringshreyfingu, fræðilegri framleiðslu og viðurkenndri framleiðslu sem aðskildar tölur.
Hvernig hefur parison forritun áhrif á hringrásartíma?
Parison forritun breytist þar sem efni situr meðfram vörunni. Óþarfa þung svæði gætu þurft meiri kælingu á meðan of þunn svæði geta fallið á vöruprófum. Á samfelldum vélum er einnig hægt að samstilla veggsniðið við hringrásartíma, þannig að breyting á tímasetningu gæti breytt staðsetningu sniðsins. Staðfestu staðsetningu veggja, þyngd hluta og röðun sniðs eftir lotubreytingu í stað þess að gera ráð fyrir að vistaða ferillinn haldist réttur.
Hvaða gögn ætti að senda til Kinggle vegna hringrásartímavandamála?
Sendu vélarlíkanið og stýringarútgáfuna, vöruteikningu, móta- og verkfæraauðkenni, plastefnisflokk og lotu, endurskoðun uppskrifta, hringrásarmyndband tekin frá öruggum stað, tímalínu viðburða, viðvörunarsögu, þyngd hluta og veggkort, mikilvægar stærðir, gallamyndir, athuganir á lofti og kælivatni í vélinni, niðurstreymisstöðvunarorsakir og samþykkt framleiðsla á tilteknu tímabili. Þessar vísbendingar hjálpa til við að aðgreina orsakir kælingar, verkfæra, stjórna, tóla, efnis og línujafnvægis.

Ræddu vöruna og hringrásina sem eitt kerfi
Sendu raunverulega hlutateikningu, plastefni, mold, vélstillingu, núverandi lotutímalínu, gagnsemisathuganir og mældar gæðaniðurstöður. Kinggle getur skoðað sönnunargögnin í kringum vélina, verkfæri, stýringar og framleiðslumarkmið.
Sendu framleiðslugögnin þínHeimildir notaðar fyrir þessa handbók
Kinggle-hýstar handbækur styðja yfirlýsingar um skjalfestar stýringar og vélaröð. Leiðbeiningar um fjölliðaframleiðendur styðja kælingu og gallatengsl. OSHA heimildir eru innifalin fyrir öryggismörk Bandaríkjanna. Engin þessara heimilda veitir alhliða hringrásarmarkmið fyrir hverja vöru eða vél.
- Notkunarhandbók fyrir sjálfvirka blástursmótunarvél sem hýst er af Kinggle, skoðað 8. september 2026.
- Moog DigiPack III Parison veggþykktarstýringarhandbók, MRJ06301, hýst af Kinggle, skoðað 8. september 2026.
- LyondellBasell, leiðarvísir um pólýólefínblástursmótun, skoðað 8. september 2026.
- Formosa Plastics, Polyethylene Extrusion Blow Mould Process Guide, skoðað 8. september 2026.
- OSHA 29 CFR 1910.147, eftirlit með hættulegri orku, skoðað 8. september 2026.
- OSHA 29 CFR 1910.212, almennar kröfur fyrir allar vélar, skoðað 8. september 2026.